
عملیات حرارتی استیل 316 چیست و چه مراحلی دارد؟

دسترسی سریع به محتوای این مطلب
عملیات حرارتی استیل 316 یکی از فرآیندهای مهم متالورژیکی برای اصلاح ریزساختار، کاهش تنش های پسماند و بازیابی خواص این فولاد زنگ نزن آستنیتی است. استیل 316 به دلیل وجود عناصر کروم، نیکل و مولیبدن، مقاومت مناسبی در برابر بسیاری از محیط های خورنده دارد؛ با این حال، تغییر شکل سرد، جوشکاری و قرار گرفتن در معرض چرخه های حرارتی نامناسب می توانند عملکرد آن را تحت تاثیر قرار دهند. در این شرایط، انتخاب فرآیند حرارتی صحیح به حفظ ساختار آستنیتی، بهبود شکل پذیری و کنترل حساسیت به خوردگی بین دانه ای کمک می کند. البته برخلاف فولادهای مارتنزیتی، هدف از عملیات حرارتی این گرید افزایش سختی از طریق کوئنچ نیست. شناخت این فرآیند علاوه بر اهمیت فنی، هنگام ارزیابی هزینه تولید قطعات و بررسی قیمت آهن نیز کاربرد دارد. در ادامه این مقاله از مرکزآهن، روش ها، مراحل اجرا، محدوده دمایی و تاثیر عملیات حرارتی بر خواص استیل 316 را بررسی می کنیم.
عملیات حرارتی استیل 316 چیست؟
برای پاسخ تخصصی به این پرسش که عملیات حرارتی استیل 316 چیست، باید ابتدا رفتار متالورژیکی فولاد زنگ نزن آستنیتی (Austenitic Stainless Steel) را شناخت. استیل 316 با ساختار بلوری مکعب با وجوه مرکزدار (FCC)، معمولا حاوی حدود 16 تا 18 درصد کروم، 10 تا 14 درصد نیکل و 2 تا 3 درصد مولیبدن است. حضور نیکل به پایداری فاز آستنیت کمک می کند و مولیبدن مقاومت به خوردگی حفره ای را در بسیاری از محیط های کلریدی افزایش می دهد. در این گرید، عملیات حرارتی عمدتا بر مبنای انحلال رسوبات، بازبلوری دانه های تغییر شکل یافته و کنترل تنش های داخلی انجام می شود، نه ایجاد تحول مارتنزیتی.
مهم ترین فرآیند، آنیل محلولی (Solution Annealing) است که با گرم کردن قطعه تا دمای مناسب و سرد کردن سریع، امکان انحلال کاربیدهای کروم و کاهش خطر حساس شدن مرزدانه ها را فراهم می کند. در نتیجه، این گرید برخلاف برخی انواع فولاد قابل عملیات حرارتی که با سخت کاری و تمپر به استحکام بالاتری می رسند، با عملیات حرارتی متداول سخت نمی شود. همچنین انتخاب دما، زمان نگهداری و نرخ سرمایش باید بر اساس ترکیب شیمیایی، ضخامت و وضعیت اولیه قطعه انجام شود؛ زیرا اجرای نامناسب فرآیند می تواند به جای بهبود خواص، موجب افت مقاومت به خوردگی یا تغییر نامطلوب ساختار شود.
روش های عملیات حرارتی استیل 316
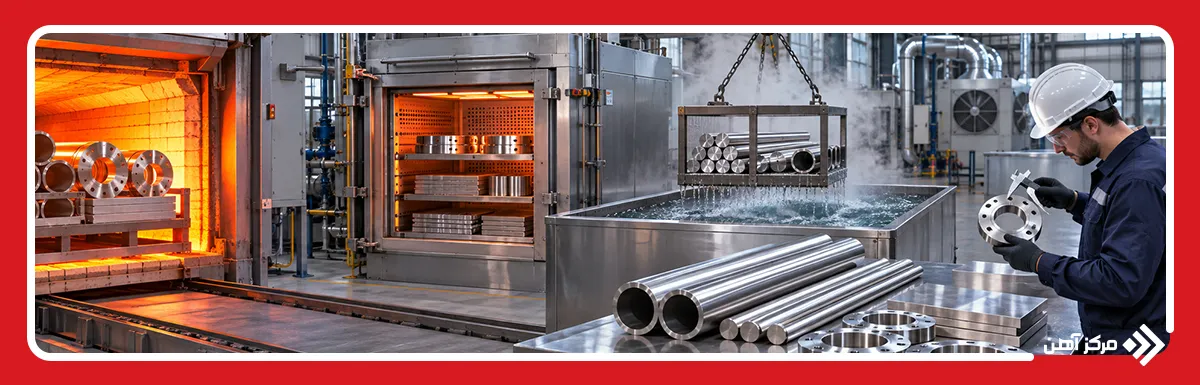
روش های عملیات حرارتی استیل 316 بر اساس نوع محصول، سابقه تغییر شکل، شرایط جوشکاری و خواص مورد انتظار انتخاب می شوند. همه روش های حرارتی برای این گرید نتایج یکسانی ندارند و برخی فقط در شرایط کنترل شده صنعتی مجاز هستند. به عنوان مثال، ورق نورد سرد معمولا به بازیابی شکل پذیری نیاز دارد، در حالی که قطعات جوشکاری شده ممکن است از نظر تنش پسماند یا پایداری ساختاری بررسی شوند. این تفاوت در انتخاب فرآیند تولید و ارزیابی قیمت ورق نیز اهمیت دارد؛ زیرا هزینه تجهیزات حرارتی، مصرف انرژی، کنترل اتمسفر و عملیات تکمیلی سطح، بر هزینه نهایی محصول تاثیر می گذارند.
آنیل محلولی (Solution Annealing):
اصلی ترین روش عملیات حرارتی این گرید است. قطعه معمولا تا محدوده 1040 تا 1100 درجه سانتی گراد گرم می شود تا کاربیدهای قابل انحلال در زمینه آستنیتی حل شوند. سپس سرمایش سریع، تشکیل مجدد رسوبات نامطلوب را محدود می کند. این فرآیند برای بازیابی مقاومت به خوردگی و اصلاح ساختار پس از فرآوری اهمیت دارد.
آنیل بازبلوری (Recrystallization Annealing):
برای قطعاتی کاربرد دارد که در اثر نورد، کشش یا خمکاری سرد، دچار افزایش چگالی نابجایی و سخت شدن کرنشی شده اند. با رسیدن به شرایط مناسب حرارتی، دانه های جدید و کم تنش تشکیل می شوند و قابلیت تغییر شکل مجدد افزایش می یابد. در تولید صنعتی، این فرآیند اغلب با آنیل محلولی ترکیب می شود.
تنش زدایی حرارتی (Stress Relief):
با هدف کاهش تنش های ناشی از جوشکاری، ماشینکاری یا شکل دهی انجام می شود. این روش برای استیل 316 حساسیت بالایی دارد؛ زیرا نگهداری طولانی در برخی دماهای میانی می تواند موجب رسوب کاربید کروم و افزایش احتمال خوردگی بین دانه ای شود. بنابراین تنش زدایی دما پایین یا آنیل محلولی باید بر اساس الزامات قطعه انتخاب شود.
عملیات تثبیت ابعادی (Dimensional Stabilization):
برای قطعات دقیق که در فرآیند ماشینکاری یا بهره برداری مستعد تغییر شکل هستند، در شرایط خاص استفاده می شود. هدف، کاهش بخشی از تنش های موثر بر پایداری ابعاد است. انتخاب چرخه حرارتی به تلرانس قطعه و خطر حساس شدن ساختار بستگی دارد و نباید با عملیات تثبیت کاربیدی گریدهای تیتانیوم دار اشتباه گرفته شود.
عملیات حرارتی پس از جوشکاری (Post-Weld Heat Treatment):
در برخی تجهیزات تحت فشار یا قطعات دارای شرایط ویژه بهره برداری بررسی می شود. برخلاف فولادهای کربنی، انجام آن برای تمام اتصالات جوشی استیل 316 ضروری نیست. تصمیم نهایی به ضخامت، شرایط خوردگی، الزامات طراحی و دستورالعمل فنی جوشکاری وابسته است.
مراحل عملیات حرارتی استیل 316
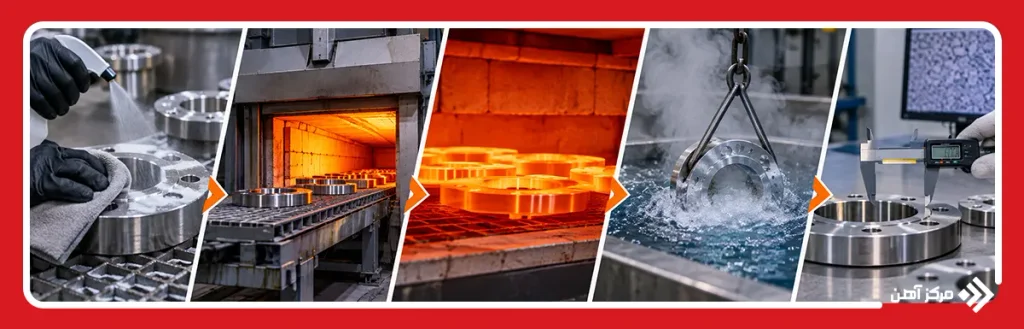
مراحل عملیات حرارتی استیل 316 باید مطابق یک چرخه کنترل شده از آماده سازی تا ارزیابی نهایی اجرا شوند. در تولید صنعتی، صرف رسیدن کوره به دمای تنظیم شده برای موفقیت فرآیند کافی نیست؛ زیرا دمای واقعی قطعه، یکنواختی حرارتی و زمان انتقال به محیط خنک کننده نیز بر نتیجه تاثیر دارند. همچنین در ارزیابی قیمت ورق استیل، کیفیت عملیات حرارتی و شرایط تحویل محصول اهمیت دارد؛ زیرا دو ورق با گرید شیمیایی یکسان ممکن است از نظر میزان کارسرد، وضعیت آنیل و کیفیت سطح تفاوت داشته باشند.
آماده سازی و تمیزکاری سطح استیل 316
نخستین مرحله، بررسی وضعیت قطعه و حذف آلودگی هایی است که ممکن است هنگام گرم شدن، واکنش های سطحی نامطلوب ایجاد کنند. روغن ماشینکاری، گریس، بقایای مواد شیمیایی، ذرات آهن آزاد و آلودگی های ناشی از تجهیزات فولاد کربنی باید پیش از ورود قطعه به کوره حذف شوند. وجود این مواد می تواند باعث لکه های سطحی، اکسیداسیون موضعی یا آلودگی سطح فولاد زنگ نزن شود.
برای تمیزکاری می توان از شوینده های صنعتی سازگار با استیل، چربی زدایی قلیایی کنترل شده یا روش های مکانیکی مناسب استفاده کرد. ابزارهای تمیزکاری نباید قبلا برای فولاد کربنی آلوده کننده به کار رفته باشند. همچنین پیش از شروع عملیات، گرید متریال، ضخامت، شرایط اولیه ساخت و هرگونه پوشش سطحی بررسی می شود.
در قطعات حساس، ثبت مشخصات ماده اولیه و شماره ذوب (Heat Number) اهمیت دارد؛ زیرا امکان تطبیق محصول با گواهی متریال و پیگیری نتایج آزمون های نهایی را فراهم می کند.
گرم کردن استیل 316 تا دمای مناسب
در مرحله گرم کردن، قطعه با استفاده از کوره الکتریکی، کوره گازی با اتمسفر کنترل شده یا تجهیزات حرارتی مناسب به دمای تعیین شده می رسد. هدف اصلی، ایجاد شرایط لازم برای انحلال رسوبات و اصلاح ریزساختار بدون آسیب به سطح یا هندسه قطعه است.
سرعت افزایش دما باید متناسب با ضخامت، شکل هندسی و اختلاف دمای بخش های مختلف انتخاب شود. قطعات ضخیم یا دارای تغییرات شدید سطح مقطع ممکن است در اثر گرادیان حرارتی زیاد دچار اعوجاج شوند. به همین دلیل، چینش قطعات در کوره و فاصله مناسب میان آنها اهمیت دارد.
استفاده از ترموکوپل های کالیبره و کنترل یکنواختی دمای کوره (Temperature Uniformity) به جلوگیری از گرم شدن ناکافی یا بیش از حد کمک می کند. در برخی خطوط تولید، اتمسفر محافظ برای کاهش اکسیداسیون سطح به کار می رود؛ با این حال، نوع اتمسفر باید با تجهیزات و الزامات محصول سازگار باشد.
نگهداری استیل 316 در دمای تعیین شده
پس از آنکه تمام بخش های موثر قطعه به دمای هدف رسیدند، مرحله نگهداری حرارتی یا زمان ماند (Soaking Time) آغاز می شود. هدف این مرحله، فراهم کردن فرصت کافی برای فرآیندهای نفوذی، انحلال رسوبات و یکنواخت شدن وضعیت ریزساختاری است.
مدت نگهداری به ضخامت موثر، ترکیب شیمیایی، شرایط اولیه ماده و مشخصات کوره بستگی دارد. بنابراین نمی توان یک زمان ثابت را برای تمام قطعات استیل 316 تعیین کرد. به ویژه در قطعات سنگین، دمای سطح زودتر از مرکز به مقدار هدف می رسد و زمان بندی باید این اختلاف را در نظر بگیرد.
نگهداری ناکافی ممکن است موجب باقی ماندن رسوبات نامطلوب یا تکمیل نشدن فرآیند بازبلوری شود. از سوی دیگر، قرار گرفتن بیش از اندازه در دمای بالا می تواند رشد دانه، اکسیداسیون شدیدتر و تغییر نامطلوب برخی خواص مکانیکی را به دنبال داشته باشد. زمان ماند باید بر اساس دستورالعمل معتبر فرآیند تعیین شود.
سرد کردن استیل 316 با سرعت مناسب
سرمایش یکی از مراحل تعیین کننده در عملیات حرارتی استیل 316 است. پس از آنیل محلولی، قطعه باید با سرعتی خنک شود که فرصت تشکیل مجدد کاربیدهای کروم در محدوده حساس دمایی به حداقل برسد. در بسیاری از مقاطع، کوئنچ در آب انتخاب مناسبی است؛ اما برای بعضی مقاطع نازک، سرمایش سریع در هوا نیز می تواند الزامات مورد نظر را تامین کند.
انتخاب محیط خنک کننده به ضخامت، هندسه، ظرفیت انتقال حرارت و میزان اعوجاج مجاز بستگی دارد. قطعات ضخیم به دلیل کندتر سرد شدن ناحیه مرکزی، ممکن است به سرمایش شدیدتری نیاز داشته باشند.
برخلاف فولادهای مارتنزیتی، کوئنچ استیل 316 به منظور تشکیل مارتنزیت و افزایش سختی انجام نمی شود. نقش اصلی آن، حفظ شرایط ریزساختاری حاصل از آنیل محلولی است.
همچنین تاخیر در انتقال قطعه از کوره به محیط سرمایش باید کنترل شود؛ زیرا این تاخیر می تواند مسیر حرارتی واقعی را تغییر دهد.
بررسی و کنترل کیفیت استیل 316 پس از عملیات حرارتی
پس از پایان چرخه حرارتی، قطعه باید از نظر تغییرات ابعادی، وضعیت سطح، ساختار متالورژیکی و انطباق خواص با مشخصات فنی بررسی شود. نوع آزمون ها به کاربرد نهایی محصول و استاندارد سفارش وابسته است و لزوما همه آزمایش ها برای تمام قطعات انجام نمی شوند.
آزمون سختی برای تشخیص تغییرات ناشی از کارسرد و آنیل کاربرد دارد. آزمایش کشش نیز می تواند استحکام تسلیم، استحکام کششی و درصد ازدیاد طول را مشخص کند. در قطعات حساس به خوردگی بین دانه ای، آزمون های مناسب مطابق مجموعه استاندارد ASTM A262 برای بررسی حساسیت به این نوع خوردگی قابل استفاده هستند.
بازرسی سطحی نیز اهمیت زیادی دارد؛ زیرا حرارت دهی در هوا می تواند پوسته اکسیدی ایجاد کند. حذف پوسته با روش های مناسب، اسیدشویی کنترل شده (Pickling) و در صورت نیاز پسیواسیون (Passivation) برای بازیابی کیفیت سطح انجام می شود.
در نهایت، نتایج با مشخصات سفارش مقایسه و سوابق چرخه دما و زمان ثبت می شوند.
دمای مناسب عملیات حرارتی استیل 316 چقدر است؟
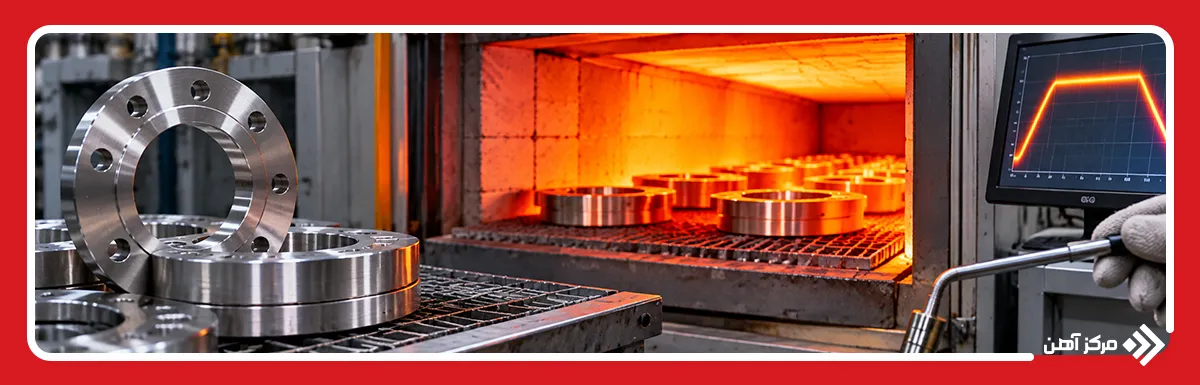
دمای عملیات حرارتی استیل 316 به نوع فرآیند و شرایط اولیه ماده بستگی دارد. برای آنیل محلولی، محدوده 1040 تا 1100 درجه سانتی گراد در دستورالعمل برخی تولیدکنندگان معتبر توصیه شده است و در منابع دیگر بازه گسترده تری تا حدود 1120 درجه سانتی گراد مشاهده می شود. انتخاب مقدار دقیق باید بر اساس استاندارد محصول، ضخامت قطعه و ترکیب شیمیایی انجام گیرد. در این محدوده، امکان انحلال کاربیدهای کروم و بازیابی ساختار آستنیتی فراهم می شود. افزایش بیش از حد دما یا نگهداری غیرضروری می تواند رشد دانه و اکسیداسیون را تشدید کند. از طرف دیگر، دمای ناکافی ممکن است برای دستیابی به وضعیت محلولی مطلوب مناسب نباشد.
در محدوده تقریبی 480 تا 900 درجه سانتی گراد، به ویژه در صورت نگهداری طولانی، خطر حساس شدن ساختار و تشکیل رسوبات نامطلوب مطرح است. یکی از مکانیسم های مهم، تشکیل کاربیدهای غنی از کروم مانند M23C6 در مرزدانه ها و کاهش موضعی کروم در مجاورت آنها است. این پدیده می تواند مقاومت به خوردگی بین دانه ای را کاهش دهد. مقدار کربن، مدت مواجهه و سابقه حرارتی تعیین می کنند که این خطر تا چه اندازه جدی باشد. گرید 316L به دلیل کربن کمتر معمولا مقاومت بیشتری در برابر حساس شدن دارد، اما کاملا مصون نیست. در عملیات تنش زدایی دما پایین نیز انتخاب زمان و دما باید به گونه ای انجام شود که از ورود غیرضروری به شرایط رسوب گذاری زیان آور جلوگیری شود.
عملیات حرارتی چه تاثیری بر خواص استیل 316 دارد؟
تاثیر عملیات حرارتی بر خواص استیل 316 به وضعیت اولیه فولاد، چرخه حرارتی و سرعت سرمایش وابسته است. آنیل مناسب می تواند آثار تغییر شکل سرد را کاهش دهد و بخشی از قابلیت شکل پذیری ماده را بازیابی کند. همچنین انحلال رسوبات نامطلوب در شرایط صحیح می تواند مقاومت به خوردگی بین دانه ای را بهبود بخشد. با این حال، تمام تغییرات حرارتی مفید نیستند؛ زیرا تشکیل رسوبات مرزدانه ای یا رشد بیش از حد دانه ممکن است عملکرد قطعه را تضعیف کند. مهم ترین تغییرات احتمالی عبارتند از:
- کاهش سختی ناشی از تغییر شکل سرد
- افزایش شکل پذیری و قابلیت تغییر شکل مجدد
- بازیابی ساختار آستنیتی بازبلوری شده
- کاهش بخشی از تنش های پسماند
- بهبود مقاومت به خوردگی بین دانه ای پس از آنیل محلولی صحیح
- کاهش خطر خوردگی تنشی مرتبط با تنش های پسماند در شرایط مناسب
- افزایش یکنواختی ریزساختار در قطعات فرآوری شده
- تغییر اندازه دانه بر اساس دما و زمان نگهداری
- احتمال کاهش استحکام تسلیم پس از حذف آثار کارسرد
- احتمال ایجاد اعوجاج ابعادی در سرمایش نامتقارن
- احتمال افت مقاومت به خوردگی بر اثر حساس شدن حرارتی
- تغییر وضعیت لایه اکسیدی و نیاز به عملیات تکمیلی سطح
عملیات حرارتی استیل 316 فرآیندی تخصصی برای کنترل ریزساختار، بازیابی شکل پذیری و حفظ عملکرد خوردگی فولاد زنگ نزن آستنیتی است. مهم ترین روش آن، آنیل محلولی است که معمولا در محدوده 1040 تا 1100 درجه سانتی گراد و همراه با سرمایش سریع مناسب انجام می شود. موفقیت این فرآیند به هماهنگی میان دمای واقعی قطعه، زمان نگهداری، ضخامت و نرخ سرمایش وابسته است. برخلاف فولادهای سخت شونده، استیل 316 با کوئنچ معمولی سخت نمی شود و افزایش سختی آن عمدتا از طریق تغییر شکل سرد امکان پذیر است. همچنین اجرای نادرست چرخه حرارتی می تواند باعث حساس شدن مرزدانه ها و کاهش مقاومت به خوردگی شود. بنابراین پیش از انتخاب روش، باید شرایط ساخت، محیط بهره برداری و الزامات استاندارد بررسی شوند. استفاده از دستورالعمل تایید شده و کنترل کیفیت نهایی، مهم ترین عوامل دستیابی به محصولی قابل اعتماد هستند.
سوالات متداول
آنیل محلولی استیل 316 معمولا در محدوده 1040 تا 1100 درجه سانتی گراد انجام می شود.
بازیابی شکل پذیری، اصلاح ریزساختار، کاهش آثار کارسرد و حفظ مقاومت به خوردگی از اهداف اصلی آن هستند.
قطعه تا دمای محلولی مناسب گرم شده، به اندازه لازم نگهداری و سپس با سرعت کافی سرد می شود.
خیر، استیل 316 با عملیات حرارتی معمول سخت نمی شود و افزایش سختی آن عمدتا از طریق کارسرد است.
پس از آنیل محلولی، بسته به ضخامت و هندسه قطعه، از سرمایش سریع در آب یا هوا استفاده می شود.
آنیل محلولی صحیح می تواند مقاومت به خوردگی بین دانه ای را بازیابی کند، اما چرخه نامناسب ممکن است آن را کاهش دهد.

