
انواع تیغ اره صنعتی پرکاربرد و کاربرد آن ها

دسترسی سریع به محتوای این مطلب
انواع تیغ اره صنعتی برای برش فلزات، چوب، پروفیل ها، مقاطع فولادی و مواد مهندسی در خطوط تولید و کارگاه های صنعتی به کار می روند و انتخاب درست آن ها مستقیما بر سرعت برش، کیفیت سطح، عمر تیغه و هزینه تولید اثر می گذارد. هر تیغه بر اساس شکل، جنس بدنه، نوع دندانه، گام و روش حرکت برای محدوده مشخصی از مواد طراحی می شود؛ به همین دلیل نمی توان یک تیغ اره را برای تمام عملیات برش مناسب دانست. برای مثال، تیغه مناسب برش فولاد توپر الزاما گزینه مطلوبی برای لوله نازک یا ورق نیست. هنگام بررسی هزینه برش، علاوه بر قیمت تیغه و دستگاه، شرایط بازار مواد اولیه و قیمت آهن نیز اهمیت دارد، زیرا نوع و ابعاد مقاطع ورودی می توانند روی انتخاب تجهیزات برش تاثیر بگذارند.
تیغ اره های صنعتی شامل مدل هایی مانند نواری، دیسکی، آتشی، لنگ، کمانی، افقی بر و عمود بر می شوند و هر کدام سازوکار برش متفاوتی دارند. در دستگاه اره دیسکی، تیغه گرد با حرکت دورانی براده برداری می کند، در حالی که تیغ اره نواری به صورت یک نوار پیوسته روی فلکه ها حرکت می کند و برای برش مقاطع متنوع کاربرد زیادی دارد. علاوه بر فرم تیغه، جنس تیغ اره صنعتی نیز اهمیت زیادی دارد و گزینه هایی مانند HSS، بی متال، کاربایدی و الماسه برای مواد و شرایط کاری متفاوت تولید می شوند. در ادامه این مقاله مرکزآهن، انواع تیغ اره های رایج در صنعت را از نظر ساختار، جنس، کاربرد و معیارهای انتخاب بررسی می کنیم تا مشخص شود هر تیغه برای چه نوع برشی مناسب تر است.
تیغ اره صنعتی چیست؟
تیغ اره صنعتی ابزار برشی است که با دندانه، لبه ساینده یا بخش برنده مهندسی شده، حرکت مکانیکی دستگاه را به عملیات برش تبدیل می کند. این تیغه ها بسته به دستگاه می توانند به صورت دورانی، رفت و برگشتی یا پیوسته حرکت کنند و برای برش فلز، چوب، پلاستیک، مواد کامپوزیتی و برخی مصالح سخت به کار بروند. تفاوت تیغ های صنعتی فقط به شکل ظاهری محدود نمی شود؛ هندسه دندانه، تعداد دندانه در واحد طول، ضخامت بدنه، جنس لبه برنده و سرعت مناسب برش نیز عملکرد آن ها را تعیین می کنند. برای نمونه، تیغه مورد استفاده در اره عمود ساختاری متفاوت با تیغه ماشین های برش فلز سنگین دارد، زیرا نوع حرکت، طول مسیر برش و جنس قطعه کار در این دستگاه ها متفاوت است. Bosch نیز تیغه های عمود بر، رفت و برگشتی و دیسکی را برای مواد و کاربردهای متفاوت دسته بندی می کند.
در محیط صنعتی، انتخاب تیغه باید با جنس قطعه، سطح مقطع، سرعت دستگاه، نوع برش و حجم تولید هماهنگ شود. برای مثال، تیغه مناسب اره پروفیل بر باید بتواند مقاطع توخالی یا پروفیل های فلزی را بدون لب پر شدن سریع دندانه ها و ایجاد لرزش بیش از حد برش دهد. در تیغه های فلزبر، ضخامت قطعه و تعداد دندانه درگیر با ماده اهمیت زیادی دارند و حتی دو تیغه با ظاهر مشابه می توانند عملکرد کاملا متفاوتی ارائه دهند. Starrett نیز انتخاب تیغ اره نواری را وابسته به نوع ماده، کاربرد و هدف عملکردی می داند و برای آن تنوع زیادی در جنس و آرایش دندانه ارائه می کند. بنابراین تیغ اره های صنعتی قطعه ای عمومی برای هر نوع برش نیستند و باید آن ها را یک ابزار تخصصی متناسب با دستگاه و قطعه کار دانست.
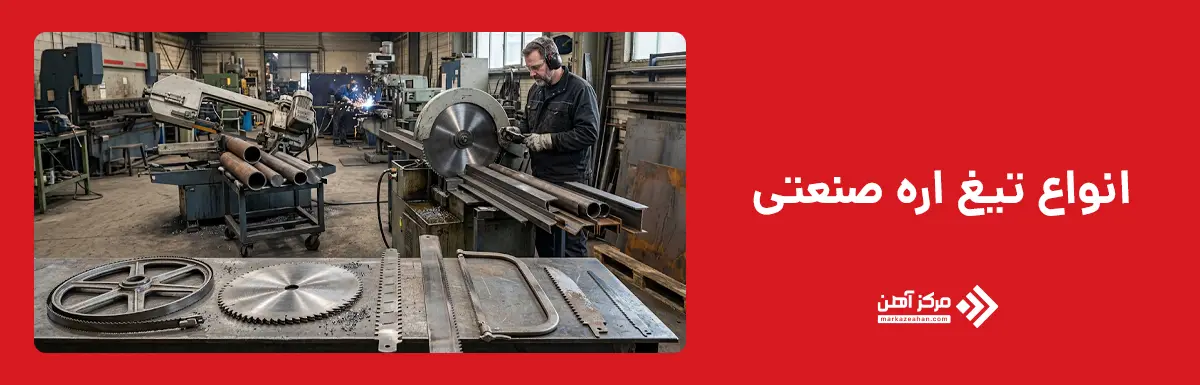
انواع تیغ اره صنعتی
انواع تیغ اره صنعتی را می توان بر اساس شکل تیغه، نوع حرکت، دستگاه مصرف کننده و جنس لبه برنده دسته بندی کرد. مهم ترین مدل ها شامل تیغ اره نواری، دیسکی، آتشی، لنگ، کمانی، افقی بر و عمود بر هستند. هر مدل برای شرایط مشخصی طراحی شده و تفاوت آن ها فقط در فرم ظاهری خلاصه نمی شود. برای مثال، تیغ نواری برای برش پیوسته مقاطع فلزی و تولیدی مناسب است، در حالی که تیغ دیسکی با حرکت دورانی برای برش سریع و دقیق کاربرد دارد. در انتخاب هر یک از این مدل ها، گام تیغ اره اهمیت زیادی دارد، زیرا تعداد و فاصله دندانه ها باید با ضخامت و سطح مقطع قطعه هماهنگ باشد. Starrett نیز برای تیغه های نواری، گام های متفاوتی را بر اساس نوع پروفیل و شرایط برش ارائه می کند.
در کنار شکل تیغه، نوع عملیات نیز در انتخاب نقش تعیین کننده دارد. تیغ های رفت و برگشتی مانند افقی بر برای برش لوله، پروفیل و کارهای تعمیراتی مناسب هستند، در حالی که تیغ عمود بر برای برش های کنترل شده، منحنی یا قطعات نازک کاربرد دارد. تیغ اره لنگ و کمانی نیز بیشتر در برش های رفت و برگشتی فلز به کار می روند و تیغ آتشی برای برش سریع برخی مقاطع فولادی با ماشین های مخصوص استفاده می شود. در نتیجه، شناخت انواع تیغ اره های رایج در صنعت کمک می کند تیغه متناسب با جنس قطعه، ضخامت، کیفیت سطح مورد انتظار و ظرفیت دستگاه انتخاب شود.
| نوع تیغ اره | نوع حرکت | کاربرد شاخص |
| نواری | پیوسته | مقاطع، لوله و فولاد توپر |
| دیسکی | دورانی | برش سریع و دقیق مقاطع |
| آتشی | دورانی سریع | برش مقاطع فولادی |
| لنگ | رفت و برگشتی | برش عمومی فلز |
| کمانی | رفت و برگشتی | برش دستی یا سبک |
| افقی بر | رفت و برگشتی | لوله، پروفیل و تعمیرات |
| عمود بر | رفت و برگشتی کوتاه | ورق و برش های دقیق |
تیغ اره نواری
تیغ اره نواری یکی از پرکاربردترین تیغ اره های صنعتی برای برش پیوسته انواع مقاطع فلزی، لوله، پروفیل، شمش و قطعات توپر است. این تیغه به شکل یک نوار بلند و حلقه بسته ساخته می شود که روی دو یا چند فلکه دستگاه حرکت می کند و دندانه های آن در مسیر مشخص، عملیات براده برداری را انجام می دهند. یکی از مهم ترین مزیت های این ساختار، توزیع یکنواخت حرارت و فشار روی طول بیشتری از تیغه است که می تواند عمر ابزار را در برش های مداوم افزایش دهد. تیغ اره نواری برای فولادهای کربنی، فولادهای آلیاژی، استنلس استیل، آلومینیوم و بسیاری از فلزات غیر آهنی با انتخاب صحیح جنس و گام دندانه استفاده می شود.
در انتخاب این تیغه باید به عرض و ضخامت نوار، فرم دندانه، گام ثابت یا متغیر، سرعت خطی تیغه و نوع قطعه کار توجه کرد. برای مقاطع توخالی معمولا گام مناسب باید طوری انتخاب شود که تعداد کافی دندانه همزمان با دیواره قطعه درگیر باشند، در حالی که برای قطعات توپر بزرگ می توان از گام درشت تر استفاده کرد. تیغ اره نواری در خطوط تولیدی به دلیل قابلیت برش مقاطع بزرگ، کاهش اتلاف ماده و امکان برش سری، گزینه ای اقتصادی و دقیق محسوب می شود.
تیغ اره دیسکی
تیغ اره دیسکی یک تیغه گرد با دندانه های پیرامونی است که با چرخش سریع محور، برش را انجام می دهد و در صنایع فلزی برای برش مقاطع، لوله، پروفیل، میلگرد و برخی ورق ها کاربرد دارد. این تیغه ها بسته به جنس قطعه و دستگاه می توانند از فولاد تندبر، کارباید یا ساختارهای تخصصی دیگر ساخته شوند. مزیت اصلی تیغ دیسکی، سرعت بالای برش، امکان ایجاد سطح نسبتا صاف و قابلیت کنترل دقیق زاویه و طول قطعه است. در خطوط تولیدی که تکرارپذیری و سرعت اهمیت زیادی دارند، استفاده از تیغه دیسکی می تواند زمان سیکل برش را کاهش دهد و یکنواختی بیشتری ایجاد کند.
عملکرد تیغ اره دیسکی به قطر تیغه، ضخامت بدنه، تعداد دندانه، زاویه دندانه، سرعت دورانی و نرخ پیشروی وابسته است. افزایش تعداد دندانه معمولا سطح برش صاف تری ایجاد می کند، اما اگر با ضخامت قطعه هماهنگ نباشد می تواند باعث افزایش اصطکاک و حرارت شود. در مقابل، دندانه های درشت تر تخلیه براده بهتری دارند و برای برخی مقاطع ضخیم مناسب تر هستند. انتخاب تیغه باید بر اساس جنس قطعه، توان دستگاه و شرایط خنک کاری انجام شود تا از کند شدن زودهنگام دندانه ها، لب پر شدن یا تغییر شکل حرارتی تیغه جلوگیری شود.
تیغ اره آتشی
تیغ اره آتشی یا تیغ اره اصطکاکی، نوعی تیغه دیسکی صنعتی است که با سرعت محیطی بالا و ایجاد حرارت در ناحیه تماس، مقاطع فولادی را برش می دهد. این تیغه بیشتر در خطوط تولید لوله، پروفیل، بیلت و محصولات نورد گرم استفاده می شود؛ به ویژه زمانی که قطعه در حین تولید دمای بالایی دارد و سرعت برش اهمیت بیشتری از کیفیت بسیار دقیق سطح برش پیدا می کند. برخی تیغه های آتشی مخصوص برش قطعات فولادی با دمای بیش از 750 درجه سانتی گراد طراحی می شوند و در خطوط پیوسته تولید قابلیت برش سریع دارند.
در این روش، تماس سریع تیغه با فلز باعث ایجاد گرمای زیاد، جرقه و جدایش ماده در مسیر برش می شود. به همین دلیل، تیغ اره آتشی نسبت به بسیاری از روش های سردبر، معمولا پلیسه و حرارت بیشتری در ناحیه برش ایجاد می کند و برای عملیات نیازمند سطح بسیار دقیق گزینه نخست محسوب نمی شود. استفاده از این تیغه به دستگاه مناسب، حفاظ ایمنی، کنترل سرعت و انتخاب صحیح قطر و جنس تیغه نیاز دارد. در خطوط نورد و تولید انبوه، مزیت اصلی آن سرعت بالا و توانایی برش پیوسته مقاطع فولادی است.
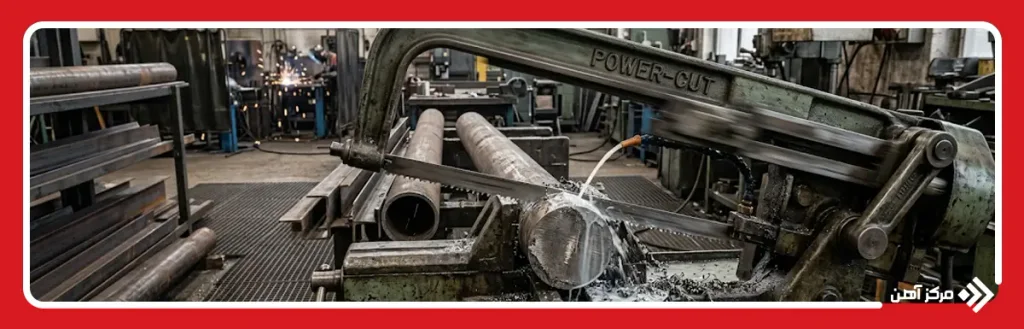
تیغ اره لنگ
تیغ اره لنگ برای دستگاه های اره مکانیکی رفت و برگشتی طراحی می شود و بیشتر در برش میله، لوله، پروفیل، نبشی و مقاطع فلزی سنگین کاربرد دارد. این تیغه معمولا به شکل یک نوار مستقیم و ضخیم ساخته می شود که در یک سمت آن دندانه های برنده قرار دارند و با حرکت رفت و برگشتی دستگاه، عملیات براده برداری را انجام می دهد. تیغ های اره لنگ صنعتی در نمونه های HSS و بی متال تولید می شوند و انتخاب آن ها به سختی قطعه، ضخامت مقطع و ظرفیت ماشین بستگی دارد. Pilana نیز تیغ های Power Hacksaw را برای برش فلز با ماشین های مکانیکی معرفی می کند و نمونه های HSS و بی متال را در این گروه ارائه می دهد.
در مقایسه با اره نواری، حرکت تیغ اره لنگ پیوسته نیست و هر سیکل شامل رفت و برگشت تیغه می شود؛ بنابراین سرعت تولید آن معمولا کمتر است، اما در برش مقاطع ضخیم می تواند عملکرد کنترل شده ای ایجاد کند. گام دندانه، طول و ضخامت تیغه باید با سطح مقطع هماهنگ شوند تا فشار اضافی به دندانه ها وارد نشود.
تیغ اره کمانی
تیغ اره کمانی معمولا به صورت یک تیغه باریک و مستقیم درون یک قاب فلزی کشیده می شود و برای برش دستی یا نیمه صنعتی فلزات کاربرد دارد. این تیغه بیشتر در کارگاه های تعمیراتی، مونتاژ، تاسیسات و عملیات برش سبک استفاده می شود و می تواند لوله، میلگرد، پیچ، ورق نازک و پروفیل های کوچک را برش دهد. تیغه های کمانی بسته به کاربرد با تعداد دندانه متفاوت تولید می شوند و مدل های بی متال به دلیل داشتن پشت انعطاف پذیر و لبه دندانه HSS، مقاومت خوبی در برابر شکست و سایش ایجاد می کنند. Bahco برای تیغه های کمانی بی متال خود ترکیب پشت فولاد فنری و نوار دندانه HSS پرآلیاژ را معرفی می کند و آن ها را برای برش انواع فلز مناسب می داند.
انتخاب تیغ اره کمانی باید بر اساس ضخامت قطعه و تعداد دندانه انجام شود. تیغه های 18، 24 و 32 دندانه در اینچ برای محدوده های مختلف برش عرضه می شوند؛ به طور معمول هرچه قطعه نازک تر باشد، استفاده از تعداد دندانه بیشتر کنترل برش را بهتر می کند. کشش صحیح تیغه در قاب نیز اهمیت دارد، زیرا کشش کم می تواند باعث انحراف مسیر برش شود و کشش نامناسب احتمال آسیب دیدن تیغه را افزایش می دهد.
تیغ اره افقی بر
تیغ اره افقی بر برای دستگاه های رفت و برگشتی طراحی می شود و در برش لوله، پروفیل، ورق، پیچ، میلگرد، چوب و برخی مواد ترکیبی کاربرد دارد. این تیغه معمولا باریک، مستقیم و انعطاف پذیر است و با حرکت رفت و برگشتی سریع، امکان برش در فضاهای محدود یا نقاطی را فراهم می کند که استفاده از اره دیسکی یا نواری دشوار است. در صنایع فلزی، مدل های بی متال برای برش فولاد، استنلس استیل و مقاطع فلزی رایج هستند، زیرا ترکیب پشت انعطاف پذیر با دندانه های مقاوم می تواند احتمال شکست تیغه را کاهش دهد. Bosch نیز تیغه های رفت و برگشتی را بر اساس جنس قطعه و نوع کاربرد در گروه های مختلف فلز، چوب و مصالح ساختمانی عرضه می کند.
در انتخاب تیغ اره افقی بر باید طول تیغه، ضخامت بدنه، تعداد دندانه و جنس لبه برنده با ابعاد و سختی قطعه هماهنگ شوند. تیغه بلندتر برای دسترسی به مقاطع ضخیم مناسب است، اما اگر بیش از اندازه بلند انتخاب شود می تواند لرزش و انحراف برش را افزایش دهد. برای ورق و لوله نازک، دندانه های ریزتر معمولا کنترل بیشتری ایجاد می کنند، در حالی که برای مقاطع ضخیم می توان از گام درشت تر استفاده کرد. تیغ اره افقی بر بیشتر برای تعمیرات، تخریب کنترل شده، نصب تاسیسات و برش سریع قطعات در محل کاربرد دارد و مزیت اصلی آن، انعطاف پذیری و امکان برش در زوایا و فضاهای محدود است.
تیغ اره عمود بر
تیغ اره عمود بر برای دستگاه هایی استفاده می شود که تیغه در آن ها با حرکت سریع بالا و پایین، قطعه را برش می دهد. این تیغه معمولا کوتاه و باریک است و به دلیل فرم خود برای برش ورق، پروفیل سبک، چوب، پلاستیک و برخی فلزات نازک کاربرد دارد. مهم ترین مزیت آن، امکان ایجاد برش مستقیم، منحنی و فرم دار است؛ قابلیتی که در بسیاری از تیغ اره های صنعتی دیگر محدودتر است. تیغه های مخصوص فلز معمولا دندانه های ریزتر و ساختار مقاوم تری دارند تا هنگام برش ورق های فولادی یا آلومینیومی کنترل بهتری ایجاد کنند.
در انتخاب تیغ اره عمود بر باید به جنس تیغه، طول برش، تعداد دندانه، ضخامت قطعه و نوع اتصال تیغه به دستگاه توجه کرد. استفاده از تیغه درشت برای ورق نازک می تواند باعث گیر کردن یا لب پر شدن شود، در حالی که تیغه بسیار ریز در قطعات ضخیم سرعت برش را کاهش می دهد. Bosch نیز تیغه های عمود بر را بر اساس جنس قطعه و نوع برش دسته بندی می کند.
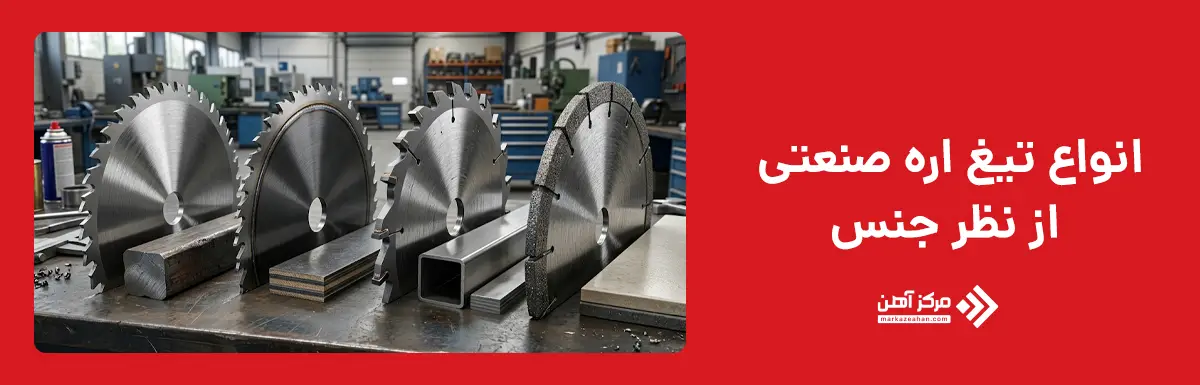
انواع تیغ اره صنعتی از نظر جنس
انواع تیغ اره صنعتی از نظر جنس به چهار گروه مهم فولاد تندبر، بی متال، کاربایدی و الماسه تقسیم می شوند. تفاوت این گروه ها به جنس بدنه، ساختار دندانه، مقاومت در برابر حرارت و سایش و موادی که قابلیت برش آن ها را دارند مربوط می شود. تیغه HSS از فولاد تندبر ساخته می شود و برای برش فلزات با سرعت مناسب و حفظ سختی لبه در دمای بالاتر کاربرد دارد. تیغ بی متال معمولا از یک پشت انعطاف پذیر فولادی و لبه دندانه HSS تشکیل می شود و ترکیب استحکام و انعطاف پذیری مناسبی ایجاد می کند. Starrett نیز در تیغه های بی متال خود از لبه برنده M42 HSS همراه با پشت فولادی آلیاژی استفاده می کند تا مقاومت در برابر حرارت، سایش و ضربه افزایش پیدا کند.
در مقابل، تیغه های کاربایدی برای مواد سخت تر و شرایط برش سنگین انتخاب می شوند. در این تیغه ها، دندانه یا نوک برنده از کارباید ساخته می شود و مقاومت سایشی و دوام بالاتری نسبت به بسیاری از تیغه های بی متال ارائه می دهد. Starrett تیغه های کاربایدی را برای فولادهای سخت ماشین کاری، فولادهای پرآلیاژ، تیتانیوم، استنلس استیل و اینکونل معرفی می کند. تیغ اره الماسه نیز بیشتر برای مواد بسیار ساینده، کامپوزیت ها، سرامیک ها و برخی مواد معدنی استفاده می شود و انتخاب آن به نوع پوشش الماس و ساختار تیغه بستگی دارد. بنابراین جنس تیغ اره صنعتی باید بر اساس سختی ماده، سرعت مورد نیاز، حجم تولید و هزینه هر برش انتخاب شود.
تیغ اره فولاد تندبر (HSS)
تیغ اره فولاد تندبر یا HSS از آلیاژهای فولادی مقاوم به حرارت ساخته می شود و برای برش فلزاتی به کار می رود که در حین عملیات، لبه تیغه در معرض دمای بالا قرار می گیرد. ویژگی مهم HSS این است که می تواند سختی خود را در دماهای بالاتر نسبت به فولادهای کربنی ساده بهتر حفظ کند؛ به همین دلیل در تیغه های دیسکی فلزبر، برخی تیغه های صنعتی دقیق و ابزارهای برشی استفاده می شود. این تیغه ها برای برش فولادهای کربنی، فولادهای آلیاژی، لوله، پروفیل و مقاطع فلزی با شرایط کاری کنترل شده کاربرد دارند. کیفیت عملیات حرارتی، نوع گرید HSS و طراحی دندانه بر عمر تیغه و کیفیت سطح برش اثر مستقیم می گذارند.
تیغ HSS معمولا برش تمیز و دقیق ایجاد می کند، اما نسبت به تیغه های بی متال انعطاف پذیری کمتری دارد و در شرایطی که ضربه، لرزش یا انحراف زیاد وجود دارد، ممکن است حساس تر باشد. همچنین برای مواد بسیار سخت یا فوق آلیاژها، گزینه های کاربایدی می توانند عملکرد اقتصادی تری ارائه دهند. هنگام انتخاب تیغ HSS باید سرعت برش، تعداد دندانه، خنک کاری و نوع ماده با مشخصات سازنده هماهنگ شوند. اگر این عوامل به درستی تنظیم شوند، تیغ اره HSS می تواند در تولید سری و برش دقیق فلزات عمر کاری مناسبی داشته باشد.
تیغ اره بی متال (Bimetal)
تیغ اره بی متال از ترکیب دو نوع فولاد با خواص متفاوت ساخته می شود تا هم لبه برنده سخت و مقاوم باشد و هم بدنه تیغه انعطاف کافی داشته باشد. در ساخت این تیغه ها معمولا نوار دندانه از فولاد تندبر مانند M42 تولید می شود و به یک پشت فولادی آلیاژی مقاوم متصل می شود. این ساختار باعث می شود دندانه ها در برابر حرارت و سایش دوام مناسبی داشته باشند و در عین حال بدنه تیغه هنگام عبور از فلکه یا تحمل تنش های متناوب کمتر دچار شکست شود. Starrett نیز در تیغه های بی متال خود از لبه M42 HSS در کنار پشت آلیاژی استفاده می کند تا مقاومت حرارتی، سایشی و ضربه ای بهبود پیدا کند.
تیغ اره بی متال برای برش طیف گسترده ای از فولادهای کربنی، فولادهای آلیاژی، استنلس استیل، لوله، پروفیل و قطعات توپر مناسب است و به همین دلیل در اره های نواری صنعتی کاربرد زیادی دارد. مزیت مهم این تیغه نسبت به HSS یکپارچه، انعطاف پذیری بیشتر و مقاومت بهتر در برابر شکست ناشی از خمش است. البته انتخاب گام دندانه، سرعت برش و فشار پیشروی همچنان اهمیت زیادی دارد و اگر تیغه با قطعه کار هماهنگ نباشد، عمر دندانه ها کاهش پیدا می کند. برای کارگاه هایی که تنوع جنس و ابعاد قطعه زیاد است، بی متال معمولا گزینه ای متعادل از نظر دوام، کارایی و هزینه محسوب می شود.
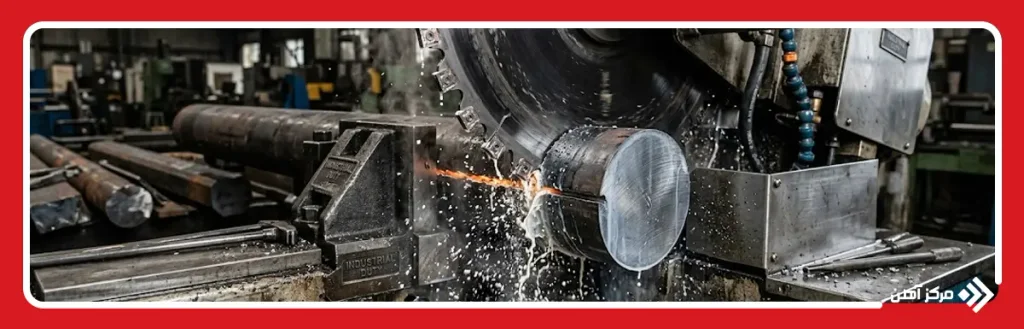
تیغ اره کاربایدی (TCT)
تیغ اره کاربایدی یا TCT از یک بدنه فولادی و دندانه هایی با نوک کارباید تنگستن ساخته می شود و برای برش موادی طراحی شده است که مقاومت سایشی یا سختی بالاتری دارند. کارباید نسبت به فولاد تندبر سخت تر است و می تواند لبه برنده را در شرایط کاری سنگین برای مدت بیشتری حفظ کند، به همین دلیل این تیغه ها در برش فولادهای آلیاژی، استنلس استیل، چدن، آلومینیوم، برخی مقاطع ضخیم و مواد دشوار ماشین کاری استفاده می شوند. در بسیاری از مدل ها، نوک کارباید به صورت جداگانه روی دندانه نصب می شود و هندسه هر دندانه متناسب با نوع ماده و کیفیت برش مورد انتظار طراحی می شود. این ساختار باعث می شود تیغه در خطوط تولید با حجم بالا، عمر کاری مناسبی ارائه دهد.
با وجود دوام بالا، تیغ اره کاربایدی نسبت به ضربه و لرزش شدید حساس تر از برخی تیغه های بی متال است و استفاده نادرست می تواند باعث لب پر شدن دندانه ها شود. به همین دلیل، صلبیت دستگاه، تنظیم صحیح سرعت و پیشروی، خنک کاری و گیره بندی قطعه اهمیت زیادی دارند. این تیغه ها معمولا قیمت اولیه بیشتری دارند، اما در برش های سنگین و تولید پیوسته می توانند هزینه هر برش را کاهش دهند. انتخاب تیغ TCT زمانی منطقی است که سختی ماده، حجم تولید یا نیاز به عمر بالاتر تیغه استفاده از گزینه های معمولی را محدود کند.
تیغ اره الماسه
تیغ اره الماسه برای برش مواد بسیار سخت و ساینده طراحی می شود و لبه برنده آن به ذرات الماس صنعتی مجهز است. این تیغه ها بیشتر در برش سرامیک، شیشه، سنگ، فایبرگلاس، مواد کامپوزیتی و برخی مواد مهندسی سخت استفاده می شوند. Norton تیغه های الماسه الکتروپلیت شده را برای کاربردهای ابزارسازی، سرامیک و کامپوزیت معرفی می کند و آن ها را مناسب موادی مانند آلومینا، فایبرگلاس و کامپوزیت های غیر فلزی می داند. مزیت اصلی این تیغه ها، مقاومت سایشی زیاد، حفظ فرم لبه و امکان ایجاد برش دقیق در موادی است که دندانه های فلزی معمولی روی آن ها عملکرد مناسبی ندارند.
ساختار تیغ اره الماسه می تواند به صورت پیوسته، سگمنتی یا الکتروپلیت شده باشد و انتخاب آن به جنس قطعه، کیفیت سطح و شرایط خنک کاری بستگی دارد. برخلاف تصور رایج، هر تیغ الماسه برای برش فولاد مناسب نیست و باید مشخصات سازنده بررسی شود. برخی مدل های خاص الماسه برای مواد ساختمانی یا فلزات مشخص طراحی می شوند، اما کاربرد غالب آن ها در مواد ساینده و غیرفلزی است. بنابراین هنگام انتخاب این گروه از تیغ اره های صنعتی باید نوع اتصال الماس، اندازه دانه، قطر تیغه و امکان برش خشک یا تر بررسی شود.
کاربرد انواع تیغ اره صنعتی
کاربرد انواع تیغ اره صنعتی به نوع قطعه، جنس ماده، شکل مقطع، دقت مورد نیاز و حجم تولید بستگی دارد. در صنایع فلزی، تیغ اره نواری برای برش میلگرد، لوله، پروفیل، شمش و قطعات توپر کاربرد گسترده ای دارد و به دلیل عرض کم برش، می تواند اتلاف ماده را کاهش دهد. تیغ اره دیسکی بیشتر زمانی استفاده می شود که سرعت بالا، تکرارپذیری و کیفیت سطح برش اهمیت داشته باشد. تیغ اره آتشی نیز در خطوط نورد و تولید مقاطع داغ، برای برش سریع فولادهای گرم به کار می رود. تیغ لنگ و کمانی بیشتر در عملیات سبک تر، تعمیرات و برش های کنترل شده استفاده می شوند، در حالی که افقی بر برای دسترسی به فضاهای محدود و برش لوله، پروفیل و قطعات نصب شده مناسب است.
در کاربرد تیغ اره صنعتی باید جنس تیغه نیز با ماده هماهنگ باشد. HSS برای بسیاری از برش های دقیق فلزی، بی متال برای کاربردهای عمومی و متنوع، کارباید برای مواد سخت و تولید سنگین و الماسه برای مواد بسیار ساینده یا غیرفلزی مناسب است. انتخاب نادرست می تواند باعث شکستن دندانه، افزایش حرارت، انحراف برش یا کاهش کیفیت سطح شود. بنابراین تیغه باید بر اساس سختی ماده، سطح مقطع، سرعت دستگاه، روش خنک کاری و تعداد برش مورد انتظار انتخاب شود تا عملکرد اقتصادی و پایدار ایجاد کند.
نکات مهم در انتخاب تیغ اره صنعتی
برای انتخاب درست تیغ اره های صنعتی باید ابتدا جنس قطعه، ضخامت، شکل سطح مقطع و نوع دستگاه مشخص شوند. فولاد کربنی، استنلس استیل، آلومینیوم، چدن، کامپوزیت و سرامیک رفتار یکسانی در برابر برش ندارند و هر کدام به جنس تیغه، سرعت و هندسه دندانه متفاوتی نیاز دارند. تعداد دندانه ها نیز باید با ضخامت قطعه هماهنگ باشد؛ برای مقاطع نازک معمولا گام ریزتر و برای مقاطع ضخیم تر گام درشت تر عملکرد بهتری ایجاد می کند. در تیغ اره های نواری، عرض و ضخامت تیغه باید با ظرفیت دستگاه و شعاع برش تطابق داشته باشند. در تیغه های دیسکی نیز قطر، سوراخ مرکزی، ضخامت بدنه و حداکثر سرعت مجاز باید دقیقا با مشخصات ماشین هماهنگ شوند.
علاوه بر مشخصات فنی، حجم تولید و هزینه واقعی هر برش اهمیت دارند. یک تیغه ارزان ممکن است در تولید مداوم سریع تر مستهلک شود و هزینه توقف دستگاه، تعویض تیغه و افت کیفیت را افزایش دهد. شرایط خنک کاری، روان کاری، صلبیت گیره بندی و تنظیم سرعت پیشروی نیز بر عمر تیغه اثر مستقیم دارند. برای مواد سخت یا تولید سنگین، تیغه کاربایدی می تواند اقتصادی تر باشد، در حالی که بی متال برای بسیاری از کاربردهای عمومی انتخاب متعادلی محسوب می شود. در نهایت، در انتخاب از میان انواع تیغ اره صنعتی نباید فقط به قیمت اولیه تیغه توجه کرد و ملاک انتخاب باید بر اساس مجموع عمر ابزار، کیفیت برش، سرعت تولید و سازگاری کامل با دستگاه باشد.
انواع تیغ اره صنعتی بر اساس شکل، نحوه حرکت، جنس تیغه و نوع کاربرد با یکدیگر تفاوت دارند و انتخاب صحیح آن ها مستقیما بر کیفیت برش، سرعت تولید و عمر ابزار اثر می گذارد. تیغ اره های صنعتی مانند نواری، دیسکی، آتشی، لنگ، کمانی، افقی بر و عمود بر هر کدام برای شرایط مشخصی طراحی شده اند. از نظر جنس نیز HSS، بی متال، کاربایدی و الماسه برای مواد و شدت های کاری متفاوت به کار می روند. در بررسی کاربرد تیغ اره صنعتی باید جنس قطعه، ضخامت، نوع دستگاه، سرعت برش و شرایط خنک کاری همزمان در نظر گرفته شوند. همچنین جنس تیغ اره صنعتی و گام دندانه باید با سطح مقطع قطعه هماهنگ باشند. در نتیجه، شناخت دقیق انواع تیغ اره های رایج در صنعت کمک می کند تیغه ای انتخاب شود که هم از نظر فنی مناسب باشد و هم هزینه برش را کنترل کند.
سوالات متداول
تیغ اره نواری با حرکت پیوسته برای برش مقاطع متنوع و بزرگ مناسب است، اما تیغ دیسکی با حرکت دورانی معمولا سرعت و دقت بیشتری در برش های تکراری ایجاد می کند.
در میان انواع تیغ اره صنعتی، تیغ اره آتشی بیشتر برای برش سریع مقاطع فولادی، بیلت، لوله و پروفیل، به ویژه در خطوط نورد و شرایط گرم، استفاده می شود.
تیغ HSS عمدتا از فولاد تندبر ساخته می شود، اما تیغ بی متال ترکیبی از لبه HSS و بدنه فولادی انعطاف پذیر دارد و معمولا در برابر خمش و شکست مقاوم تر است.
جنس تیغ اره صنعتی کاربایدی برای برش بسیاری از فلزات سخت و آلیاژها مناسب است، در حالی که تیغ الماسه بیشتر برای مواد بسیار ساینده، سرامیک، سنگ و کامپوزیت کاربرد دارد.
برای آهن و فولاد می توان از تیغ های نواری بی متال، HSS یا کاربایدی استفاده کرد؛ انتخاب دقیق به سختی فلز، ابعاد مقطع، دستگاه و حجم برش بستگی دارد.
برای انتخاب تیغ اره های صنعتی باید جنس و ضخامت قطعه، نوع دستگاه، گام دندانه، جنس تیغه، سرعت برش، میزان تولید و شرایط خنک کاری را بررسی کرد.

