
محاسبه برگشت فنری ورق در روش های مختلف خمکاری

دسترسی سریع به محتوای این مطلب
برگشت فنری ورق یکی از پدیده های مهم در فرآیند شکل دهی فلزات است که باعث تغییر زاویه قطعه پس از برداشتن نیروی خمکاری می شود. این اتفاق زمانی رخ می دهد که بخشی از تغییر شکل ایجادشده در ورق، ماهیت الاستیک داشته باشد و پس از آزاد شدن فشار، تا حدودی بازیابی شود. در نتیجه، زاویه نهایی قطعه ممکن است با زاویه مورد انتظار طراح تفاوت داشته باشد. این مسئله در تولید قطعات دقیق، تجهیزات صنعتی و سازه های فلزی اهمیت زیادی دارد. از طرفی، بررسی قیمت آهن امروز در کنار مشخصات مکانیکی مواد اولیه به تولیدکنندگان کمک می کند تا انتخاب اقتصادی و فنی مناسب تری داشته باشند.
برای دستیابی به زاویه خم دقیق، شناخت رفتار الاستیک و پلاستیک فلز و پیش بینی میزان بازگشت آن ضروری است. محاسبه برگشت فنری ورق به مهندسان کمک می کند تا زاویه اولیه خم، شعاع ابزار و تنظیمات دستگاه را با دقت بیشتری تعیین کنند. جنس ورق، ضخامت، تنش تسلیم و نوع فرآیند خمکاری از مهم ترین متغیرهای این محاسبات هستند. همچنین، هنگام مقایسه قیمت ورق در گریدهای مختلف، باید تفاوت خواص مکانیکی آن ها نیز بررسی شود؛ زیرا انتخاب ماده می تواند بر دقت ساخت و هزینه اصلاح قطعات تاثیر بگذارد. در ادامه، عوامل موثر، فرمول های محاسباتی و روش های کنترل این پدیده را بررسی می کنیم.
برگشت فنری ورق چیست؟
برگشت فنری ورق به تغییر شکل الاستیکی معکوسی گفته می شود که پس از حذف نیروی اعمال شده در فرآیند خمکاری اتفاق می افتد. هنگام خمکاری ورق فلزی، الیاف خارجی ناحیه خم تحت کشش و الیاف داخلی تحت فشار قرار می گیرند. با افزایش نیرو، بخشی از ماده وارد محدوده تغییر شکل پلاستیک می شود؛ اما قسمتی از کرنش همچنان الاستیک باقی می ماند. پس از برداشتن بار، تنش های الاستیک آزاد می شوند و قطعه تلاش می کند بخشی از شکل اولیه خود را بازیابی کند. نتیجه این رفتار معمولاً افزایش زاویه داخلی خم و بزرگ تر شدن شعاع انحنای قطعه است. میزان این تغییر به ویژگی های ماده و شرایط اعمال نیرو وابسته است.
در بررسی برگشت فنری ورق فلزی باید میان زاویه ایجادشده هنگام بارگذاری و زاویه نهایی پس از آزاد شدن قطعه تفاوت قائل شد. برای مثال، ممکن است ورقی هنگام خمکاری زاویه داخلی ۸۸ درجه داشته باشد، اما پس از خروج از دستگاه به زاویه ۹۱ درجه برسد. این اختلاف سه درجه ای نشان دهنده مقدار برگشت فنری است. هندسه قالب خم، شعاع سنبه و میزان نفوذ ابزار در تعیین زاویه اولیه نقش دارند. با این حال، تماس ورق با ابزار به تنهایی تضمین نمی کند که قطعه پس از باربرداری زاویه مورد نظر را حفظ کند. بنابراین، اندازه گیری زاویه نهایی و اعمال اصلاحات تجربی برای تولید قطعات دقیق ضروری است.
عوامل موثر بر برگشت فنری ورق
میزان برگشت فنری در خمکاری ورق تحت تاثیر مجموعه ای از متغیرهای مکانیکی و هندسی قرار دارد که رفتار ماده را هنگام بارگذاری و پس از برداشتن نیرو تعیین می کنند. مهم ترین موضوع، رابطه میان تغییر شکل الاستیک و پلاستیک در ناحیه خم است. هرچه سهم بازیابی الاستیک نسبت به تغییر شکل دائمی بیشتر باشد، احتمال باز شدن زاویه قطعه نیز افزایش پیدا می کند. به همین دلیل، دو ورق با ابعاد یکسان ممکن است پس از اجرای خم مشابه، زاویه نهایی متفاوتی داشته باشند. این اختلاف باید در مرحله طراحی فرآیند و انتخاب ابزار در نظر گرفته شود.
عوامل موثر بر این پدیده را می توان به ویژگی های ماده، هندسه خم و شرایط فرآیند تقسیم کرد. ویژگی های ماده شامل مدول الاستیسیته، تنش تسلیم و رفتار کارسختی هستند. از نظر هندسی نیز نسبت شعاع خم به ضخامت ورق اهمیت زیادی دارد. علاوه بر این، نحوه تماس سنبه و ماتریس، مقدار نیروی اعمال شده و روش شکل دهی می توانند میزان بازیابی الاستیک را تغییر دهند. بررسی همزمان این عوامل امکان پیش بینی دقیق تر زاویه نهایی را فراهم می کند و احتمال تولید قطعات خارج از تلرانس را کاهش می دهد.
جنس و خواص مکانیکی ورق
جنس ورق یکی از تعیین کننده ترین عوامل برگشت فنری محسوب می شود؛ زیرا فلزات از نظر مدول الاستیسیته، تنش تسلیم و رفتار کرنش سختی یکسان نیستند. در شرایط هندسی مشابه، افزایش نسبت تنش تسلیم به مدول الاستیسیته معمولاً باعث افزایش برگشت فنری می شود. برای مثال، فولادهای پرمقاومت ممکن است نسبت به فولادهای کم کربن معمولی به جبران زاویه بیشتری نیاز داشته باشند. آلیاژهای آلومینیوم نیز به دلیل مدول الاستیسیته پایین تر می توانند بازیابی الاستیک قابل توجهی داشته باشند. همچنین، جهت نورد، عملیات حرارتی و میزان کارسختی بر رفتار خمکاری تاثیر می گذارند. بنابراین، انتخاب مقدار جبران تنها بر اساس نام فلز کافی نیست و باید گرید و شرایط واقعی ماده بررسی شوند.
ضخامت ورق و شعاع خم
ضخامت ورق و شعاع داخلی خم رابطه مستقیمی با توزیع کرنش و میزان بازگشت الاستیک دارند. در شرایط یکسان از نظر ماده و روش خمکاری، افزایش نسبت شعاع خم به ضخامت ورق معمولاً باعث افزایش برگشت فنری می شود. به همین دلیل، ورق های نازک با شعاع خم بزرگ ممکن است به اصلاح زاویه بیشتری نیاز داشته باشند. در مقابل، کاهش شعاع خم می تواند میزان تغییر شکل پلاستیک را افزایش دهد و برگشت فنری را محدود کند. البته انتخاب شعاع بسیار کوچک ممکن است باعث ترک خوردگی، کاهش موضعی ضخامت یا آسیب به سطح ورق شود. بنابراین، شعاع ابزار باید با توجه به قابلیت شکل پذیری ماده و محدودیت های طراحی انتخاب شود.
زاویه خم و شرایط خمکاری
زاویه خم اولیه، نحوه اعمال نیرو و وضعیت تماس ورق با ابزار بر مقدار بازیابی الاستیک تاثیر می گذارند. هنگام ایجاد خم های مختلف، توزیع تنش در ناحیه تغییر شکل یکسان نیست و تغییر زاویه نهایی نیز ممکن است متفاوت باشد. در خمکاری هوایی، عمق نفوذ سنبه نقش مهمی در تعیین زاویه دارد؛ در حالی که در خمکاری کف قالب، تماس بیشتر ورق با سطوح ابزار به کنترل هندسه کمک می کند. علاوه بر این، تغییرات نیروی خمکاری، اصطکاک، سرعت فرآیند و میزان خمش دستگاه می توانند بر دقت قطعه تاثیر بگذارند. برای کاهش خطا باید شرایط تنظیم دستگاه ثابت بماند و زاویه قطعات اولیه پس از باربرداری اندازه گیری شود.
محاسبه برگشت فنری ورق
محاسبه برگشت فنری ورق با بررسی اختلاف زاویه خم هنگام اعمال نیرو و زاویه نهایی پس از برداشتن بار انجام می شود. در این روش، ابتدا زاویه داخلی ورق در وضعیت بارگذاری مشخص شده و سپس زاویه قطعه پس از آزاد شدن از دستگاه اندازه گیری می شود. اختلاف این دو مقدار، میزان بازیابی الاستیک را بر حسب درجه نشان می دهد. برای تعیین نرخ برگشت فنری ورق نیز می توان این اختلاف را نسبت به زاویه چرخش ایجادشده در فرآیند خمکاری محاسبه کرد. این اطلاعات به تنظیم زاویه اولیه و کاهش خطای تولید کمک می کنند.
فرمول محاسبه زاویه برگشت فنری ورق:
Δθ = θ₂ − θ₁
در این فرمول، هر یک از نمادها مفهوم مشخصی دارند:
- Δθ: مقدار برگشت فنری بر حسب درجه
- θ₁: زاویه داخلی ورق هنگام اعمال نیروی خمکاری
- θ₂: زاویه داخلی ورق پس از برداشتن نیرو
فرمول محاسبه نرخ برگشت فنری ورق:
S (%) = [Δθ ÷ (180° − θ₁)] × 100
در این رابطه، S درصد برگشت فنری نسبت به زاویه چرخش اولیه خم را نشان می دهد. این تعریف برای مقایسه نتایج استفاده می شود و نباید با سایر تعاریف ضریب برگشت فنری اشتباه گرفته شود.
مثال محاسبه برگشت فنری ورق:
فرض کنید زاویه داخلی ورق هنگام خمکاری ۸۷ درجه باشد و پس از آزاد شدن از دستگاه به ۹۰ درجه برسد. در این شرایط، محاسبات به صورت زیر انجام می شوند:
مقدار برگشت فنری:
Δθ = 90 − 87 = 3°
نرخ برگشت فنری:
S = (3 ÷ 93) × 100 = 3.23%
بنابراین، مقدار برگشت فنری برابر با ۳ درجه و نرخ آن حدود ۳٫۲۳ درصد خواهد بود. برای دستیابی به زاویه نهایی ۹۰ درجه، می توان زاویه اولیه را به صورت آزمایشی روی ۸۷ درجه تنظیم کرد. البته مقدار جبران باید با اندازه گیری قطعات تولیدی تایید شود؛ زیرا جنس ورق، ضخامت، شعاع خم و شرایط تماس ابزار بر نتیجه تاثیر می گذارند.
بررسی برگشت فنری در روش های مختلف خمکاری
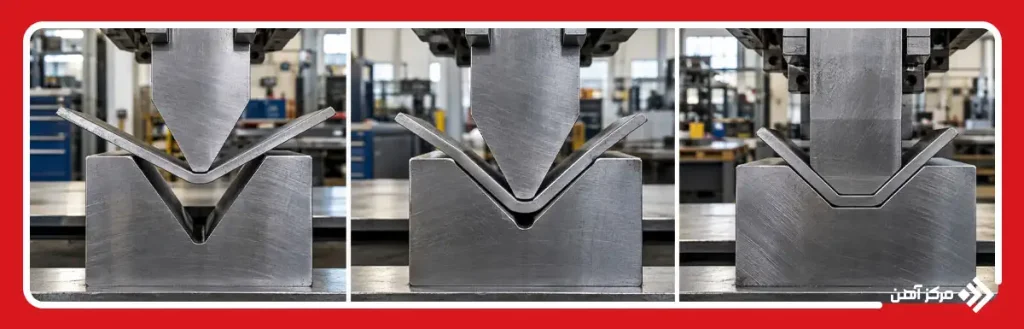
میزان برگشت فنری در روش های مختلف خمکاری یکسان نیست؛ زیرا شیوه اعمال نیرو، سطح تماس ابزار با قطعه و مقدار تغییر شکل پلاستیک در هر روش تفاوت دارد. سه روش متداول در دستگاه های پرس برک شامل خمکاری هوایی، خمکاری کف قالب و خمکاری فشاری هستند. در خمکاری هوایی، بخش عمده کنترل زاویه از طریق میزان نفوذ سنبه انجام می شود؛ اما در روش های دیگر، تماس بیشتر ورق با ابزار می تواند بازیابی الاستیک را محدود کند. انتخاب فرآیند مناسب به جنس ورق، ضخامت، تلرانس زاویه، ظرفیت دستگاه و تعداد قطعات تولیدی وابسته است.
برای مقایسه این روش ها باید علاوه بر میزان برگشت فنری، نیروی لازم و قابلیت تنظیم فرآیند نیز در نظر گرفته شود. روشی که برگشت کمتری ایجاد می کند، الزاماً اقتصادی ترین انتخاب برای تمام پروژه ها نیست. برای مثال، خمکاری فشاری می تواند دقت هندسی بالایی فراهم کند، اما به نیروی بسیار بیشتری نیاز دارد و بار وارد بر ابزار را افزایش می دهد. در مقابل، خمکاری هوایی انعطاف پذیری بالاتری دارد و برای تولید قطعات با زوایای متفاوت مناسب است. بنابراین، انتخاب روش باید بر اساس نیاز واقعی قطعه و امکانات تولید انجام شود.
خمکاری هوایی (Air Bending)
در خمکاری هوایی، سنبه ورق را به داخل دهانه V شکل ماتریس هدایت می کند، اما قطعه به طور کامل با سطوح داخلی قالب تماس پیدا نمی کند. ورق معمولاً در سه ناحیه اصلی شامل نوک سنبه و دو لبه ماتریس تحت تاثیر نیرو قرار می گیرد. از آنجا که بخشی از شکل دهی بدون محدودیت کامل هندسی انجام می شود، برگشت فنری در این روش معمولاً قابل توجه است. زاویه نهایی به عمق حرکت سنبه، ضخامت ورق و ویژگی های ماده وابسته خواهد بود. برای جبران این تغییر، دستگاه های CNC می توانند با تنظیم عمق نفوذ یا استفاده از سامانه اندازه گیری زاویه، مقدار خم اولیه را اصلاح کنند.
خمکاری کف قالب (Bottoming)
در خمکاری کف قالب، سنبه ورق را تا ناحیه پایینی ماتریس هدایت می کند و تماس بیشتری میان قطعه و سطوح ابزار برقرار می شود. این تماس باعث می شود هندسه خم به زاویه قالب نزدیک تر شود و کنترل شکل نهایی نسبت به خمکاری هوایی افزایش پیدا کند. با این حال، برگشت فنری به طور کامل حذف نمی شود و مقدار آن همچنان به خواص ماده و تنظیمات ابزار وابسته است. برای جبران تغییر زاویه می توان از هندسه مناسب سنبه و ماتریس استفاده کرد. این روش معمولاً به نیروی بیشتری نسبت به خمکاری هوایی نیاز دارد و برای تولید قطعات تکراری با زاویه مشخص مناسب است.
خمکاری فشاری (Coining)
در خمکاری فشاری، نیروی بالایی از طریق سنبه به ناحیه خم وارد می شود و ماده تحت تغییر شکل پلاستیک موضعی شدید قرار می گیرد. در این فرآیند، فلز با فشار زیاد به هندسه ابزار نزدیک می شود و سهم بازیابی الاستیک در تغییر زاویه نهایی کاهش پیدا می کند. به همین دلیل، مقدار برگشت فنری معمولاً از دو روش قبلی کمتر است. با وجود این مزیت، نیروی زیاد می تواند باعث افزایش استهلاک ابزار، تغییر ضخامت موضعی و ایجاد آثار فشاری روی سطح قطعه شود. بنابراین، استفاده از این روش برای قطعات دقیق زمانی مناسب است که ظرفیت پرس، مقاومت ابزار و کیفیت سطح مورد نیاز بررسی شده باشند.
جدول مقایسه برگشت فنری در روش های خمکاری
| ویژگی | خمکاری هوایی | خمکاری کف قالب | خمکاری فشاری |
|---|---|---|---|
| میزان برگشت فنری معمول | بیشتر | کمتر | بسیار کم |
| نیروی مورد نیاز | کم | متوسط تا زیاد | بسیار زیاد |
| تماس با قالب | محدود | بیشتر | فشاری و گسترده |
| روش کنترل زاویه | تنظیم عمق سنبه | هندسه قالب و تنظیم نیرو | تغییر شکل پلاستیک شدید |
| انعطاف پذیری تولید | بالا | متوسط | محدود |
| کاربرد مناسب | تولید عمومی و متنوع | تولید تکراری با زاویه مشخص | قطعات خاص با تلرانس دقیق |
مقادیر جدول کیفی هستند و رفتار واقعی هر روش باید بر اساس جنس ورق، هندسه قطعه و تنظیمات ماشین بررسی شود.
روش های کاهش برگشت فنری ورق
کاهش برگشت فنری نیازمند انتخاب صحیح پارامترهای خمکاری و کنترل رفتار ماده در طول فرآیند شکل دهی است. هدف اصلی، دستیابی به زاویه نهایی مورد نظر بدون ایجاد ترک، آسیب سطحی یا تغییر شکل ناخواسته است. برای این منظور می توان از روش های زیر استفاده کرد:
- جبران زاویه با خمکاری بیش از حد (Overbending): در این روش، زاویه داخلی خم اولیه کمی کوچک تر از زاویه نهایی مورد نظر انتخاب می شود تا پس از بازیابی الاستیک، قطعه به ابعاد طراحی برسد.
- اصلاح شعاع خم و هندسه ابزار: انتخاب شعاع مناسب سنبه و دهانه ماتریس می تواند توزیع تنش و مقدار برگشت فنری را تغییر دهد. این اصلاح باید با توجه به حداقل شعاع مجاز ماده انجام شود.
- انتخاب روش مناسب خمکاری: استفاده از خمکاری کف قالب یا فشاری در شرایط مناسب می تواند برگشت فنری را کاهش دهد؛ البته ظرفیت دستگاه و محدودیت ابزار باید بررسی شوند.
- کنترل خواص ماده اولیه: استفاده از ورق هایی با گرید، ضخامت و شرایط مکانیکی یکنواخت باعث کاهش تغییرات زاویه در تولید انبوه می شود.
- اندازه گیری و اصلاح تنظیمات دستگاه: کنترل زاویه قطعات آزمایشی و ثبت مقادیر جبران برای هر ترکیب ماده و ابزار، دقت فرآیند را افزایش می دهد.
در نهایت، ترکیب محاسبات اولیه با اندازه گیری تجربی، راهکار موثرتری برای کنترل برگشت فنری محسوب می شود. ثبت نتایج تولید نیز امکان تنظیم دقیق تر دستگاه در سفارش های بعدی را فراهم می کند.
برگشت فنری ورق یکی از عوامل موثر بر دقت ابعادی و کیفیت قطعات در فرآیند خمکاری است که به دلیل بازیابی تغییر شکل الاستیک پس از برداشتن نیرو اتفاق می افتد. میزان این پدیده به عواملی مانند جنس و خواص مکانیکی ورق، ضخامت، شعاع خم، زاویه اولیه و روش خمکاری بستگی دارد. محاسبه برگشت فنری ورق با بررسی اختلاف زاویه هنگام اعمال نیرو و پس از باربرداری انجام می شود و به تعیین مقدار جبران مورد نیاز کمک می کند. همچنین، انتخاب روش مناسب از میان خمکاری هوایی، کف قالب و فشاری می تواند بر کنترل زاویه نهایی تاثیر بگذارد. در نهایت، استفاده از محاسبات مهندسی، تنظیم صحیح تجهیزات و انجام آزمایش های اولیه، نقش مهمی در کاهش خطای خمکاری، جلوگیری از دوباره کاری و افزایش دقت تولید قطعات فلزی دارد.
سؤالات متداول
با اندازه گیری زاویه داخلی قطعه زیر بار و مقایسه آن با زاویه نهایی پس از برداشتن نیرو، مقدار برگشت فنری بر حسب درجه مشخص می شود.
در خمکاری هوایی، برگشت فنری معمولاً بیشتر است؛ اما در خمکاری کف قالب، تماس بیشتر ورق با ابزار باعث کاهش مقدار بازیابی الاستیک می شود.
الزاماً خیر. میزان برگشت به نسبت تنش تسلیم به مدول الاستیسیته وابسته است و بسیاری از آلیاژهای آلومینیوم در شرایط مشابه برگشت بیشتری نسبت به فولاد کم کربن دارند.
باید مقدار برگشت فنری از طریق آزمون یا مدل معتبر مشخص شود و سپس زاویه داخلی اولیه به همان میزان تقریبی کوچک تر از زاویه هدف تنظیم شود.
خیر. ضریب K در محاسبات گسترده ورق، موقعیت محور خنثی را نسبت به ضخامت مشخص می کند؛ در حالی که ضریب برگشت فنری میزان بازیابی الاستیک را توصیف می کند.
برای پیش بینی تحلیلی، اطلاعاتی مانند جنس ورق، مدول الاستیسیته، تنش تسلیم، ضخامت، شعاع خم و شرایط ابزار لازم است. برای محاسبه تجربی نیز زاویه زیر بار و پس از باربرداری اندازه گیری می شوند.


