
کروی کردن فولاد چیست؟ آشنایی با فرآیند اسفرودایزینگ فولاد

دسترسی سریع به محتوای این مطلب
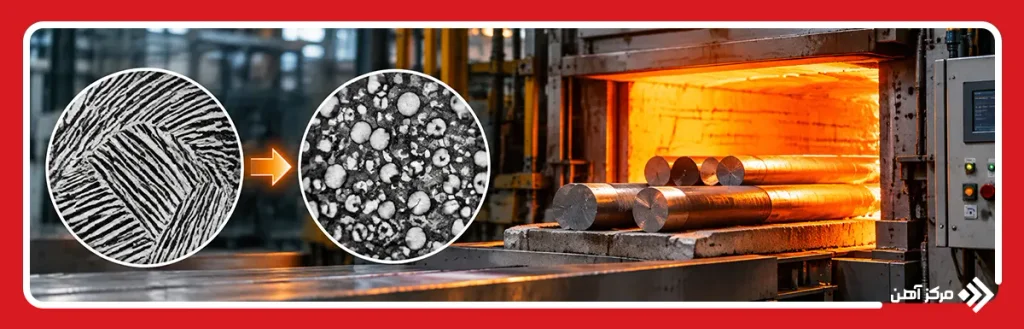
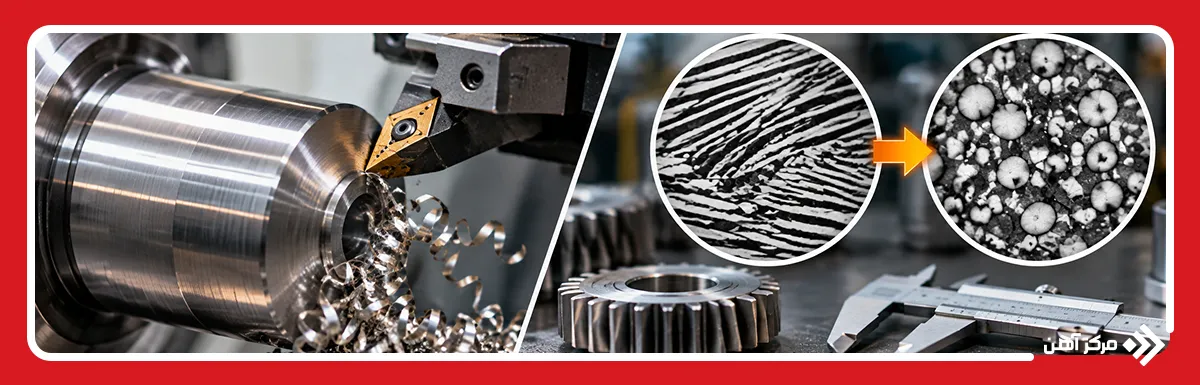
کروی کردن فولاد یکی از فرآیندهای تخصصی عملیات حرارتی است که با هدف تغییر شکل ذرات کاربیدی، کاهش سختی و بهبود قابلیت ماشین کاری و شکل پذیری فولاد انجام می شود. در این فرآیند که با نام اسفرودایزینگ (Spheroidizing) شناخته می شود، سمنتیت موجود در ریزساختار فولاد به تدریج از حالت ورقه ای یا کشیده به ذرات کروی یا نزدیک به کروی تبدیل می شود.
این تغییر ساختاری، رفتار فولاد را هنگام تراشکاری، سوراخ کاری و تغییر شکل سرد بهبود می دهد و اهمیت ویژه ای در تولید قطعات صنعتی دارد. انتخاب صحیح این فرآیند علاوه بر ویژگی های فنی محصول، می تواند بر هزینه تولید و عوامل اقتصادی مانند قیمت آهن تاثیر غیرمستقیم داشته باشد. در ادامه این مقاله مرکزآهن، مکانیزم کروی شدن سمنتیت، روش های اجرایی، شرایط دما و زمان، تاثیر ریزساختار اولیه و کاربردهای صنعتی این عملیات را بررسی خواهیم کرد.
کروی کردن فولاد چیست؟
کروی کردن فولاد نوعی عملیات آنیل نرم کننده (Spheroidizing Annealing) است که طی آن، مورفولوژی کاربیدهای موجود در زمینه فلزی تغییر می کند. برای درک دقیق این فرآیند باید ابتدا بدانیم فولاد چیست و ساختار داخلی آن چگونه بر رفتار مکانیکی تاثیر می گذارد. فولاد آلیاژی بر پایه آهن و کربن است که بسته به ترکیب شیمیایی و تاریخچه حرارتی، می تواند ریزساختارهایی مانند فریت، پرلیت، بینیت و مارتنزیت داشته باشد. در فولادهای کربنی، سمنتیت (Fe3C) یکی از فازهای مهم است که شکل، اندازه و نحوه توزیع آن بر سختی، شکل پذیری و رفتار برشی ماده تاثیر می گذارد.
در عملیات حرارتی اسفرودایزینگ، فولاد معمولا برای مدت مشخصی در نزدیکی دمای بحرانی پایینی نگهداری می شود تا اتم های کربن فرصت نفوذ پیدا کنند و ذرات سمنتیت از نظر هندسی بازآرایی شوند. نیروی محرکه اصلی این تحول، کاهش انرژی بین سطحی میان فریت و سمنتیت است. ساختارهای ورقه ای به دلیل سطح تماس زیاد، انرژی بین سطحی بالاتری دارند؛ در مقابل، ذرات نزدیک به کروی با حجم یکسان، سطح کمتری ایجاد می کنند و از نظر ترمودینامیکی مطلوب تر هستند.
در ریزساختار فولاد پس از اسفرودایزینگ، ذرات نسبتا کروی سمنتیت در زمینه ای عمدتا فریتی پراکنده می شوند. این ساختار که اسفرودیت (Spheroidite) نام دارد، به ویژه در فولادهای پرکربن اهمیت دارد؛ زیرا پیوستگی لایه های سخت سمنتیت را کاهش می دهد و تغییر شکل پلاستیک زمینه را آسان تر می کند. البته کروی شدن کامل تمام ذرات الزامی نیست و کیفیت نهایی براساس درصد کروی شدن، اندازه کاربیدها، یکنواختی توزیع و سختی حاصل ارزیابی می شود.
مراحل انجام فرآیند اسفرودایزینگ فولاد
اجرای موفق فرآیند کروی کردن فولاد به کنترل دقیق چرخه حرارتی و شناخت وضعیت اولیه قطعه وابسته است. برخلاف برخی روش های ساده نرم کردن فلزات، در این عملیات فقط رسیدن به یک دمای مشخص کافی نیست؛ بلکه باید شرایطی فراهم شود که نفوذ کربن، تجزیه ساختارهای ناپایدار و تغییر مورفولوژی کاربیدها به صورت کنترل شده انجام شوند. مراحل اصلی عبارت اند از:
1. بررسی ترکیب شیمیایی و ریزساختار اولیه:
ابتدا درصد کربن، عناصر آلیاژی و وضعیت کاربیدها بررسی می شوند. این اطلاعات مشخص می کنند که فولاد به چه چرخه حرارتی نیاز دارد و آیا پیش عملیات ضروری است یا خیر.
2. تعیین دمای بحرانی فولاد:
دمای Ac1 با استفاده از داده های متالورژیکی، نمودارهای تبدیل فازی یا آزمایش های مناسب تعیین می شود. این مرحله اهمیت زیادی دارد؛ زیرا عناصر آلیاژی می توانند دمای آغاز تشکیل آستنیت را تغییر دهند.
3. گرم کردن کنترل شده قطعه:
قطعات با نرخ حرارت دهی متناسب با ابعاد، هندسه و جنس فولاد گرم می شوند. هدف، محدود کردن اختلاف دمای سطح و مغز قطعه و جلوگیری از تنش های حرارتی نامطلوب است.
4. نگهداری در دمای اسفرودایزینگ:
فولاد برای مدت تعیین شده در دمای هدف باقی می ماند. در این مرحله، بخش هایی از کاربیدهای ورقه ای حل می شوند، ناپیوستگی های ساختاری توسعه پیدا می کنند و ذرات کاربیدی به تدریج شکل گردتری پیدا می کنند.
5. کنترل مسیر سرمایش:
بسته به روش انتخاب شده، فولاد ممکن است در کوره به آرامی سرد شود یا پس از عبور کنترل شده از محدوده بحرانی، دوره نگهداری دیگری را تجربه کند. این مسیر باید از تشکیل مجدد ساختار ورقه ای نامطلوب جلوگیری کند.
6. ارزیابی کیفیت نهایی:
پس از سرد شدن، سختی سنجی و بررسی متالوگرافی انجام می شود. درصد کروی شدن، اندازه و توزیع کاربیدها با معیارهای پذیرش محصول مقایسه می شوند.
در صنعت فولاد سازی، مشخصات محصول اولیه مانند میزان جدایش عناصر، اندازه دانه و شرایط نورد می توانند بر رفتار قطعه در این چرخه اثر بگذارند. برای مثال، نواربندی شدید کاربیدها ممکن است حتی پس از نرم شدن فولاد نیز باعث ناهمگنی ساختاری شود؛ بنابراین کنترل کیفیت ماده اولیه بخشی از برنامه ریزی عملیات است.
روش های کروی کردن فولاد
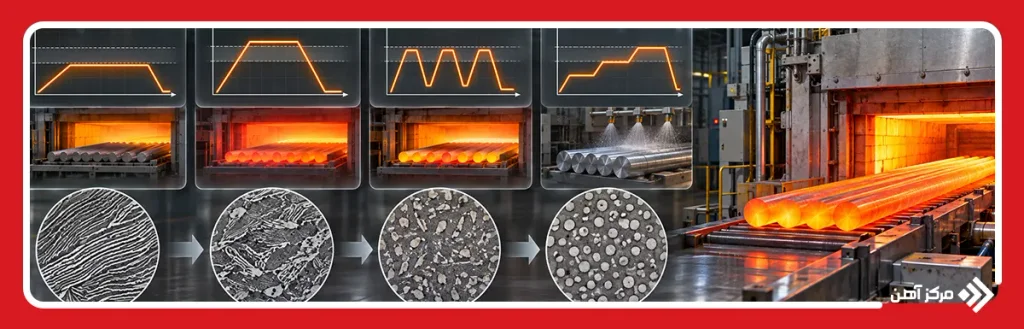
انتخاب روش اسفرودایزینگ به نوع فولاد، محدودیت زمانی، تجهیزات کوره و مورفولوژی مورد انتظار کاربیدها بستگی دارد. بعضی روش ها با نگهداری طولانی در دمای ثابت انجام می شوند و برخی دیگر از تغییرات دما برای تسریع شکست و بازآرایی سمنتیت استفاده می کنند. روش های متداول عبارت اند از:
– کروی کردن زیر بحرانی (Subcritical Spheroidizing): فولاد برای مدت طولانی در دمایی اندکی پایین تر از Ac1 نگهداری می شود. در این شرایط، آستنیتی شدن گسترده رخ نمی دهد و تحول ساختاری عمدتا از طریق نفوذ کربن و کاهش انرژی بین سطحی پیش می رود. این روش کنترل ساختاری مناسبی دارد، اما برای پرلیت درشت ممکن است زمان بر باشد.
– کروی کردن بین بحرانی (Intercritical Spheroidizing): قطعه تا کمی بالاتر از Ac1 گرم می شود و پس از تشکیل مقدار محدودی آستنیت، به دمای زیر بحرانی منتقل می شود. انحلال جزئی کاربیدها و تغییر شرایط تعادلی، امکان تشکیل ذرات گردتر را فراهم می کند. جلوگیری از آستنیتی شدن بیش از حد برای کنترل ساختار نهایی ضروری است.
– کروی کردن چرخه ای (Cyclic Spheroidizing): دما چند بار در محدوده نزدیک به نقطه بحرانی پایین تغییر می کند. این نوسانات کنترل شده، انحلال و بازتشکیل موضعی کاربیدها را تحت تاثیر قرار می دهند و می توانند زمان لازم برای دستیابی به ساختار مطلوب را کاهش دهند.
– کروی کردن با پیش عملیات حرارتی: در این روش، ابتدا با ایجاد ساختاری مناسب مانند مارتنزیت تمپر شده یا بینیت ریز، شرایط اولیه برای تسریع کروی شدن فراهم می شود. سپس چرخه اسفرودایزینگ اجرا می شود. این روش برای بعضی فولادهای پرکربن مزیت سینتیکی دارد، ولی هزینه و پیچیدگی پیش عملیات نیز باید ارزیابی شود.
انتخاب این روش ها با سخت کاری فولاد تفاوت اساسی دارد. در سخت کاری، هدف معمولا ایجاد ساختار مقاوم تر در برابر تغییر شکل موضعی است، در حالی که اسفرودایزینگ اغلب برای آماده سازی فولاد پیش از ماشین کاری، شکل دهی سرد یا عملیات حرارتی نهایی استفاده می شود.
جدول مقایسه روش های کروی کردن فولاد
| روش کروی کردن فولاد | شرایط دمایی | ویژگی اصلی | محدودیت |
|---|---|---|---|
| زیر بحرانی | کمی پایین تر از Ac1 | تغییر تدریجی شکل سمنتیت بدون آستنیتی شدن گسترده | زمان نگهداری طولانی |
| بین بحرانی | کمی بالاتر و سپس پایین تر از Ac1 | انحلال جزئی کاربیدها و بازآرایی ساختار | حساسیت به کنترل دما |
| چرخه ای | نوسان دما در اطراف Ac1 | تسریع کروی شدن با چرخه های حرارتی | نیاز به کنترل دقیق چرخه |
| با پیش عملیات حرارتی | ایجاد ساختار اولیه مناسب و سپس گرمایش نزدیک Ac1 | استفاده از کاربیدهای ریز و عیوب ساختاری برای تسریع فرآیند | افزایش مراحل و هزینه تولید |
نکته: انتخاب روش مناسب به ترکیب شیمیایی فولاد، ریزساختار اولیه و درصد کروی شدن مورد انتظار بستگی دارد؛ بنابراین نمی توان یک روش را برای تمام گریدهای فولادی بهترین گزینه دانست.
دمای مناسب برای اسفرودایزینگ فولاد
دمای مناسب برای کروی کردن فولاد معمولا در نزدیکی دمای بحرانی پایینی Ac1 انتخاب می شود و برای بسیاری از فولادهای کربنی در محدوده تقریبی 680 تا 730 درجه سانتی گراد قرار دارد؛ با این حال، این بازه یک دستورالعمل عمومی است و برای تمام گریدها اعتبار یکسانی ندارد. در فولادهای کربنی ساده، دمای تعادلی یوتکتوئید نزدیک 727 درجه سانتی گراد است، اما Ac1 واقعی هنگام گرم کردن به ترکیب شیمیایی و نرخ حرارت دهی وابسته است.
در روش زیر بحرانی، دما معمولا حدود 10 تا 30 درجه پایین تر از Ac1 انتخاب می شود تا سرعت نفوذ کربن مناسب باشد، بدون اینکه آستنیتی شدن قابل توجهی رخ دهد. افزایش دما در این محدوده می تواند تحول کاربیدها را تسریع کند، ولی نگهداری بیش از حد باعث درشت شدن ذرات می شود. در عملیات حرارتی فولاد باید به تاثیر عناصری مانند کروم، منگنز، مولیبدن و سیلیسیم بر دماهای بحرانی و پایداری کاربیدها نیز توجه کرد. برای فولادهای ابزار و فولادهای پرآلیاژ، تعیین دما باید بر اساس گرید دقیق، نوع کاربیدهای آلیاژی و دستورالعمل معتبر فرآیند انجام شود.
تاثیر زمان بر عملیات کروی کردن فولاد
زمان نگهداری یکی از متغیرهای اصلی در سینتیک کروی شدن سمنتیت است و مستقیما به سرعت نفوذ اتمی و فاصله لازم برای جابه جایی کربن ارتباط دارد. در مراحل اولیه عملیات حرارتی کروی کردن سمنتیت، ناپیوستگی های موجود در لایه های کاربیدی توسعه پیدا می کنند و بخش هایی از سمنتیت ورقه ای به قطعات کوتاه تر تبدیل می شوند. با ادامه نگهداری، ذرات کاربیدی از طریق انحلال موضعی و بازرسوب گذاری، مورفولوژی گردتری پیدا می کنند. در مراحل پیشرفته، رشد ذرات درشت تر به قیمت کوچک شدن ذرات ریزتر رخ می دهد که به آن درشت شدگی استوالد (Ostwald Ripening) گفته می شود.
در فرآیندهای متداول صنعتی، زمان نگهداری ممکن است از چند ساعت تا بیش از 20 ساعت متغیر باشد و برای بعضی ساختارهای اولیه یا شرایط زیر بحرانی حتی به چند ده ساعت برسد. این اعداد باید از زمان کامل چرخه، شامل گرم کردن و سرمایش، تفکیک شوند. نکته مهم آن است که افزایش مدت نگهداری همیشه به بهبود کیفیت منجر نمی شود؛ زیرا رشد بیش از اندازه کاربیدها می تواند یکنواختی توزیع ذرات و رفتار فولاد در عملیات بعدی را تغییر دهد. بنابراین زمان بهینه باید بر اساس آزمون سختی، بررسی متالوگرافی و مشخصات مورد انتظار قطعه تعیین شود.
تاثیر ریزساختار اولیه بر مدت زمان کروی کردن فولاد
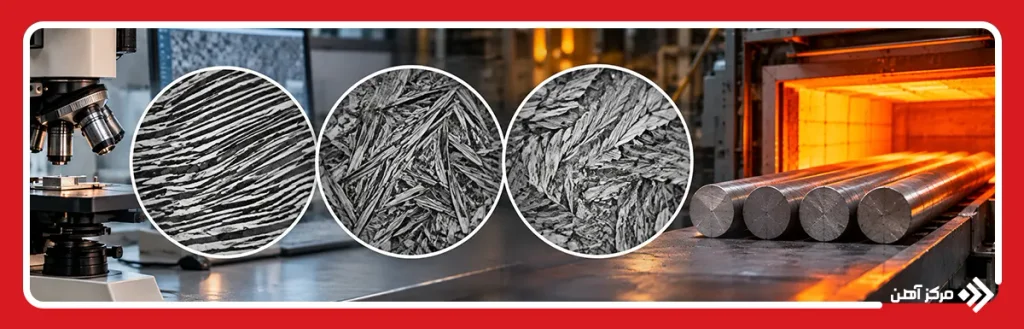
ریزساختار اولیه تعیین می کند که سمنتیت با چه شکل و توزیعی وارد فرآیند اسفرودایزینگ شود و چه مسیر نفوذی برای رسیدن به وضعیت نهایی طی کند. ساختارهایی با کاربیدهای ریز، ناپیوستگی های بیشتر و تراکم بالای عیوب بلوری معمولا رفتار متفاوتی نسبت به پرلیت درشت ورقه ای نشان می دهند. به همین دلیل، زمان لازم برای کروی شدن را نمی توان تنها از روی درصد کربن پیش بینی کرد. سه ساختار مهم در این زمینه عبارت اند از:
کروی کردن فولاد با ساختار پرلیتی
پرلیت (Pearlite) از لایه های متناوب فریت و سمنتیت تشکیل شده است. هنگام اسفرودایزینگ فولاد پرلیتی، ابتدا در محل انتهای آزاد لایه ها، مرزدانه ها و ناپیوستگی های هندسی، انحلال موضعی سمنتیت آغاز می شود. سپس اختلاف انحنا در بخش های مختلف کاربید باعث انتقال ماده و تغییر شکل لایه ها می شود. این پدیده با شکست تدریجی لایه های سمنتیت و تشکیل ذرات مجزا همراه است.
در پرلیت درشت، فاصله بین لایه ها بیشتر و مسیر بازآرایی کاربیدها متفاوت است و معمولا برای تکمیل فرآیند به نگهداری طولانی تری نیاز خواهد بود. پرلیت ریز اغلب به دلیل فاصله نفوذ کوتاه تر و سطح بین فازی بیشتر، ظرفیت تحول سریع تری دارد، هرچند سینتیک واقعی به مورفولوژی و شرایط حرارتی بستگی دارد.
یکی از مشکلات مهم این ساختار، باقی ماندن قطعات کشیده سمنتیت پس از عملیات ناقص است. این ذرات ممکن است در بررسی سختی کلی چندان آشکار نباشند، اما هنگام تغییر شکل سرد همچنان بر تمرکز تنش و رفتار موضعی فولاد اثر بگذارند.
کروی کردن فولاد با ساختار مارتنزیتی
مارتنزیت (Martensite) ساختاری فوق اشباع از کربن است که معمولا در اثر سرد کردن سریع آستنیت تشکیل می شود. این ساختار در حالت تازه تشکیل شده، چگالی بالایی از نابجایی ها و انرژی ذخیره شده دارد. هنگام گرم کردن، کربن از محلول جامد خارج می شود و بسته به شرایط تمپر، کاربیدهای گذرا و سپس سمنتیت تشکیل می شوند.
در روش هایی که از مارتنزیت یا مارتنزیت تمپر شده به عنوان ساختار اولیه استفاده می کنند، تعداد زیاد محل های جوانه زنی و پراکندگی ذرات ریز می تواند دستیابی به توزیع مناسب کاربیدها را تسریع کند. البته نتیجه به تاریخچه تمپر، مقدار آستنیت باقی مانده و وضعیت کاربیدهای اولیه بستگی دارد.
این مسیر در برخی فولادهای پرکربن، از نظر کاهش زمان عملیات مزیت دارد. با این حال، ایجاد مارتنزیت به وسیله کوئنچ ممکن است تنش پسماند یا خطر ترک ایجاد کند؛ بنابراین استفاده از آن صرفا برای تسریع کروی شدن، بدون بررسی هزینه و ریسک پیش عملیات، توجیه فنی ندارد.
کروی کردن فولاد با ساختار بینیتی
بینیت (Bainite) ریزساختاری است که در محدوده دمایی بین تشکیل پرلیت و مارتنزیت ایجاد می شود و از فریت با مورفولوژی ویژه همراه با کاربیدها یا کربن توزیع شده در اجزای مختلف ساختار تشکیل می شود. رفتار آن در اسفرودایزینگ به نوع بینیت، ترکیب فولاد و شرایط تشکیل وابسته است.
در بینیت پایینی متداول، کاربیدهای ریز داخل صفحات یا تیغه های فریتی می توانند نقاط آغاز مناسبی برای بازآرایی و رشد ذرات کروی فراهم کنند. در بینیت بالایی، توزیع کاربیدها در مرز اجزای فریتی متفاوت است و ممکن است الگوی درشت شدگی یکنواختی ایجاد نکند.
وجود کاربیدهای ریز و فاصله های نفوذ کوتاه می تواند در برخی فولادها مدت عملیات را در مقایسه با پرلیت ورقه ای کاهش دهد. با این وجود، چنین برتری برای همه ساختارهای بینیتی قطعی نیست و باید با آزمایش روی گرید مشخص تایید شود.
جدول زیر تفاوت سه ریزساختار اولیه را از نظر مکانیزم کروی شدن و شرایط فرآیند نشان می دهد.
| ریزساختار اولیه | وضعیت اولیه کاربیدها | رفتار در اسفرودایزینگ | زمان نسبی مورد نیاز |
|---|---|---|---|
| پرلیتی | سمنتیت ورقه ای | شکست لایه ها و گرد شدن تدریجی | معمولا طولانی تر، به ویژه در پرلیت درشت |
| مارتنزیتی | کربن فوق اشباع و کاربیدهای حاصل از تمپر | رسوب و رشد کاربیدها همراه با کاهش انرژی ساختاری | در شرایط بهینه می تواند کوتاه تر باشد |
| بینیتی | کاربیدهای ریز با توزیع وابسته به نوع بینیت | بازآرایی و درشت شدگی کاربیدهای موجود | اغلب کوتاه تر از پرلیت درشت، وابسته به ساختار |
این مقایسه کیفی است و برای تعیین زمان واقعی باید درصد کروی شدن هدف، ابعاد کاربیدها و برنامه حرارتی یکسان در نظر گرفته شوند.
عوامل موثر بر کیفیت کروی کردن فولاد
کیفیت اسفرودایزینگ تنها با کاهش سختی سنجیده نمی شود. ممکن است دو نمونه سختی مشابهی داشته باشند، اما از نظر درصد کاربیدهای کروی، توزیع ذرات و میزان ناهمگنی تفاوت قابل توجهی نشان دهند. برای ارزیابی دقیق فولادهای کروی شده باید مجموعه ای از متغیرهای متالورژیکی و اجرایی کنترل شود.
- درصد کربن و ترکیب شیمیایی فولاد
- نوع و مقدار عناصر کاربیدساز
- ریزساختار و تاریخچه حرارتی اولیه
- اندازه و فاصله بین لایه های پرلیت
- دمای واقعی قطعه نسبت به Ac1
- مدت نگهداری در دمای هدف
- نرخ گرم کردن و سرد کردن
- یکنواختی دمایی محفظه کوره
- ابعاد و ضخامت مقطع فولادی
- مقدار تغییر شکل پلاستیک پیشین
- اندازه، شکل و توزیع کاربیدهای اولیه
- میزان جدایش شیمیایی و نواربندی ساختاری
- شرایط اتمسفر کوره و میزان دکربوره شدن سطح
- تعداد چرخه های حرارتی
- دقت تجهیزات اندازه گیری و کنترل دما
در کنترل کیفیت صنعتی، استفاده از تصاویر متالوگرافی و روش های تحلیل تصویر برای اندازه گیری گردی کاربیدها، اندازه ذرات و درصد ساختار کروی اهمیت دارد. سختی سنجی نیز شاخص مکمل محسوب می شود، نه جایگزین کامل بررسی ریزساختاری.
کاربرد فولادهای کروی شده در صنعت
فولادهای کروی شده بیشتر در صنایعی استفاده می شوند که قطعه پیش از رسیدن به خواص نهایی باید تحت ماشین کاری قابل توجه، تغییر شکل سرد یا فرآیندهای ساخت دقیق قرار گیرد. در بسیاری از این کاربردها، ساختار اسفرودیتی یک وضعیت میانی است و قطعه پس از تولید، عملیات حرارتی دیگری را تجربه می کند.
مهم ترین کاربردهای صنعتی عبارت اند از:
- تولید پیچ، مهره و اتصالات فولادی به روش کله زنی سرد
- آماده سازی مفتول های پرکربن برای کشش و شکل دهی
- ساخت بلبرینگ، رولبرینگ و اجزای غلتشی پیش از سخت کاری نهایی
- تولید ابزارهای برشی و فولادهای ابزار
- ساخت قالب های صنعتی با نیاز به ماشین کاری دقیق
- تولید قطعات فورج سرد با تغییر شکل زیاد
- آماده سازی قطعات گیربکس برای برخی عملیات ماشین کاری
- تولید پین، بوش و قطعات مکانیکی پرکربن
- ساخت تیغه ها و ابزارهای صنعتی پیش از عملیات نهایی
- تولید قطعات دقیق با هندسه پیچیده و حجم بالای براده برداری
- فرآوری میله ها و مقاطع فولادی پرکربن در خطوط تولید انبوه
- آماده سازی برخی قطعات فولادی برای رزوه زنی و سوراخ کاری
در انتخاب ماده برای این کاربردها باید توجه داشت که اسفرودایزینگ جایگزین عملیات نهایی تامین سختی یا مقاومت سایشی نیست. برای مثال، در ساخت قطعات غلتشی، فولاد می تواند ابتدا در شرایط کروی شده ماشین کاری شود و سپس طی آستنیتی کردن، کوئنچ و تمپر به خواص عملکردی مورد نیاز برسد. همچنین میزان کاربیدهای باقی مانده و توزیع آنها پیش از سخت کاری نهایی می تواند بر رفتار آستنیتی شدن اثر بگذارد.
مزایا و معایب کروی کردن فولاد
اسفرودایزینگ از دیدگاه مهندسی تولید، فرآیندی برای تنظیم قابلیت ساخت فولاد است و نباید صرفا به عنوان روشی برای نرم کردن تمام گریدهای فولادی در نظر گرفته شود. ارزش صنعتی آن زمانی مشخص می شود که هزینه چرخه حرارتی با کاهش دشواری ماشین کاری، بهبود شکل پذیری و کاهش ضایعات مقایسه شود.
مزایای کروی کردن فولاد
- کاهش سختی فولادهای پرکربن در شرایط مناسب
- بهبود قابلیت ماشین کاری و براده برداری
- افزایش شکل پذیری برای بسیاری از فرآیندهای شکل دهی سرد
- کاهش احتمال ترک ناشی از کاربیدهای ورقه ای پیوسته
- بهبود قابلیت کله زنی سرد و فورج سرد
- کاهش نیروهای مورد نیاز در بعضی عملیات ساخت
- افزایش عمر ابزارهای ماشین کاری در شرایط مناسب
- فراهم کردن ریزساختار اولیه قابل کنترل برای عملیات بعدی
- کاهش ناهمگنی موضعی ناشی از سمنتیت ورقه ای در صورت اجرای صحیح
- بهبود قابلیت تولید قطعات پیچیده از بعضی فولادهای پرکربن
معایب کروی کردن فولاد
- طولانی بودن چرخه حرارتی در بسیاری از روش های متداول
- افزایش مصرف انرژی و هزینه بهره برداری کوره
- کاهش استحکام و سختی نسبت به بعضی ریزساختارهای اولیه
- احتمال درشت شدن بیش از حد کاربیدها
- حساسیت کیفیت نهایی به کنترل دما و زمان
- احتمال ایجاد دکربوره شدن یا اکسیداسیون سطحی در اتمسفر نامناسب
- ضرورت انجام آزمون های متالوگرافی برای کنترل دقیق کیفیت
- احتمال نیاز به عملیات حرارتی مجدد برای تامین خواص نهایی قطعه
- محدود بودن مزیت اقتصادی فرآیند برای بعضی فولادهای کم کربن
- اشغال ظرفیت کوره و افزایش زمان تولید
کروی کردن فولاد فرآیندی مبتنی بر تغییر مورفولوژی کاربیدها است که نقش مهمی در آماده سازی فولادهای متوسط کربن و پرکربن برای عملیات ساخت دارد. در این فرآیند، کاهش انرژی بین سطحی موجب تبدیل تدریجی سمنتیت ورقه ای یا نامنظم به ذرات نزدیک به کروی می شود و در نتیجه، رفتار فولاد در برابر برش و تغییر شکل پلاستیک تغییر می کند. دستیابی به ریزساختار مطلوب به انتخاب روش حرارتی، کنترل دمای بحرانی، زمان نگهداری و شناخت ساختار اولیه وابسته است. همچنین مقایسه پرلیت، مارتنزیت و بینیت نشان می دهد که مسیر رسیدن به ساختار اسفرودیتی برای تمام فولادها یکسان نیست. در نهایت، انتخاب روش مناسب باید بر مبنای گرید فولاد، کیفیت مورد انتظار، محدودیت های تولید و هزینه کل فرآیند انجام شود تا محصولی با قابلیت ساخت مناسب و خواص قابل پیش بینی به دست آید.
سوالات متداول
هدف اصلی، تبدیل کاربیدهای ورقه ای به ذرات نزدیک به کروی برای بهبود قابلیت ماشین کاری و شکل پذیری فولاد است.
بله، این فرآیند معمولا سختی فولادهای پرکربن با ساختار پرلیتی یا مارتنزیتی را کاهش می دهد.
برای بسیاری از فولادهای کربنی حدود 680 تا 730 درجه سانتی گراد است، اما دمای دقیق به گرید و روش عملیات بستگی دارد.
زمان نگهداری معمولا از چند ساعت تا بیش از 20 ساعت متغیر است و در بعضی شرایط به چند ده ساعت می رسد.
بله، اما به دلیل مقدار کم سمنتیت، اثر اسفرودایزینگ بر خواص آنها معمولا محدودتر است.
کروی کردن نوعی آنیل تخصصی با هدف تغییر شکل کاربیدها است، در حالی که آنیل کردن مجموعه گسترده تری از عملیات حرارتی را شامل می شود.
بله، به ویژه در فولادهای پرکربن می تواند نیروهای برش و سایش ابزار را کاهش دهد و ماشین کاری را آسان تر کند.

