
پوشش ta-C چیست و چه کاربردی در صنعت دارد؟

دسترسی سریع به محتوای این مطلب
پوشش ta-C چیست و چرا استفاده از آن در صنایع پیشرفته اهمیت دارد؟ این فناوری یکی از روش های نوین مهندسی سطح است که با ایجاد لایه ای نازک از کربن آمورف چهار وجهی، عملکرد قطعات صنعتی را در شرایط کاری دشوار بهبود می دهد. پوشش ta-C به دلیل سختی بالا، مقاومت مناسب در برابر سایش و قابلیت کاهش اصطکاک، در ساخت قطعات خودرو، تجهیزات پزشکی، ابزارهای دقیق و ماشین آلات صنعتی کاربرد دارد. برخلاف روش های متداول سخت کاری فولاد که می توانند ساختار سطح فلز را تغییر دهند، این فناوری با ایجاد یک لایه محافظ، ویژگی های مکانیکی سطح قطعه را اصلاح می کند.
استفاده از چنین فناوری هایی ممکن است هزینه اولیه تولید را افزایش دهد، اما در شرایط مناسب می تواند با کاهش استهلاک قطعات، هزینه های نگهداری را پایین بیاورد. در این میان، عواملی مانند قیمت آهن و هزینه تامین زیرلایه نیز در محاسبه قیمت نهایی قطعات فولادی موثر هستند. در این مقاله مرکزآهن، ساختار، ویژگی ها، روش های لایه نشانی، کاربردها، مزایا و معایب و عوامل موثر بر کیفیت پوشش ta-C را بررسی می کنیم.
پوشش ta-C چیست؟
پوشش ta-C مخفف عبارت Tetrahedral Amorphous Carbon به معنای کربن آمورف چهاروجهی است. این ماده از اتم های کربن تشکیل شده که برخلاف الماس طبیعی، آرایش بلوری منظم و بلند برد ندارند. با این حال، بخش قابل توجهی از اتم ها دارای پیوندهای چهار وجهی هستند که به ایجاد ویژگی های مکانیکی خاص کمک می کنند. ta-C یکی از زیرگروه های پوشش DLC محسوب می شود و معمولا با نسبت بالای پیوندهای sp3 و مقدار بسیار کم هیدروژن شناخته می شود. این ساختار امکان ایجاد لایه ای متراکم با ویژگی های متفاوت از کربن گرافیتی را فراهم می کند. پوشش معمولا در ضخامت های بسیار کم اعمال می شود و برای قطعاتی که حفظ ابعاد آنها اهمیت دارد، قابل استفاده است.
از نظر عملکرد، ta-C یک لایه مهندسی شده است که روی سطح زیرلایه قرار می گیرد و بخشی از ساختار پوششی قطعه را تشکیل می دهد. این فرایند با برخی روش های پوشش دهی فلزات مانند آبکاری الکتریکی تفاوت دارد؛ زیرا برای تشکیل لایه کربنی معمولا از تجهیزات خلاء و ذرات پرانرژی استفاده می شود. امکان اعمال پوشش روی انواع زیرلایه های فلزی و برخی مواد دیگر وجود دارد، اما سازگاری آنها باید به صورت جداگانه بررسی شود. موفقیت این فناوری تنها به تشکیل لایه وابسته نیست و اتصال مناسب میان پوشش و قطعه نیز اهمیت دارد. برای مثال، زیر لایه ای که استحکام کافی نداشته باشد، ممکن است هنگام بارگذاری دچار تغییر شکل شود و پوشش سخت روی آن آسیب ببیند. بنابراین انتخاب این فناوری باید متناسب با جنس قطعه و شرایط عملکرد آن انجام شود.
ویژگی های پوشش ta-C
یکی از مشخصات مهم پوشش ta-C سختی بالای آن است که در بسیاری از نمونه های مهندسی حدود ۴۰ تا ۸۰ گیگاپاسکال گزارش می شود و بسته به ساختار می تواند خارج از این محدوده نیز باشد. این خصوصیت باعث می شود سطح قطعه در برابر خراش و برخی انواع فرسایش مکانیکی مقاومت بیشتری داشته باشد. در حوزه سخت کاری سطحی، استفاده از لایه های کربنی سخت به مهندسان اجازه می دهد بدون تغییر عمده در حجم قطعه، ویژگی های سطح را اصلاح کنند. از دیگر خصوصیات ta-C می توان به ضخامت کم، چگالی نسبتا بالا و ضریب اصطکاک وابسته به شرایط تماس اشاره کرد. این ویژگی ها برای قطعاتی اهمیت دارند که در آنها دقت ابعادی و رفتار سطحی نقش تعیین کننده ای دارند.
ویژگی دیگر پوشش های ta-C، مقاومت شیمیایی مناسب در برخی محیط های صنعتی است. ساختار متراکم لایه می تواند تماس مستقیم عوامل محیطی با زیرلایه را محدود کند، البته وجود ترک یا نقص در پوشش ممکن است این محافظت را کاهش دهد. از طرفی، رفتار اصطکاکی ta-C به رطوبت، دما، روانکار و جنس سطح مقابل وابسته است و نمی توان برای تمام کاربردها ضریب اصطکاک ثابتی در نظر گرفت. تنش فشاری پسماند نیز از خصوصیات مهم این پوشش است که در صورت کنترل نشدن، احتمال جداشدگی لایه را افزایش می دهد. بنابراین هنگام بررسی مشخصات فنی، علاوه بر سختی باید چسبندگی، تنش داخلی و مقاومت واقعی در شرایط کاری نیز ارزیابی شود. ترکیب مناسب این ویژگی هاست که عملکرد موفق پوشش را تعیین می کند.
ترکیب شیمیایی پوشش ta-C
ترکیب شیمیایی پوشش ta-C عمدتا از عنصر کربن تشکیل شده و در ساختار ایده آل آن مقدار هیدروژن بسیار ناچیز است. ویژگی اصلی این ماده به نوع پیوندهای میان اتم های کربن مربوط می شود. در ساختار ta-C دو نوع پیوند sp2 و sp3 وجود دارد که نسبت آنها بر خصوصیات نهایی تاثیر می گذارد. پیوندهای sp3 دارای آرایش چهار وجهی هستند و افزایش سهم آنها معمولا با بالا رفتن سختی همراه است. در مقابل، پیوندهای sp2 به ساختارهای گرافیتی نزدیک تر هستند و بر رفتار الکترونیکی و برخی خصوصیات دیگر ماده اثر می گذارند. به همین دلیل، نسبت این دو پیوند یکی از شاخص های مهم در شناسایی ساختار کربنی محسوب می شود.
مقدار پیوندهای sp3 در پوشش های ta-C ثابت نیست و با تغییر شرایط لایه نشانی تغییر می کند. انرژی ذرات کربن، دمای زیرلایه و شرایط فرایند می توانند بر نحوه قرارگیری اتم ها تاثیر بگذارند. برای بررسی ساختار، از روش هایی مانند طیف سنجی رامان و طیف سنجی اتلاف انرژی الکترون استفاده می شود؛ البته تعیین کمی نسبت پیوندها نیازمند روش های مشخصه یابی مناسب و تحلیل دقیق نتایج است. در برخی قطعات صنعتی نیز برای بهبود اتصال، لایه های واسطی از مواد دیگر استفاده می شود که نباید آنها را جزئی از ترکیب اصلی ta-C دانست. شناخت ساختار اتمی به مهندسان کمک می کند تا پوششی متناسب با مشخصات مکانیکی و شرایط کارکرد قطعه طراحی کنند.
روش های لایه نشانی پوشش ta-C
روش های لایه نشانی پوشش ta-C بر انتقال ذرات کربن به سطح قطعه و تشکیل لایه ای متراکم استوار هستند. در این فرایند، انرژی ذرات ورودی باید به گونه ای تنظیم شود که شرایط مناسبی برای تشکیل ساختار چهار وجهی فراهم شود. عملیات معمولا در محفظه خلاء انجام می شود تا احتمال ورود ناخالصی ها کاهش یابد. پیش از شروع، قطعه از نظر آلودگی سطحی، وضعیت هندسی و سازگاری با فرایند بررسی می شود. سپس پارامترهایی مانند فشار محفظه، انرژی ذرات و شرایط نگهداری زیرلایه تنظیم می شوند. انتخاب این پارامترها مستقیما بر ساختار نهایی، تنش داخلی و کیفیت اتصال لایه تاثیر می گذارد.
دو روش شناخته شده برای تولید این پوشش، قوس کاتدی فیلتر شده و رسوب گذاری لیزر پالسی هستند. هر دو روش می توانند ذرات پرانرژی کربن تولید کنند، اما شیوه ایجاد و انتقال آنها متفاوت است. در روش قوس کاتدی، پلاسما از سطح هدف گرافیتی ایجاد می شود؛ در حالی که روش لیزری بر برداشت ماده از هدف با پالس های پرانرژی استوار است. انتخاب میان آنها به مقیاس تولید، ابعاد قطعات، کیفیت مورد انتظار و امکانات تجهیزات وابسته است. همچنین کنترل یکنواختی ضخامت و جلوگیری از ایجاد عیوب سطحی از مسائل مهم در هر دو فناوری محسوب می شود. در ادامه، عملکرد این روش ها به صورت جداگانه بررسی می شود.
روش قوس کاتدی فیلتر شده
در روش قوس کاتدی فیلتر شده یا FCVA، تخلیه الکتریکی قوسی روی یک هدف کربنی ایجاد می شود و پلاسمایی حاوی یون های کربن تولید می کند. سپس پلاسما از مسیر فیلتر مغناطیسی عبور داده می شود تا بخش زیادی از قطرات و ذرات درشت جدا شوند. این فرایند به ایجاد پوشش متراکم و کاهش عیوب ناشی از ذرات ماکروسکوپی کمک می کند. امکان کنترل انرژی یون ها از مزایای مهم روش است، اما تنش داخلی بالا، پیچیدگی تجهیزات و محدودیت های پوشش دهی هندسه های پیچیده از چالش های آن محسوب می شوند.
روش رسوب گذاری لیزر پالسی
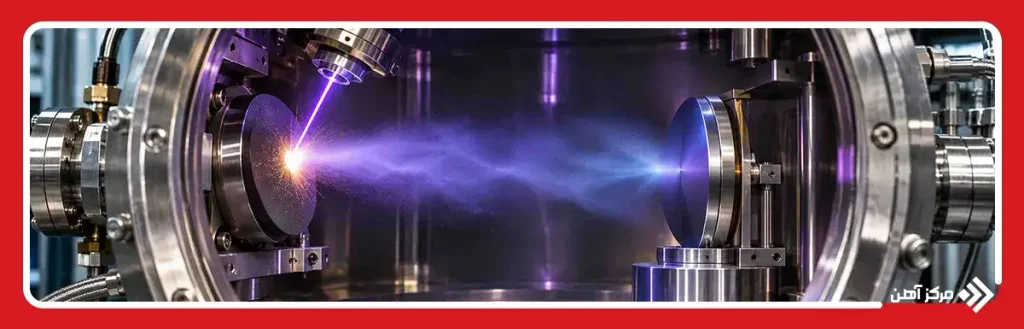
در روش رسوب گذاری لیزر پالسی یا PLD، پالس های پرانرژی لیزر به سطح هدف کربنی برخورد می کنند و باعث برداشت ماده و تشکیل توده ای از ذرات پرانرژی می شوند. این ذرات در محیط خلاء به سمت زیرلایه حرکت کرده و روی آن رسوب می کنند. با تنظیم انرژی لیزر، فاصله هدف تا قطعه و شرایط محفظه می توان ویژگی های لایه را کنترل کرد. این روش برای پژوهش و توسعه پوشش های تخصصی کاربرد دارد، اما پوشش دهی سطوح بزرگ و کنترل ذرات پرتاب شده از هدف می تواند دشوار باشد.
| معیار مقایسه | قوس کاتدی فیلتر شده | رسوب گذاری لیزر پالسی |
|---|---|---|
| منبع ایجاد ذرات | تخلیه قوس الکتریکی | پالس لیزر |
| ماده هدف | کربن، معمولا گرافیت | هدف کربنی |
| کنترل ذرات درشت | فیلتر مغناطیسی | تنظیم شرایط برداشت و فرایند |
| کاربرد شاخص | لایه نشانی صنعتی و تخصصی | تحقیقات و تولید لایه های تخصصی |
| محدودیت مهم | پیچیدگی فیلتر و تنش داخلی | مقیاس پذیری و یکنواختی سطح بزرگ |
کاربردهای پوشش ta-C در صنایع مختلف
کاربردهای پوشش ta-C بیشتر در قطعاتی دیده می شود که کاهش آسیب سطحی و حفظ عملکرد در تماس مکانیکی اهمیت دارد. در صنعت خودروسازی، این پوشش برای برخی اجزای سیستم سوخت رسانی، قطعات متحرک و سطوحی که تحت تماس لغزشی قرار دارند، استفاده می شود. در ابزارسازی نیز می توان از آن برای بهبود عملکرد برخی ابزارهای برش و شکل دهی استفاده کرد؛ به ویژه زمانی که کاهش چسبیدن ماده کار به سطح ابزار اهمیت داشته باشد. البته انتخاب پوشش برای ابزارهای برشی باید با توجه به دمای کار و جنس ماده مورد ماشین کاری انجام شود. استفاده از ta-C برای تمامی فرایندهای برش مناسب نیست و در دماهای بالا ممکن است محدودیت هایی داشته باشد.
از دیگر حوزه های استفاده از این فناوری می توان به تجهیزات پزشکی، صنایع دقیق و ساخت اجزای مکانیکی کوچک اشاره کرد. برای مثال، در برخی تجهیزات پزشکی و قطعات در تماس با سطوح دیگر، کاهش اصطکاک و کنترل سایش اهمیت ویژه ای دارد. البته استفاده پزشکی نیازمند ارزیابی زیست سازگاری، دوام و الزامات کاربرد مشخص است. مهم ترین نمونه های صنعتی عبارت اند از:
- صنعت خودرو: برخی قطعات سیستم تزریق سوخت و اجزای دارای حرکت لغزشی.
- ابزارسازی: قالب ها، سنبه ها و ابزارهای منتخب شکل دهی.
- تجهیزات پزشکی: سطوح تخصصی نیازمند ارزیابی اصطکاک و زیست سازگاری.
- ماشین آلات دقیق: قطعات کوچک با تلرانس ابعادی محدود.
- تجهیزات مکانیکی: اجزای دارای تماس مکرر که کنترل سایش در آنها ضروری است.
مزایا و معایب پوشش ta-C
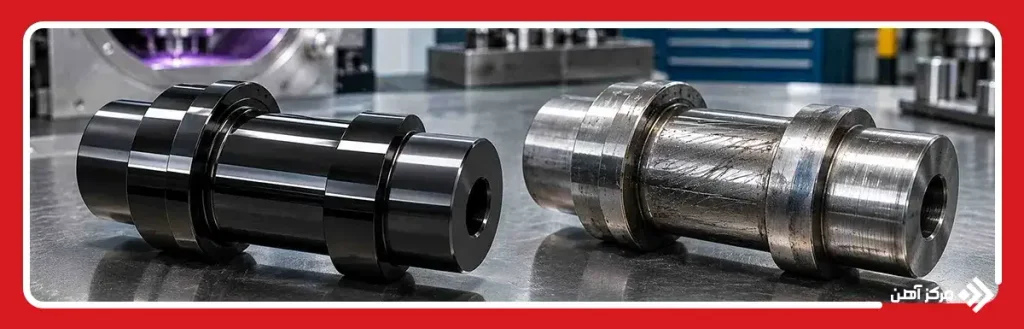
پوشش ta-C به دلیل ساختار کربنی ویژه و ویژگی های مکانیکی مطلوب، در بسیاری از کاربردهای صنعتی مورد توجه قرار گرفته است. این پوشش می تواند عملکرد قطعاتی را که تحت تماس مکانیکی، اصطکاک یا سایش مداوم قرار دارند، بهبود دهد. یکی از مزایای مهم آن، ایجاد سطحی سخت بدون افزایش قابل توجه ابعاد قطعه است. همچنین در شرایط مناسب، کاهش اصطکاک می تواند به محدود شدن اتلاف انرژی و افزایش دوام قطعات کمک کند. با این حال، عملکرد پوشش ta-C به کیفیت لایه نشانی، جنس زیرلایه و شرایط محیطی وابسته است و استفاده از آن برای تمام قطعات توجیه فنی یا اقتصادی ندارد.
مزایا:
- سختی سطحی بالا: افزایش مقاومت سطح قطعه در برابر خراش و آسیب های مکانیکی.
- مقاومت سایشی مناسب: کاهش فرسایش سطح در شرایط تماس و بارگذاری متناسب با پوشش.
- کاهش اصطکاک: بهبود حرکت نسبی سطوح در شرایط مناسب تماس و روانکاری.
- ضخامت کم: امکان استفاده در قطعات دقیق بدون تغییر قابل توجه ابعاد آنها.
- مقاومت شیمیایی: پایداری مناسب در برابر برخی عوامل شیمیایی و محیطی.
- افزایش عمر کاری: کاهش دفعات تعمیر یا تعویض قطعات در کاربردهای مناسب.
در کنار این مزایا، پوشش ta-C محدودیت هایی نیز دارد که باید پیش از انتخاب بررسی شوند. تولید این لایه به تجهیزات تخصصی و کنترل دقیق فرایند نیاز دارد و همین موضوع می تواند هزینه اولیه را افزایش دهد. همچنین تنش های داخلی ناشی از لایه نشانی، در صورت کنترل نشدن، احتمال جداشدگی پوشش را بیشتر می کنند. بنابراین برای دستیابی به عملکرد مطلوب، شناخت معایب این فناوری به اندازه بررسی مزایای آن اهمیت دارد.
معایب:
- هزینه اجرای بالا: نیاز به تجهیزات خلاء و سامانه های پیشرفته لایه نشانی.
- تنش داخلی زیاد: احتمال ایجاد تنش فشاری پسماند و کاهش پایداری لایه.
- حساسیت به آماده سازی سطح: کاهش چسبندگی در صورت وجود آلودگی یا آماده سازی نامناسب.
- محدودیت دمایی: احتمال تغییر ساختار و افت خواص در دماهای بالا، بسته به محیط و شرایط کار.
- دشواری پوشش دهی قطعات پیچیده: احتمال ایجاد اختلاف ضخامت در سطوح داخلی و نواحی دور از منبع ذرات.
- نیاز به کنترل کیفیت تخصصی: ضرورت بررسی ضخامت، سختی و چسبندگی برای اطمینان از عملکرد نهایی.
عوامل موثر بر کیفیت پوشش ta-C
کیفیت پوشش ta-C تا حد زیادی به شرایط آماده سازی قطعه پیش از لایه نشانی وابسته است. وجود آلودگی های روغنی، ذرات باقی مانده از ماشین کاری یا لایه های اکسیدی نامناسب می تواند اتصال پوشش را تضعیف کند. به همین دلیل، تمیزکاری و آماده سازی سطح باید متناسب با جنس زیرلایه انجام شود. زبری سطح نیز اهمیت دارد؛ زیرا ناهمواری بیش از اندازه ممکن است موجب تمرکز تنش یا ایجاد تغییرات موضعی در ضخامت پوشش شود. همچنین انتخاب لایه واسط مناسب، در صورت نیاز، می تواند به کنترل تنش و بهبود چسبندگی کمک کند. این عوامل باید پیش از شروع تولید بررسی شوند تا احتمال ایجاد عیوب کاهش یابد.
در مرحله لایه نشانی، انرژی یون ها، فشار محفظه، دمای زیرلایه و مدت فرایند از پارامترهای اصلی کنترل کیفیت هستند. تغییر هر کدام می تواند ساختار کربنی و ویژگی های لایه را تحت تاثیر قرار دهد. ضخامت نامناسب نیز ممکن است به کاهش دوام یا افزایش تنش داخلی منجر شود. پس از تولید، بررسی پوشش با آزمون های مناسب اهمیت دارد. اندازه گیری ضخامت، آزمون سختی نانو مقیاس، ارزیابی چسبندگی و مشاهده ساختار سطح از روش های رایج کنترل کیفیت هستند. انتخاب آزمون باید متناسب با کاربرد باشد؛ زیرا یک پوشش ممکن است در آزمایش سختی عملکرد مطلوبی نشان دهد، اما در شرایط اصطکاکی واقعی رفتار متفاوتی داشته باشد. بنابراین ارزیابی نهایی باید چند ویژگی را همزمان در نظر بگیرد.
نکات مهم در انتخاب پوشش ta-C برای قطعات صنعتی
انتخاب پوشش ta-C باید از بررسی شرایط واقعی کاربرد قطعه آغاز شود. نخست لازم است نوع تماس سطحی، مقدار بارگذاری، سرعت حرکت و شرایط محیطی مشخص شوند. برای قطعه ای که در تماس لغزشی کار می کند، رفتار اصطکاکی و مقاومت سایشی اهمیت دارد؛ در حالی که برای قطعه ای با تلرانس دقیق، ضخامت و یکنواختی لایه معیارهای مهم تری هستند. همچنین جنس زیرلایه باید توان تحمل بارهای مکانیکی مورد انتظار را داشته باشد. اعمال پوشش بسیار سخت روی زیرلایه ضعیف، لزوما عملکرد مناسبی ایجاد نمی کند. در بعضی موارد، انتخاب یک روش دیگر اصلاح سطح یا استفاده از سامانه پوششی چند لایه می تواند مناسب تر باشد.
در مرحله بعد باید مشخصات فنی پوشش با نیاز قطعه تطبیق داده شود. پیشنهاد می شود پیش از انتخاب نهایی، نمونه پوشش در شرایط نزدیک به محیط واقعی آزمایش شود. معیارهای مهم تصمیم گیری شامل موارد زیر هستند:
- جنس زیرلایه: بررسی سازگاری شیمیایی و مکانیکی با پوشش.
- ضخامت مورد نیاز: انتخاب ضخامت متناسب با تلرانس و شرایط تماس.
- دمای کارکرد: بررسی پایداری پوشش در محدوده دمای عملیاتی.
- نوع روانکاری: ارزیابی رفتار لایه در تماس خشک یا روانکاری شده.
- کیفیت اتصال: اطمینان از چسبندگی کافی در شرایط بارگذاری.
- توجیه اقتصادی: مقایسه هزینه لایه نشانی با افزایش عمر مورد انتظار قطعه.
پوشش ta-C یکی از فناوری های تخصصی مهندسی سطح است که با استفاده از ساختار کربن آمورف چهار وجهی، امکان بهبود ویژگی های مکانیکی و تریبولوژیکی قطعات را فراهم می کند. در پاسخ به سوال پوشش ta-C چیست باید گفت این ماده یک لایه کربنی سخت و نازک است که عملکرد آن به ساختار اتمی، روش لایه نشانی و جنس زیرلایه وابسته است.
استفاده از پوشش ta-C در صنایع خودروسازی، ابزار سازی و تجهیزات دقیق می تواند به کاهش سایش و افزایش دوام قطعات کمک کند، اما هزینه تجهیزات، تنش داخلی و محدودیت های دمایی نیز باید بررسی شوند. بنابراین انتخاب این پوشش زمانی منطقی است که مشخصات فنی آن با شرایط کارکرد قطعه هماهنگ باشد و مزایای عملکردی، هزینه اجرای فرایند را توجیه کنند.
سوالات متداول
ta-C یکی از انواع DLC است که معمولا هیدروژن بسیار کمی دارد و سهم پیوندهای sp3 در آن بالا است. سایر انواع DLC می توانند ساختار و خواص متفاوتی داشته باشند.
سختی بسیاری از پوشش های ta-C حدود ۴۰ تا ۸۰ گیگا پاسکال است. مقدار دقیق به ساختار اتمی، روش لایه نشانی و شرایط تولید بستگی دارد.
ضخامت واحد و استانداردی برای تمام کاربردها وجود ندارد. پوشش های صنعتی معمولا در ضخامت های زیر یک میکرومتر تا چند میکرومتر، متناسب با کاربرد، طراحی می شوند.
بله، در شرایط مناسب می تواند سایش سطحی را کاهش دهد. نتیجه نهایی به بارگذاری، نوع تماس، روانکاری و کیفیت لایه بستگی دارد.
این پوشش برای برخی قطعات متحرک خودرو، ابزارهای دقیق و اجزای دارای تماس لغزشی مناسب است. سازگاری آن باید برای هر قطعه بررسی شود.
آلودگی سطح، آماده سازی نامناسب، تنش داخلی زیاد و ناسازگاری زیرلایه از عوامل مهم هستند. کنترل این موارد احتمال جداشدگی پوشش را کاهش می دهد.
عمر مفید به ضخامت، کیفیت اتصال، بارگذاری، شرایط محیطی و نوع روانکاری وابسته است. برای تعیین دوام واقعی باید آزمون های متناسب با کاربرد انجام شود.

