
آب بندی فلنج چیست و چگونه انجام می شود؟

دسترسی سریع به محتوای این مطلب
آب بندی فلنج فرایندی است که در آن با ایجاد فشار تماس کنترل شده میان سطوح اتصال و یک آب بند مناسب، مسیر خروج سیال از محل اتصال دو قطعه مسدود می شود. فلنج ها در خطوط انتقال آب، بخار، نفت و مواد شیمیایی امکان مونتاژ و باز کردن تجهیزات را فراهم می کنند، اما همین قابلیت، محل اتصال را به یکی از نقاط حساس به نشتی تبدیل می کند. انتخاب گسکت ناسازگار، آسیب سطح نشیمن یا سفت شدن نامتوازن پیچ ها ممکن است حتی در یک خط تازه نصب شده باعث افت فشار، هدررفت محصول یا توقف بهره برداری شود. بررسی قیمت آهن آلات تنها بخشی از برآورد پروژه است؛ زیرا تعمیر اتصال نشتی دار و توقف خط نیز هزینه ایجاد می کند.
برای اجرای مطمئن این فرایند، ابتدا باید جنس سیال، فشار و دمای کار، نوع فلنج و وضعیت سطح آب بندی مشخص شود. سپس بر اساس طراحی اتصال می توان از گسکت تخت، اورینگ در شیار مخصوص یا رینگ فلزی RTJ استفاده کرد؛ این آب بندها جایگزین مستقیم یکدیگر نیستند. پس از تمیزکاری و کنترل سلامت قطعات، همراستایی فلنج ها، قرارگیری درست آب بند و بستن مرحله ای پیچ ها با بار مناسب اهمیت دارد. در برآورد هزینه ساخت، قیمت اتصالات جوشی نیز باید در کنار هزینه فلنج و تجهیزات نصب بررسی شود. پرسش آب بندی فلنج چیست تنها با معرفی یک واشر پاسخ داده نمی شود؛ در ادامه این مقاله از مرکزآهن، روش های آب بندی، مراحل نصب، عوامل موثر بر کیفیت اتصال و استانداردهای مربوط را بررسی می کنیم تا بتوانید شیوه مناسب را با توجه به شرایط واقعی پروژه انتخاب کنید.
آب بندی فلنج چیست؟
آب بندی فلنج چیست و چرا تنها به قرار دادن یک واشر میان دو قطعه محدود نمی شود؟ در اتصال فلنجی، پیچ و مهره ها نیروی کششی ایجاد می کنند و این نیرو از طریق فلنج ها به سطح آب بند منتقل می شود. آب بند با فشرده شدن کنترل شده، ناهمواری های ریز سطوح تماس را جبران می کند و مانع عبور سیال از مسیر اتصال می شود. انواع واشر فلنج مانند نمونه های غیرفلزی، اسپیرال وند و رینگ های فلزی، برای هندسه و شرایط کاری متفاوت طراحی شده اند. انتخاب هر کدام باید با فشار و دمای بهره برداری، ترکیب سیال و نوع نشیمن هماهنگ باشد. اگر فشار تماس کمتر از مقدار لازم باشد، امکان عبور سیال باقی می ماند؛ فشار بیش از حد نیز می تواند آب بند را تخریب کند.
برای فهم دقیق تر اینکه فلنج چیست، باید آن را قطعه ای اتصال دهنده با سطح نشیمن و سوراخ های پیچ دانست که امکان باز کردن خط یا تجهیز را بدون برشکاری فراهم می کند. سطح برجسته، سطح تخت و شیار مخصوص رینگ فلزی از طراحی های رایج نشیمن هستند و هر کدام به آب بند سازگار نیاز دارند. کیفیت آب بندی فقط به جنس واشر وابسته نیست؛ موازی بودن سطوح، سلامت پیچ ها، میزان بار اولیه و حفظ آن در زمان کار نیز موثر هستند. مثلا تغییر دما یا خزش گسکت ممکن است فشار تماس را کاهش دهد، حتی اگر اتصال در لحظه نصب کاملا محکم به نظر برسد. به همین دلیل، نحوه آب بندی فلنج باید بر اساس مشخصات اتصال و دستورالعمل مونتاژ تعیین شود و سلامت آن پس از راه اندازی با روش آزمون مناسب بررسی شود.
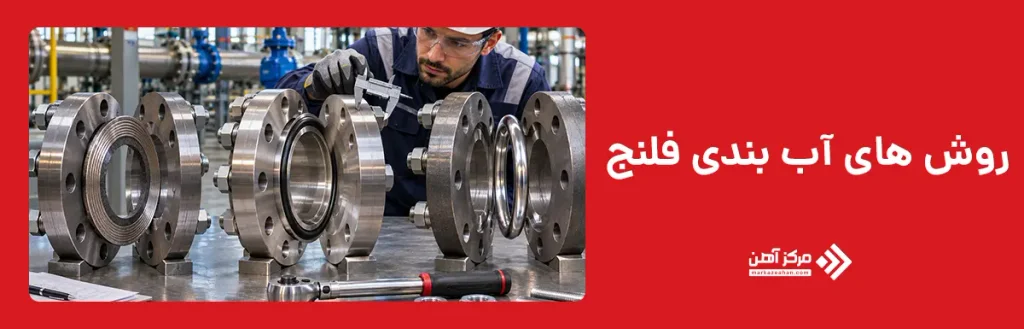
روش های آب بندی فلنج
روش های آب بندی فلنج بر اساس شکل سطح نشیمن، فشار و دمای سرویس و نوع سیال انتخاب می شوند. در اتصالات متداول با سطح تخت یا برجسته، معمولا گسکت های ورقی یا اسپیرال وند میان دو فلنج قرار می گیرند و با نیروی پیچ ها فشرده می شوند. در اتصال هایی که از ابتدا با شیار مخصوص طراحی شده اند، اورینگ می تواند با تغییر شکل الاستیک، مسیر عبور سیال را مسدود کند. برای برخی اتصالات فشار بالا نیز رینگ فلزی RTJ در شیارهای ماشین کاری شده دو فلنج قرار می گیرد و آب بندی با تغییر شکل کنترل شده سطوح تماس انجام می شود. پیش از انتخاب هر روش، بررسی کلاس فشار، ابعاد و نوع سطح نشیمن با کمک جدول مشخصات فنی انواع فلنج ضروری است؛ زیرا همه فلنج ها قابلیت پذیرش هر نوع آب بند را ندارند.
تفاوت این روش ها فقط در جنس قطعه آب بند نیست، بلکه به شیوه انتقال بار و میزان فشردگی لازم مربوط می شود. گسکت تخت یا اسپیرال وند برای عملکرد مطلوب به تنش فشاری متناسب و توزیع یکنواخت بار پیچ ها نیاز دارد. اورینگ باید در شیار دارای ابعاد کنترل شده نصب شود تا فشردگی آن کافی باشد و در اثر فشار از فضای مجاز بیرون نزند. رینگ RTJ نیز به نشیمن فلزی سالم و هندسه دقیقی نیاز دارد و نصب آن روی فلنج معمولی بدون شیار امکان پذیر نیست. در انتخاب روش آب بندی فلنج باید سازگاری ماده با سیال، تغییرات حرارتی، مقاومت پیچ ها و دستورالعمل مونتاژ بررسی شود. به این ترتیب، نحوه آب بندی فلنج از طراحی اتصال آغاز می شود و صرفا با تعویض یک واشر تعیین نمی شود.
آب بندی فلنج با گسکت
در آب بندی فلنج با گسکت، واشر میان دو سطح نشیمن قرار می گیرد و با اعمال بار پیچ ها، ناهمواری های ریز را پر می کند تا مسیر نشتی بسته شود. گسکت های تخت غیرفلزی، مانند PTFE و الیاف فشرده، برای شرایط متناسب با مشخصاتشان استفاده می شوند؛ نمونه های اسپیرال وند نیز با ترکیب نوار فلزی و ماده پرکننده، در بسیاری از اتصالات صنعتی کاربرد دارند. انتخاب گسکت به جنس سیال، فشار و دما، نوع سطح فلنج و تنش آب بندی مورد نیاز وابسته است.
پیش از نصب، سطوح نشیمن از نظر خراش، خوردگی و آلودگی بررسی و تمیز می شوند. گسکت نو باید بدون چروک یا انحراف، دقیقا در مرکز اتصال قرار گیرد و قطر داخلی آن وارد مسیر سیال نشود. سپس پیچ ها به صورت مرحله ای و با الگوی تعیین شده سفت می شوند تا فشار تماس یکنواخت باشد. مقدار گشتاور باید از دستورالعمل مونتاژ و اطلاعات سازنده به دست آید، نه حدس اپراتور. پس از راه اندازی نیز اتصال مطابق الزامات پروژه از نظر نشتی کنترل می شود.
آب بندی فلنج با اورینگ
آب بندی فلنج با اورینگ در اتصال هایی انجام می شود که برای نشستن حلقه الاستومری، شیار ماشین کاری شده دارند. اورینگ در شیار قرار می گیرد و با بسته شدن فلنج، مقطع آن به میزان مشخص فشرده می شود. این فشردگی تماس اولیه را ایجاد می کند و فشار سیال در طراحی مناسب می تواند آب بندی را تقویت کند. برخلاف گسکت تخت، قرار دادن اورینگ میان دو فلنج معمولی بدون شیار قابل اعتماد نیست؛ زیرا حلقه ممکن است جابه جا شود یا بیرون بزند.
پیش از نصب، ابعاد شیار، قطر مقطع اورینگ و فضای لازم برای تغییر شکل آن کنترل می شود. جنس حلقه بر اساس سیال، دما و فشار انتخاب می شود؛ برای مثال، EPDM در برخی سامانه های آبی و FKM در بسیاری از سیالات نفتی کاربرد دارد، اما سازگاری نهایی به ترکیب سیال وابسته است. سطح شیار باید بدون پلیسه و خراش باشد و حلقه بدون پیچ خوردگی جاگذاری شود. در فشارهای بالا ممکن است برای جلوگیری از بیرون زدگی، رینگ پشتیبان لازم باشد.
آب بندی فلنج با رینگ فلزی (RTJ)
آب بندی فلنج با رینگ فلزی (RTJ) برای اتصال هایی کاربرد دارد که هر دو فلنج شیار حلقوی مخصوص دارند. رینگ فلزی با مقطع بیضی یا هشت ضلعی در شیار قرار می گیرد و هنگام سفت شدن پیچ ها، تماس فشاری موضعی میان رینگ و دیواره شیار ایجاد می شود. تغییر شکل کنترل شده فلز مسیر نشتی را می بندد. رینگ های نوع R، RX و BX برای طراحی های متفاوت ساخته می شوند و بدون بررسی ابعاد و نوع شیار قابل جایگزینی نیستند.
پیش از نصب، شماره رینگ، جنس و سختی آن باید با مشخصات فلنج و سیال مطابقت داشته باشد. معمولا رینگ باید از سطح نشیمن فلنج نرم تر باشد تا آب بندی بدون آسیب انجام شود. شیارها از نظر خراش و خوردگی بررسی می شوند و رینگ نو و تمیز در جای خود قرار می گیرد. پس از همراستایی فلنج ها، پیچ ها طبق دستورالعمل و به صورت مرحله ای سفت می شوند. استفاده دوباره از رینگ توصیه نمی شود، زیرا تغییر شکل قبلی ممکن است قابلیت آب بندی را کاهش دهد.
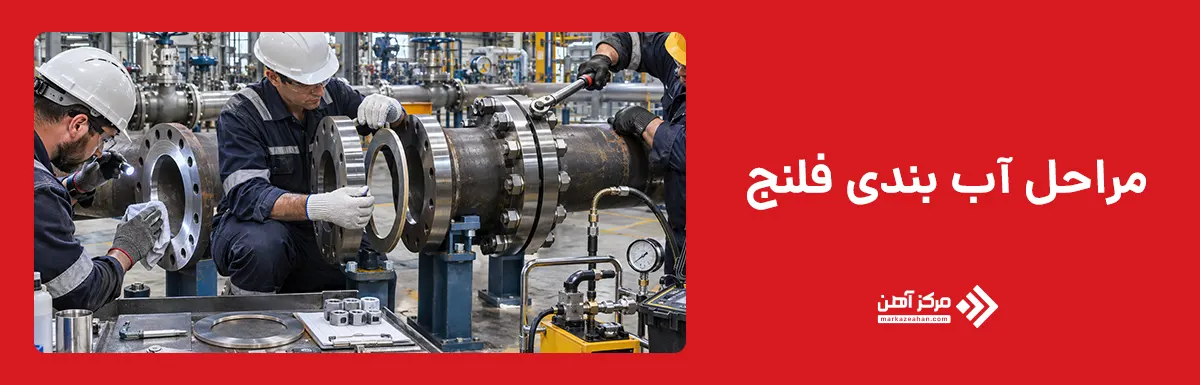
مراحل آب بندی فلنج
مراحل آب بندی فلنج باید از ایمن سازی خط تا تایید نهایی اتصال، به ترتیب مشخص انجام شوند. پیش از باز کردن فلنج، مسیر طبق دستورالعمل از سرویس خارج می شود، منابع انرژی ایزوله می شوند و فشار و سیال باقی مانده ایمن تخلیه می شوند. سپس سطح نشیمن فلنج، پیچ ها و مهره ها از نظر خوردگی، تغییر شکل و آسیب بررسی می شوند. در این مرحله باید نوع اتصال و سازگاری آب بند با فشار، دما و سیال مشخص باشد. ثبت وضعیت اولیه، به ویژه در تعمیرات، به تشخیص علت نشتی قبلی کمک می کند.
پس از تایید سلامت قطعات، سطوح تماس پاکسازی می شوند و آب بند نو با اندازه و جنس مناسب در محل قرار می گیرد. فلنج ها باید پیش از اعمال بار نهایی همراستا باشند؛ استفاده از پیچ ها برای کشیدن دو فلنج ناهمراستا می تواند تنش ناخواسته ایجاد کند. ابتدا مهره ها دستی بسته می شوند و سپس سفت کردن طبق الگوی مشخص، در چند گذر و با ابزار کالیبره انجام می شود. بارگذاری یکنواخت اهمیت دارد، زیرا فشار نامتقارن ممکن است گسکت را در بخشی بیش از حد فشرده کند و در بخش دیگر راه نشتی باقی بگذارد.
در پایان، وضعیت پیچ ها و مقادیر اعمال شده کنترل و ثبت می شوند. اتصال باید پیش از ورود به سرویس، مطابق روش آزمون و معیار پذیرش مصوب پروژه از نظر نشتی بررسی شود. در صورت مشاهده نشتی، پس از ایمن سازی مجدد، علت آن بررسی می شود؛ زیرا سفت کردن خودسرانه پیچ ها در خط تحت فشار جایگزین تعمیر اصولی نیست. هفت مرحله بعدی، جزئیات لازم برای اجرای صحیح این ترتیب را توضیح می دهند.
آماده سازی و تمیزکاری سطوح فلنج
آماده سازی و تمیزکاری سطوح فلنج پس از ایزوله کردن خط و تخلیه فشار آغاز می شود. ابتدا گسکت قبلی و بقایای چسبیده به نشیمن برداشته می شوند تا سطح تماس برای آب بند جدید آماده باشد. برای پاکسازی، از حلال سازگار و ابزار نرم استفاده می شود؛ زیرا کاردک تیز یا برس نامناسب ممکن است شیارهای ماشین کاری شده را تخریب کند. در فلنج استیل نیز استفاده از برس فولاد کربنی می تواند آلودگی آهنی ایجاد کند و باید از آن خودداری شود.
پس از پاکسازی، دو سطح نشیمن از نظر خش شعاعی، فرورفتگی، پلیسه و خوردگی بررسی می شوند. خراشی که از عرض ناحیه آب بندی عبور کرده باشد، ممکن است مسیر عبور سیال ایجاد کند؛ بنابراین نباید با افزایش گشتاور پیچ ها جبران شود. برای فلنج های شیاردار RTJ، تمیزی و سلامت دیواره شیار اهمیت ویژه ای دارد. در صورت مشاهده آسیب، تعمیر یا ماشین کاری فقط پس از ارزیابی فنی و طبق دستورالعمل مجاز انجام می شود. سطح نهایی باید عاری از آلودگی و آماده بازرسی مرحله بعد باشد.
بررسی سلامت فلنج و پیچ و مهره ها
در این مرحله، بدنه و گردن فلنج از نظر ترک، خوردگی موضعی، تابیدگی و تغییر شکل اطراف سوراخ های پیچ بررسی می شوند. سطح تکیه گاه مهره یا واشر نیز نباید دارای برجستگی یا فرورفتگی باشد؛ زیرا چنین نقص هایی انتقال یکنواخت بار را مختل می کنند. در اتصال های حساس، تختی و ضخامت فلنج اندازه گیری می شود و قطعات خارج از حدود مجاز، پیش از مونتاژ برای تعمیر تایید شده یا تعویض ارجاع داده می شوند.
پیچ ها، استادبولت ها، مهره ها و واشرها باید با نقشه اتصال از نظر گرید، قطر، طول و جنس مطابقت داشته باشند. رزوه های خورده شده یا پلیسه دار، اصطکاک را تغییر می دهند و ممکن است با گشتاور ظاهرا صحیح، نیروی کششی کافی ایجاد نشود. مهره سالم باید در محدوده بسته شدن، بدون گیر کردن با دست روی رزوه حرکت کند. پیچ دارای کشیدگی غیرعادی، مهره آسیب دیده و واشر تاب دار طبق ضوابط تعویض می شوند. استفاده مجدد از اتصال دهنده ها نیز به وضعیت واقعی آنها و دستورالعمل پروژه وابسته است.
انتخاب آب بند مناسب
انتخاب آب بند مناسب با بررسی مشخصات سرویس آغاز می شود. نوع سیال، غلظت مواد شیمیایی، فشار طراحی و دما تعیین می کنند کدام جنس گسکت یا رینگ قابلیت استفاده دارد. برای نمونه، PTFE در برابر بسیاری از مواد خورنده مقاوم است، اما در دمای بالا و زیر بار طولانی ممکن است دچار خزش شود. گسکت اسپیرال وند با پرکننده مناسب برای برخی اتصالات داغ کاربرد دارد و رینگ فلزی RTJ فقط در فلنج دارای شیار سازگار نصب می شود. استفاده از اورینگ نیز به شیار اختصاصی و جنس الاستومری سازگار نیاز دارد.
پس از انتخاب جنس، ابعاد آب بند باید با قطر اسمی، کلاس فشار و شکل سطح نشیمن تطبیق داده شود. لبه داخلی آب بند نباید وارد مسیر جریان شود و ضخامت باید مطابق نقشه یا مشخصات سازنده باشد. در روش آب بندی فلنج، حداقل تنش لازم برای نشستن گسکت و حداکثر تنش مجاز آن اهمیت دارند؛ زیرا بار کم یا بیش از حد به عملکرد اتصال آسیب می زند. در سرویس های حساس، داده های آزمون و تاییدیه سازنده ملاک انتخاب هستند.
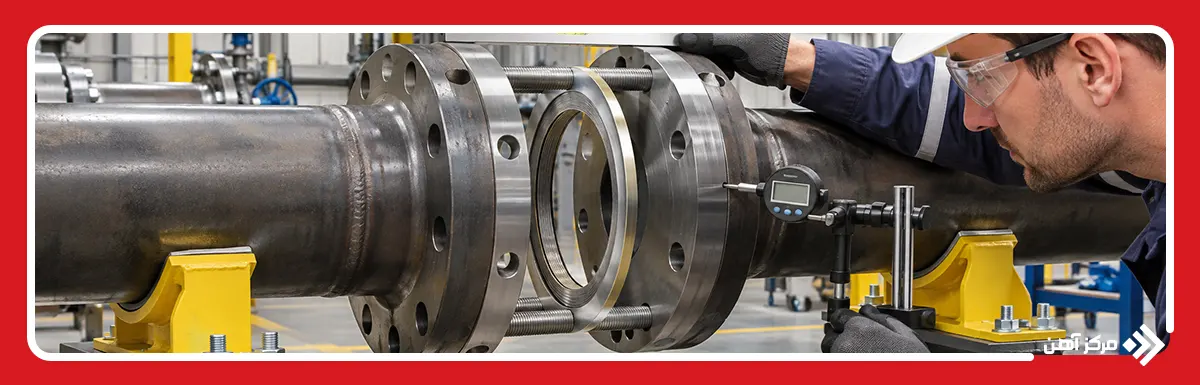
نصب آب بند و همراستا کردن فلنج ها
نصب آب بند و همراستا کردن فلنج ها پس از بررسی سلامت سطوح انجام می شود. ابتدا موازی بودن سطوح نشیمن و تطابق سوراخ های پیچ کنترل می شود. اگر فلنج ها انحراف داشته باشند، باید پیش از نصب گسکت با روش تایید شده اصلاح شوند؛ زیرا استفاده از پیچ ها برای کشیدن اجباری لوله ها، تنش اضافی به اتصال وارد می کند. سپس آب بند نو، بدون تاخوردگی یا آلودگی، در مرکز نشیمن قرار می گیرد تا سطح تماس لازم برای آب بندی فراهم شود.
در گسکت اسپیرال وند، حلقه مرکزکننده به جانمایی کمک می کند و در فلنج RTJ، رینگ باید در شیار متناظر بنشیند. سپس پیچ ها بدون گشتاور نهایی از سوراخ ها عبور داده می شوند و فاصله میان فلنج ها کنترل می شود. مهره ها باید روی سطوح تکیه گاه درست قرار گیرند. اگر اتصال به پمپ متصل است، اصلاح همراستایی نباید بار اضافی به نازل وارد کند. در پایان، جایگاه آب بند تایید می شود و اتصال برای سفت کردن مرحله ای پیچ ها آماده می شود.
بستن پیچ و مهره ها به صورت ضربدری
بستن پیچ و مهره ها به صورت ضربدری برای توزیع یکنواخت فشار روی گسکت انجام می شود. پس از قرارگیری آب بند و بستن دستی مهره ها، پیچ ها طبق ترتیب ستاره ای شماره گذاری می شوند؛ یعنی پس از هر پیچ، پیچ مقابل یا موقعیت تعیین شده در الگوی مونتاژ سفت می شود. برای فلنج چهارپیچه، ترتیب معمول ۱، ۳، ۲ و ۴ است. این ترتیب مانع فشرده شدن یک طرف گسکت پیش از سمت دیگر می شود و احتمال کج شدن فلنج را کاهش می دهد.
سفت کردن در یک مرحله با تمام نیروی نهایی مناسب نیست. در الگوی متداول، ابتدا ۲۰ تا ۳۰ درصد، سپس ۵۰ تا ۷۰ درصد و در گذر بعدی ۱۰۰ درصد گشتاور هدف روی پیچ ها اعمال می شود. پس از آن، یک گذر کنترلی به ترتیب دورانی انجام می شود. ترتیب دقیق به تعداد پیچ ها و دستورالعمل اتصال وابسته است؛ زیرا برای فلنج های بزرگ، الگوهای تایید شده دیگری وجود دارند. هنگام اجرا فاصله دو سطح فلنج کنترل می شود تا فشردگی گسکت یکنواخت باقی بماند.
کنترل گشتاور پیچ ها
کنترل گشتاور پیچ ها پس از گذرهای ضربدری انجام می شود تا بارگذاری اتصال با مقدار تعیین شده در دستور مونتاژ هماهنگ باشد. ابتدا کالیبراسیون آچار ترک متر و محدوده کاری آن بررسی می شود. گشتاور هدف باید بر اساس گرید و قطر پیچ، جنس گسکت، وضعیت فلنج و روانکاری رزوه و زیر مهره تعیین شود. اعمال گشتاور یکسان به پیچ های خشک و روانکاری شده می تواند نیروی کششی متفاوتی ایجاد کند و به آب بند آسیب بزند.
در گذر نهایی، پیچ ها طبق ترتیب مصوب کنترل می شوند و مقدار گشتاور، مشخصات ابزار و وضعیت روانکاری ثبت می شود. گشتاور، اندازه گیری مستقیم کشش پیچ نیست؛ زیرا بخش زیادی از آن صرف غلبه بر اصطکاک می شود. بنابراین، در اتصالات حساس ممکن است اندازه گیری کشیدگی پیچ یا استفاده از کشش هیدرولیکی لازم باشد. اگر مهره هنگام کنترل نهایی حرکت غیرعادی داشته باشد، باید علت بررسی شود؛ افزایش خودسرانه گشتاور ممکن است به گسکت یا پیچ آسیب بزند. این کنترل به حفظ فشار تماس یکنواخت و پیشگیری از نشتی کمک می کند.
تست نشتی و بررسی آب بندی فلنج
پس از مونتاژ، آب بندی فلنج باید با آزمون نشتی مطابق الزامات طراحی تایید شود. در بسیاری از خطوط، آزمون هیدرواستاتیک با مایع مجاز انجام می شود؛ اما اگر ورود مایع زیان آور باشد، روش جایگزین باید با ارزیابی مهندسی انتخاب شود. پیش از آزمون، محدوده ایمن مشخص می شود و فشارسنج های کالیبره بررسی می شوند. فشار طبق روش مصوب به تدریج افزایش می یابد و پس از رسیدن به شرایط آزمون، اتصال از نظر تراوش یا افت فشار کنترل می شود.
در آزمون پنوماتیک، انرژی ذخیره شده در گاز فشرده خطر بیشتری ایجاد می کند؛ بنابراین اجرای آن به کنترل های ایمنی سخت گیرانه نیاز دارد. افت فشار به تنهایی نشتی فلنج را ثابت نمی کند و باید تاثیر دما و سایر نقاط احتمالی نشتی بررسی شود. اگر نشتی مشاهده شد، خط ایمن و بی فشار می شود و علت آن، مانند آسیب گسکت یا نقص نشیمن، بررسی و اصلاح می شود. نتیجه آزمون، فشار اعمال شده و اقدامات اصلاحی ثبت می شوند تا اتصال پس از تایید مسئول فنی وارد سرویس شود.
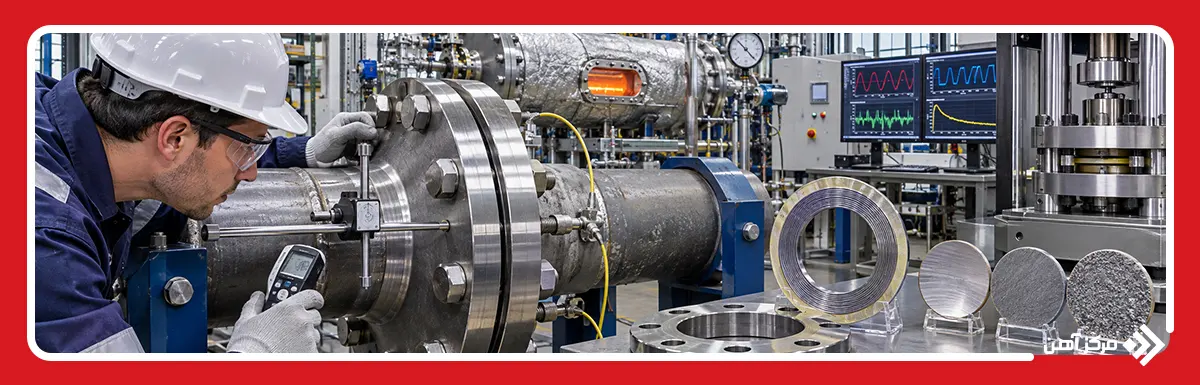
عوامل موثر بر کیفیت آب بندی فلنج
کیفیت آب بندی فلنج فقط به محکم بودن پیچ ها وابسته نیست، بلکه حاصل رفتار همزمان گسکت، فلنج و پیچ در شرایط بهره برداری است. نخستین عامل، تنش فشاری موثر روی آب بند است؛ این تنش باید برای مهار فشار سیال کافی باشد و در عین حال از حد تحمل گسکت فراتر نرود. فشار داخلی نیرویی برای جدا کردن دو فلنج ایجاد می کند و می تواند بار فشاری باقی مانده روی گسکت را کاهش دهد. سختی بدنه فلنج نیز اهمیت دارد؛ فلنج انعطاف پذیر ممکن است زیر بار پیچ ها اندکی بچرخد و فشار تماس را در عرض واشر نامتوازن کند. زبری سطح نشیمن باید با جنس آب بند متناسب باشد؛ سطح بیش از حد زبر مسیر نشتی و سطح بیش از اندازه صیقلی در برخی واشرهای نرم احتمال لغزش یا بیرون زدگی را افزایش می دهد.
عامل دوم، پایداری شرایط کار در گذر زمان است. افزایش دما می تواند باعث خزش یا افت تنش گسکت شود و تفاوت انبساط حرارتی پیچ، فلنج و آب بند، نیروی اتصال را تغییر دهد. تغییرات مکرر فشار و دما، ارتعاش تجهیزات و نیروهای ناشی از وزن یا انبساط خطوط لوله نیز به اتصال بار اضافی وارد می کنند. سازگاری شیمیایی ماده آب بند با سیال، غلظت آن و احتمال خوردگی سطح فلنج از عوامل تعیین کننده هستند؛ برای مثال، گسکت مناسب آب ممکن است در تماس با حلال یا بخار داغ عملکرد قابل قبولی نداشته باشد. در ارزیابی نحوه آب بندی فلنج، باید شرایط شروع به کار و بدترین حالت بهره برداری هر دو بررسی شوند. بنابراین، کیفیت پایدار اتصال زمانی حاصل می شود که فشار تماس، جنس اجزا و بارهای واقعی خط به صورت یک مجموعه مهندسی سنجیده شوند.
استانداردهای آب بندی فلنج
استانداردهای آب بندی فلنج صرفا به ابعاد واشر محدود نیستند؛ برخی مشخصات فلنج و گسکت را تعیین می کنند و برخی دیگر به مونتاژ اتصال می پردازند. استاندارد ASME B16.5 ابعاد، تلرانس ها و رده های فشار و دمای فلنج های متداول را پوشش می دهد و برای تطبیق کلاس و سطح نشیمن کاربرد دارد. استاندارد ASME B16.20 مشخصات گسکت های فلزی، مانند اسپیرال وند و رینگ RTJ را بیان می کند، در حالی که ASME B16.21 به گسکت های تخت غیرفلزی مربوط است. این مدارک سازگاری قطعات را مشخص می کنند، نه گشتاور نصب هر اتصال را. برای مونتاژ، ASME PCC-1 راهنمای بررسی قطعات، نصب گسکت، روانکاری اتصال دهنده ها، الگوی سفت کردن و کنترل کیفیت عملیات است.
در نظام استانداردهای اروپایی، EN 1591-1 برای محاسبه اتصال فلنجی پیچ دار و بررسی حفظ آب بندی در شرایط فشار و دما کاربرد دارد. این محاسبات از ویژگی های آزمون شده گسکت طبق EN 13555 استفاده می کنند تا بار مناسب پیچ و رفتار اتصال ارزیابی شود. البته دامنه کاربرد این روش محاسباتی محدودیت هایی دارد و نمی توان آن را بدون بررسی برای همه اتصال های اورینگی یا فلزی به کار برد. الزامات آزمون فشار و پذیرش نشتی نیز ممکن است در کد طراحی خط، مانند ASME B31.3، یا مدارک فنی پروژه تعیین شوند. بنابراین، انتخاب استاندارد باید از مشخص شدن نوع فلنج، آب بند، شرایط سرویس و مقررات حاکم آغاز شود. نسخه استاندارد، نقشه و دستورالعمل نصب باید با یکدیگر هماهنگ باشند؛ زیرا رعایت ابعاد استاندارد بدون اجرای صحیح مونتاژ، آب بندی مطمئن را تضمین نمی کند.
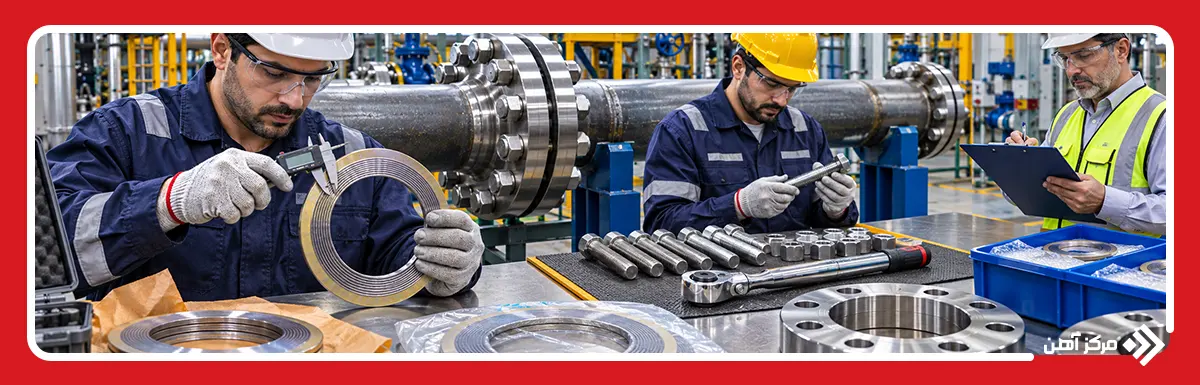
نکات مهم برای آب بندی صحیح فلنج
برای آب بندی صحیح فلنج، نخست باید از مطابقت قطعات با مدارک فنی اطمینان پیدا کرد. پیش از مونتاژ، جنس گسکت، کلاس فلنج، گرید پیچ ها و شرایط مجاز سرویس با دستور کار تطبیق داده می شوند. گسکت باید تا زمان نصب در بسته بندی مناسب نگهداری شود؛ آلودگی، خم شدن یا آسیب لبه می تواند کارایی بعضی آب بندها را کاهش دهد. قرار دادن دو گسکت روی هم برای جبران فاصله فلنج ها یا استفاده خودسرانه از خمیر آب بندی و گریس روی نشیمن، راه حل قابل اطمینانی نیست. اگر قطعه یا نقشه با وضعیت خط مطابقت ندارد، مونتاژ باید تا رفع مغایرت متوقف شود. همچنین لازم است مسئول اجرای کار، ابزار مجاز و ترتیب بازبینی اتصال مشخص باشند.
هنگام تحویل اتصال، ثبت نوع آب بند، وضعیت روانکاری رزوه، گشتاور یا کشش اعمال شده و نتیجه آزمون نشتی به پیگیری مشکلات احتمالی کمک می کند. در خطوط دارای ارتعاش یا چرخه های گرم و سرد شدن، برنامه پایش دوره ای باید بر اساس حساسیت سرویس تعیین شود؛ با این حال، بازبینی به معنای سفت کردن مکرر پیچ ها نیست. سفت کردن اتصال داغ یا تحت فشار بدون روش مهندسی تایید شده می تواند خطرناک باشد و به خرابی گسکت منجر شود. اگر نشتی مشاهده شد، ابتدا محل و شدت آن ارزیابی می شود و سپس خط طبق دستورالعمل ایمن سازی برای تعمیر آماده می شود. در پایان کار نیز مسئول فنی باید تایید کند که هیچ ابزار یا جسم خارجی در محدوده اتصال باقی نمانده و مدارک مونتاژ تکمیل شده اند. رعایت این نکات، قابلیت ردیابی کار و پایداری آب بندی فلنج را در بهره برداری افزایش می دهد.
در این مقاله مرکزآهن بررسی کردیم که آب بندی فلنج چیست و متوجه شدیم که آب بندی فلنج زمانی قابل اعتماد است که جنس آب بند، طراحی سطح نشیمن و نیروی پیچ ها با شرایط خط هماهنگ باشند. گسکت تخت یا اسپیرال وند، اورینگ شیاردار و رینگ فلزی RTJ هر کدام برای اتصال مشخصی طراحی شده اند و نباید بدون بررسی نقشه جایگزین یکدیگر شوند. در زمان مونتاژ، تمیز بودن سطوح، سلامت رزوه ها، همراستایی فلنج ها و بستن مرحله ای پیچ ها اهمیت دارد. کنترل گشتاور باید طبق دستورالعمل فنی انجام شود تا فشار تماس کافی ایجاد شود.
پس از نصب، آزمون نشتی متناسب با سیال و کد طراحی باید نتیجه مونتاژ را تایید کند. ثبت اطلاعات گسکت، وضعیت پیچ ها و نتایج آزمون، نگهداری آینده را آسان می کند. با اجرای این مراحل، احتمال نشتی و توقف تجهیزات کاهش می یابد و بهره برداری ایمن تر می شود.
سوالات متداول
روش آب بندی فلنج به فشار، دما، نوع سیال و طراحی اتصال بستگی دارد. گسکت اسپیرال وند، اورینگ و رینگ فلزی RTJ هر کدام در شرایط مناسب خود عملکرد مطلوبی دارند.
خیر، نحوه آب بندی فلنج با توجه به نوع سطح نشیمن متفاوت است. برای مثال، فلنج RTJ به رینگ فلزی مخصوص نیاز دارد، اما در فلنج های سطح برجسته معمولا از گسکت مناسب استفاده می شود.
باید گسکت مقاوم به حرارت، پیچ های مناسب و بار فشاری کنترل شده انتخاب شوند. تغییرات انبساط حرارتی و احتمال کاهش نیروی آب بندی نیز باید بررسی شوند.
در بعضی شرایط، روش های مهندسی شده تعمیر نشتی بدون باز کردن فلنج وجود دارند، اما تعویض گسکت معمولا به باز کردن اتصال و ایمن سازی خط نیاز دارد.
سفت کردن ناکافی باعث کاهش فشار تماس و نشتی می شود، در حالی که گشتاور بیش از حد می تواند گسکت یا پیچ ها را تخریب کند. مقدار مناسب باید طبق دستورالعمل مونتاژ تعیین شود.
اصول آب بندی یکسان است، اما جنس فلنج می تواند بر انتخاب گسکت، سازگاری شیمیایی، رفتار حرارتی و شرایط مجاز سفت کردن پیچ ها تاثیر بگذارد.
با بررسی همراستایی فلنج ها، کنترل بار پیچ ها و انجام آزمون نشتی مطابق استاندارد پروژه می توان کیفیت اتصال را ارزیابی کرد. ثبت نتایج بازرسی نیز ضروری است.

