
تفاوت لوله A333 و لوله A671؛ بررسی ۹ تفاوت مهم

دسترسی سریع به محتوای این مطلب
تفاوت لوله A333 و لوله A671 یکی از موضوعات مهم در انتخاب لوله های فولادی برای صنایع نفت، گاز، پتروشیمی و تاسیسات تحت فشار است. هر دو محصول در شرایط دمایی پایین کاربرد دارند، اما از نظر استاندارد تولید، مواد اولیه، روش ساخت، خواص مکانیکی و الزامات کنترل کیفیت تفاوت های قابل توجهی میان آنها وجود دارد. لوله ASTM A333 عمدتا برای سرویس های دمای پایین با الزامات چقرمگی مشخص تولید می شود، در حالی که لوله ASTM A671 از ورق فولادی مخصوص مخازن تحت فشار و با فرآیند جوشکاری ذوبی الکتریکی ساخته می شود. شناخت این اختلاف ها علاوه بر افزایش ایمنی تجهیزات، در برآورد هزینه تامین مواد اولیه و تاثیر نوسانات قیمت آهن بر بودجه پروژه اهمیت دارد. انتخاب اشتباه ممکن است باعث افزایش هزینه ساخت، ایجاد محدودیت در جوشکاری یا کاهش قابلیت اطمینان خط لوله شود. در ادامه این مقاله مرکزآهن، ۹ تفاوت اساسی این دو استاندارد را از دیدگاه متالورژی، طراحی مکانیکی، تولید و کاربردهای صنعتی بررسی می کنیم.
تفاوت لوله A333 و لوله A671
برای بررسی تفاوت لوله a333 و لوله a671 باید ابتدا مشخص کرد که این دو استاندارد، صرفا معرف دو جنس فولاد متفاوت نیستند؛ بلکه الزامات ساخت و پذیرش دو گروه از لوله های صنعتی را تعریف می کنند. استاندارد A333 بر تولید لوله های بدون درز یا جوشی با چقرمگی مناسب در دماهای پایین تمرکز دارد. در مقابل، استاندارد A671 مخصوص لوله های جوشی تولید شده از ورق های فولادی با کیفیت مخازن تحت فشار است. بنابراین، مقایسه فنی این محصولات باید با مشخص کردن گرید، کلاس تولید، ضخامت دیواره و دمای طراحی انجام شود. در ادامه، معیارهای تعیین کننده عملکرد آنها به صورت جداگانه بررسی شده است.
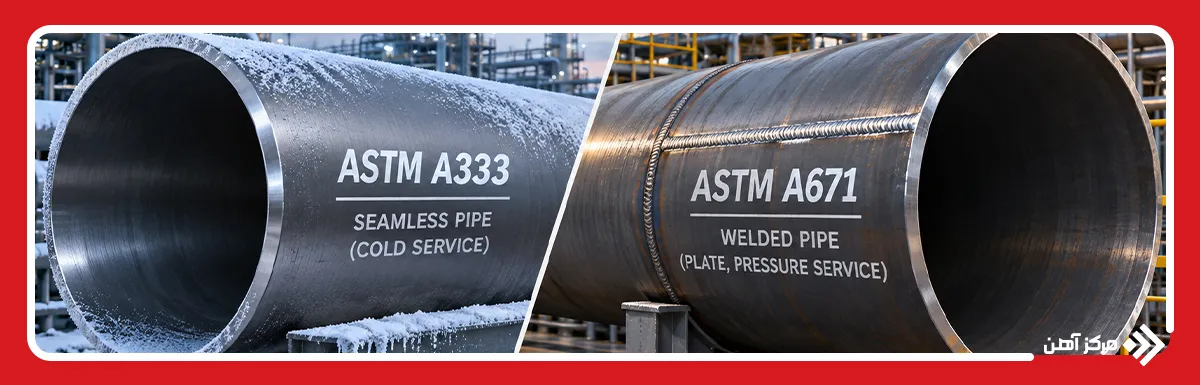
تفاوت در استاندارد و گریدهای فولاد
نخستین تفاوت به شیوه طبقه بندی محصولات در استانداردهای ASTM مربوط می شود. استاندارد ASTM A333/A333M الزامات لوله های فولادی کربنی و آلیاژی را برای سرویس های دمای پایین و کاربردهای نیازمند چقرمگی ضربه ای مشخص می کند. گریدهای شناخته شده آن شامل Grade 1، Grade 3، Grade 6، Grade 8 و Grade 9 هستند. هر گرید ترکیب شیمیایی، حداقل خواص مکانیکی و الزامات آزمون ضربه مخصوص خود را دارد.
در مقابل، استاندارد ASTM A671/A671M علاوه بر گرید، از مفهوم کلاس (Class) نیز استفاده می کند. گرید نشان دهنده نوع ورق اولیه است و کلاس، الزامات عملیات حرارتی، رادیوگرافی جوش و آزمایش فشار را مشخص می کند. برای مثال، A671 CC60 CL22 بیانگر لوله ساخته شده از ورق با گرید CC60 است که تحت تنش زدایی قرار گرفته و الزامات رادیوگرافی و آزمون فشار کلاس 22 را دارد.
این تفاوت در سیستم نام گذاری برای واحدهای مهندسی و بازرسی اهمیت دارد؛ زیرا اعلام نام A671 بدون مشخص کردن کلاس، اطلاعات کافی درباره وضعیت ساخت محصول ارائه نمی دهد. همچنین مقایسه قیمت لوله باید بر اساس مشخصات کامل گرید و کلاس انجام شود، نه صرفا شماره استاندارد.
تفاوت در مواد اولیه و ترکیب شیمیایی
لوله A333 معمولا از فولادهای کربنی یا کم آلیاژ با ترکیب شیمیایی کنترل شده تولید می شود. مقدار عناصر آلیاژی با توجه به گرید تغییر می کند؛ برای نمونه، Grade 6 یک فولاد کربنی مناسب سرویس دمای پایین است، در حالی که Grade 3 با داشتن حدود 3.5 درصد نیکل، قابلیت دستیابی به چقرمگی مناسب در دماهای پایین تر را دارد. کنترل فسفر، گوگرد و سایر عناصر نیز برای دستیابی به کیفیت مورد نیاز اهمیت دارد.
در لوله A671، مواد اولیه از ورق های فولادی مخصوص مخازن تحت فشار (Pressure Vessel Quality Plate) انتخاب می شوند. این ورق ها می توانند مطابق استانداردهایی مانند ASTM A516 یا ASTM A537 تولید شده باشند. به همین دلیل، ترکیب شیمیایی محصول نهایی تابع گرید ورق انتخابی است.
برای مهندسان متالورژی، تفاوت اصلی در مسیر تامین و کنترل ماده اولیه اهمیت دارد. در A333، خواص محصول بر مبنای الزامات گرید لوله کنترل می شود؛ اما در A671، تطابق مشخصات ورق با استاندارد مبنا و سپس کنترل کیفیت ساخت لوله ضرورت دارد. برخلاف موضوع تفاوت لوله گالوانیزه گرم و سرد که به فرآیند ایجاد پوشش روی مربوط است، اختلاف ترکیب شیمیایی این دو محصول مستقیما با خواص فولاد پایه، جوش پذیری و عملکرد آن در سرویس ارتباط دارد.
تفاوت در روش تولید و نوع جوشکاری
یکی از مهم ترین جنبه های مقایسه لوله A333 و لوله A671، فرآیند تولید آنها است. لوله A333 می تواند به صورت بدون درز (Seamless) یا جوشی تولید شود. در روش بدون درز، شمش فولادی پس از گرم شدن تحت فرآیند سوراخکاری و نورد قرار می گیرد تا مقطع توخالی تشکیل شود. در نوع جوشی، استاندارد A333 فرآیندی را در نظر می گیرد که در عملیات ایجاد درز لوله، فلز پرکننده اضافه نمی شود.
اما A671 به روش جوشکاری ذوبی الکتریکی (Electric Fusion Welding یا EFW) ساخته می شود. ورق فولادی ابتدا خم شده و به شکل استوانه درمی آید؛ سپس لبه های آن با استفاده از فرآیند جوشکاری مناسب و فلز پرکننده به یکدیگر متصل می شوند. جوشکاری زیرپودری (SAW) یکی از روش های متداول ساخت این نوع لوله است.
نکته مهم این است که تفاوت لوله درزدار و بدون درز را نباید دقیقا معادل اختلاف A333 و A671 دانست؛ زیرا A333 لزوما بدون درز نیست. همچنین وجود درز جوش به تنهایی نشانه کیفیت پایین تر نیست و عملکرد اتصال به طراحی، کیفیت اجرا و بازرسی آن بستگی دارد.
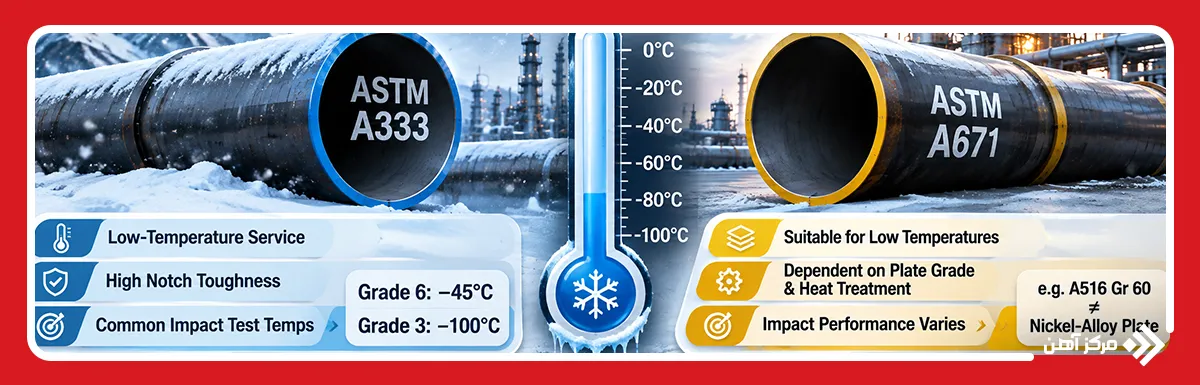
تفاوت در مقاومت در برابر دمای پایین
مقاومت در برابر شکست ترد (Brittle Fracture) یکی از معیارهای اصلی انتخاب لوله برای محیط های سرد است. فولادهای فریتی در صورت کاهش دما ممکن است وارد محدوده گذار رفتار نرم به ترد شوند. در چنین شرایطی، وجود عیوب، تمرکز تنش یا بارگذاری ناگهانی می تواند احتمال شکست را افزایش دهد.
استاندارد A333 با تاکید بر چقرمگی شیار (Notch Toughness)، برای کاربردهای دمای پایین طراحی شده است. برای نمونه، دمای آزمون ضربه متداول در Grade 6 برابر منفی 45 درجه سانتی گراد و در Grade 3 حدود منفی 100 درجه سانتی گراد است. البته این مقادیر بیانگر شرایط آزمون استاندارد هستند و نباید بدون بررسی کد طراحی، معادل حداقل دمای مجاز بهره برداری در نظر گرفته شوند.
در A671 نیز امکان استفاده در دماهای پایین وجود دارد، اما قابلیت عملکرد به نوع ورق، عملیات حرارتی، خواص فلز جوش و الزامات آزمون ضربه بستگی دارد. برای مثال، لوله ساخته شده از ورق A516 Grade 60 با لوله تولید شده از ورق های نیکل دار، رفتار یکسانی در دمای پایین نخواهد داشت.
بنابراین، تفاوت بین a333 و a671 در این بخش به این معنا نیست که تمام گریدهای A333 از تمام گریدهای A671 مقاوم تر هستند. تعیین مناسب بودن هر محصول نیازمند بررسی حداقل دمای طراحی فلز (MDMT) و نتایج آزمون های مربوط است.
تفاوت در مقاومت مکانیکی و تحمل فشار
تحمل فشار داخلی در لوله های فولادی به تنش مجاز ماده، قطر خارجی، ضخامت موثر دیواره، کیفیت اتصال جوشی و شرایط طراحی بستگی دارد. بنابراین، نمی توان تنها با دانستن شماره استاندارد، مقاومت فشاری دو لوله را مقایسه کرد. در A333 Grade 6، حداقل استحکام کششی 415 مگاپاسکال و حداقل تنش تسلیم 240 مگاپاسکال است. با این حال، سایر گریدهای این استاندارد می توانند مقادیر متفاوتی داشته باشند.
در استاندارد A671، مقاومت مکانیکی به مشخصات ورق اولیه و وضعیت عملیات حرارتی وابسته است. برای نمونه، ورق ASTM A516 Grade 70 دارای حداقل استحکام کششی مشخص شده در محدوده 485 تا 620 مگاپاسکال است. البته این ویژگی به معنای تحمل فشار بیشتر تمام لوله های A671 نیست؛ زیرا راندمان اتصال جوشی (Weld Joint Efficiency) و الزامات بازرسی نیز باید در محاسبات لحاظ شوند.
در طراحی خطوط صنعتی مطابق ASME B31.3، ضخامت مورد نیاز با توجه به فشار، دما، خواص ماده و ضرایب مرتبط با ساخت تعیین می شود. به همین دلیل، مقایسه قیمت لوله فولادی بدون بررسی ضخامت طراحی و مقدار واقعی ماده مصرفی، تصویر دقیقی از هزینه تجهیزات ارائه نمی دهد. همچنین در خطوطی که تحت بارگذاری چرخه ای قرار دارند، مقاومت خستگی و کیفیت جوش اهمیت بیشتری پیدا می کند.
تفاوت در قطر و ضخامت لوله
ابعاد قابل تولید یکی دیگر از معیارهای مهم برای شناخت فرق لوله a333 و لوله a671 است. استاندارد A333 به دلیل امکان تولید به روش بدون درز، برای طیف متنوعی از قطرهای کوچک و متوسط مورد استفاده قرار می گیرد. در این محصولات، قطر اسمی (Nominal Pipe Size) و رده ضخامت (Schedule) بر اساس نیاز پروژه مشخص می شوند. رده هایی مانند SCH 40، SCH 80 و SCH 160 از گزینه های شناخته شده در طراحی خطوط لوله هستند، هرچند تمام ترکیب های قطر و ضخامت لزوما در همه گریدها قابل تولید نیستند.
در مقابل، استاندارد A671 عمدتا برای لوله های قطور طراحی شده و دامنه اسمی آن از قطر خارجی حدود 400 میلی متر و ضخامت دیواره 6 میلی متر به بالا آغاز می شود. البته تولید ابعاد دیگر نیز در صورت انطباق با تمام الزامات استاندارد امکان پذیر است. استفاده از ورق فولادی به تولیدکننده اجازه می دهد قطر و ضخامت را در محدوده ظرفیت ماشین آلات خمکاری و جوشکاری انتخاب کند.
از نظر اجرایی، در خطوط انتقال با قطر زیاد، ساخت لوله از ورق می تواند انعطاف بیشتری در تامین ابعاد مورد نیاز ایجاد کند. در مقابل، برای قطرهای کوچک با دیواره ضخیم، استفاده از لوله A333 بدون درز ممکن است مناسب تر باشد. با افزایش ضخامت، امکان دستیابی به خواص ضربه ای مورد نیاز نیز باید ارزیابی شود.
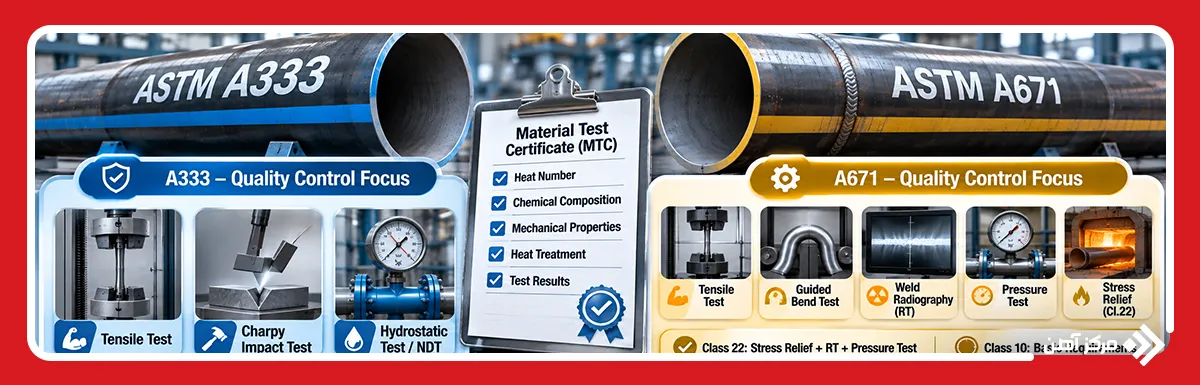
تفاوت در آزمایش ها و کنترل کیفیت
کنترل کیفیت در استاندارد A333 بر تایید خواص مکانیکی، چقرمگی و سلامت بدنه لوله متمرکز است. آزمون کشش (Tensile Test)، آزمون ضربه شارپی (Charpy V-Notch Impact Test) و آزمایش هیدرواستاتیک یا کنترل غیرمخرب الکتریکی، مطابق الزامات استاندارد مورد استفاده قرار می گیرند. آزمون ضربه به ویژه برای ارزیابی توانایی ماده در جذب انرژی پیش از شکست در دمای مشخص اهمیت دارد.
در A671، علاوه بر بررسی خواص فولاد پایه، کیفیت اتصال جوشی نقش اساسی دارد. آزمون کشش، آزمون خمش هدایت شده جوش (Guided Bend Test) و کنترل های تعیین شده برای کلاس محصول انجام می شوند. برای مثال، کلاس 22 شامل تنش زدایی، رادیوگرافی جوش و آزمون فشار است؛ در حالی که کلاس 10 این الزامات را به صورت پایه شامل نمی شود. الزامات تکمیلی قرارداد یا کد طراحی ممکن است انجام آزمون های بیشتری را ضروری کنند.
همچنین بررسی گواهی آزمون مواد (Material Test Certificate یا MTC) برای هر دو محصول اهمیت دارد. در این مدرک باید اطلاعاتی مانند شماره ذوب، ترکیب شیمیایی، نتایج آزمون های مکانیکی و وضعیت عملیات حرارتی قابل ردیابی باشد. در لوله های A671، اطلاعات مربوط به ورق اولیه و فرآیند جوشکاری نیز باید مطابق مدارک کنترل کیفیت پروژه بررسی شوند.
تفاوت در کاربردهای صنعتی
لوله A333 در خطوطی کاربرد دارد که چقرمگی در دماهای پایین یکی از الزامات اصلی طراحی است. از جمله این کاربردها می توان به خطوط انتقال سیالات سرد، تجهیزات تبرید صنعتی، واحدهای فرآورش گاز و برخی تاسیسات مرتبط با گاز طبیعی مایع اشاره کرد. البته انتخاب گرید برای سرویس های برودتی و به ویژه دماهای بسیار پایین باید بر اساس شرایط واقعی انجام شود و همه گریدهای A333 برای تمام کاربردهای LNG مناسب نیستند.
لوله A671 بیشتر در خطوط صنعتی قطور، سامانه های انتقال سیالات تحت فشار و بخش هایی از پالایشگاه ها و واحدهای پتروشیمی مورد استفاده قرار می گیرد. استفاده از ورق مخصوص مخازن تحت فشار و قابلیت انتخاب کلاس تولید، امکان هماهنگی مشخصات لوله با شرایط طراحی پروژه را فراهم می کند.
برای مثال، در یک واحد صنعتی با خط اصلی انتقال سیال به قطر بزرگ، ممکن است استفاده از A671 با گرید و کلاس مناسب از نظر ساخت و تامین اقتصادی تر باشد. در مقابل، برای انشعابات کوچک یک سامانه برودتی که چقرمگی تایید شده اهمیت دارد، A333 می تواند گزینه مطلوبی باشد. بنابراین، تفاوت لوله a671 و لوله a333 در کاربرد صنعتی بیشتر از الزامات فرآیندی، ابعاد خط و مشخصات ماده ناشی می شود، نه صرفا نوع صنعت مصرف کننده.
تفاوت در قیمت و هزینه تولید
هزینه تولید لوله A333 به عواملی مانند گرید فولاد، روش ساخت، قطر، ضخامت و عملیات حرارتی وابسته است. در نوع بدون درز، فرآیند سوراخکاری و نورد گرم، تجهیزات تخصصی و کنترل دقیق ابعاد را ضروری می کند. همچنین تولید گریدهای آلیاژی ویژه و انجام آزمون های ضربه در دماهای پایین می توانند هزینه تمام شده را افزایش دهند.
در A671، قیمت ورق پایه سهم مهمی از هزینه مواد اولیه را تشکیل می دهد. علاوه بر آن، آماده سازی لبه ها، خمکاری، مصرف فلز جوش، عملیات حرارتی، رادیوگرافی و آزمایش فشار بر قیمت نهایی تاثیر می گذارند. برای مثال، ساخت لوله کلاس 22 معمولا مراحل کنترل و فرآوری بیشتری نسبت به کلاس 10 دارد؛ بنابراین، حتی در صورت یکسان بودن گرید و ابعاد، هزینه تولید آنها می تواند متفاوت باشد.
در خرید پروژه ای، حجم سفارش، دسترسی به تولیدکننده، هزینه حمل و زمان تحویل نیز باید محاسبه شوند. به ویژه در قطرهای بزرگ، مقایسه وزن هر متر لوله و هزینه ساخت اتصال ها می تواند بر انتخاب اقتصادی تاثیر قابل توجهی داشته باشد. هیچ کدام از این دو استاندارد را نمی توان بدون مشخص کردن گرید، ابعاد و الزامات بازرسی، همواره ارزان تر دانست.
جدول زیر خلاصه ای از ۹ تفاوت اصلی را نشان می دهد:
| معیار مقایسه | لوله A333 | لوله A671 |
|---|---|---|
| استاندارد و گرید | گریدهای فولاد کربنی و آلیاژی مخصوص چقرمگی در دمای پایین | گرید بر اساس ورق اولیه و کلاس بر اساس الزامات ساخت |
| مواد اولیه | فولاد کربنی یا آلیاژی با ترکیب کنترل شده | ورق فولادی مخصوص مخازن تحت فشار |
| روش تولید | بدون درز یا جوشی بدون افزودن فلز پرکننده در ساخت درز | جوشکاری ذوبی الکتریکی با فلز پرکننده |
| عملکرد در دمای پایین | الزامات چقرمگی ضربه ای مشخص بر اساس گرید | وابسته به گرید ورق، جوش و الزامات پروژه |
| مقاومت مکانیکی | تابع گرید، ضخامت و شرایط طراحی | تابع ورق، اتصال جوشی و کلاس محصول |
| قطر و ضخامت | مناسب طیف متنوع ابعاد، به ویژه قطرهای کوچک و متوسط | عمدتا قطرهای بزرگ با ضخامت قابل سفارش |
| کنترل کیفیت | آزمون کشش، ضربه و کنترل سلامت لوله | آزمون های مکانیکی و کنترل جوش متناسب با کلاس |
| کاربرد صنعتی | خطوط برودتی و سامانه های نیازمند چقرمگی | خطوط قطور صنعتی و انتقال سیالات تحت فشار |
| هزینه تولید | متاثر از روش نورد، گرید و عملیات حرارتی | متاثر از قیمت ورق، جوشکاری، کلاس و بازرسی |
لوله A333 بهتر است یا لوله A671؟
انتخاب میان لوله A333 و A671 باید بر اساس شرایط واقعی بهره برداری انجام شود و نمی توان یکی را به صورت مطلق برتر دانست. اگر پروژه به لوله هایی با قطر کوچک یا متوسط و چقرمگی تایید شده در دماهای پایین نیاز داشته باشد، A333 با گرید مناسب می تواند انتخاب مطلوبی باشد. برای مثال، در یک خط انتقال سیال سرد که احتمال شکست ترد اهمیت زیادی دارد، بررسی گریدهای A333 و نتایج آزمون ضربه ضروری است. با این حال، اگر سیستم دارای قطر بزرگ باشد و امکان ساخت لوله از ورق های فولادی مخصوص مخازن تحت فشار وجود داشته باشد، A671 با کلاس مناسب می تواند گزینه فنی و اقتصادی قابل قبولی باشد. در چنین شرایطی، کیفیت اتصال جوشی و الزامات رادیوگرافی اهمیت ویژه ای پیدا می کنند.
در نهایت، مقایسه لوله A333 و لوله A671 باید بر مبنای فشار طراحی، حداقل و حداکثر دمای کاری، ضخامت مورد نیاز، چقرمگی شکست، شرایط خوردگی و الزامات کد طراحی انجام شود. مهندسان باید پیش از سفارش، مشخصات فنی پروژه (Material Requisition)، گواهی مواد و الزامات بازرسی را بررسی کنند. همچنین برای تجهیزات حساس، ارزیابی قابلیت جوشکاری در محل، روش انجام عملیات حرارتی پس از جوش و دسترسی به قطعات اتصال سازگار اهمیت دارد. به طور کلی، A333 برای کاربردهایی که چقرمگی در دمای پایین و تنوع تولید اهمیت دارد، گزینه مناسبی است؛ در حالی که A671 در ساخت خطوط قطور با مشخصات جوشکاری و بازرسی تعریف شده، مزیت های اجرایی قابل توجهی ارائه می دهد.
سوالات متداول
A333 برای لوله های بدون درز یا جوشی با الزامات چقرمگی دمای پایین تعریف شده، اما A671 مخصوص لوله های جوشی ساخته شده از ورق فولادی مخازن تحت فشار است.
A333 از فولادهای کربنی یا آلیاژی مطابق گرید لوله تولید می شود، در حالی که ترکیب شیمیایی A671 تابع گرید ورق اولیه آن است.
A333 می تواند بدون درز یا جوشی بدون فلز پرکننده در ساخت درز باشد، اما A671 با جوشکاری ذوبی الکتریکی و افزودن فلز پرکننده تولید می شود.
هیچ کدام برتری مطلق ندارند و مقاومت در برابر شکست ترد باید با بررسی گرید، دمای طراحی و نتایج آزمون ضربه تعیین شود.
مقاومت هر دو به خواص فولاد و ضخامت بستگی دارد، اما در A671 کیفیت اتصال جوشی و راندمان آن نیز در طراحی فشار اهمیت ویژه ای دارد.
A333 در ابعاد متنوع تولید می شود، در حالی که A671 عمدتا برای قطرهای خارجی 400 میلی متر به بالا و ضخامت های حداقل 6 میلی متر تعریف شده است.
A333 در خطوط دمای پایین و تاسیسات برودتی و A671 در خطوط قطور تحت فشار صنایع نفت، گاز، پالایشگاهی و پتروشیمی کاربرد دارد.
گرید فولاد، قطر، ضخامت، روش تولید، عملیات حرارتی، آزمون های کنترل کیفیت و حجم سفارش از عوامل تعیین کننده قیمت هستند.


