
علت سیاه شدن سطح لوله استیل چیست؟ بررسی دلایل و راهکارها

دسترسی سریع به محتوای این مطلب
علت سیاه شدن سطح لوله استیل همیشه یکسان نیست و تیرگی آن می تواند از تشکیل اکسیدهای حرارتی، خطاهای جوشکاری، رسوب مواد یا آلودگی سطحی ناشی شود. برای مثال، لوله ای که در مجاورت حرارت زیاد قرار می گیرد ممکن است لکه های قهوه ای، آبی یا سیاه پیدا کند، در حالی که لوله دیگری به دلیل تماس با شوینده نامناسب یا ذرات آهنی دچار تغییر ظاهر شود. این تفاوت اهمیت زیادی دارد؛ زیرا همه لکه های تیره به معنای خوردگی فلز پایه نیستند و انتخاب روش پاکسازی اشتباه می تواند به لایه پسیو و کیفیت سطح آسیب برساند. در پروژه های صنعتی، علاوه بر بررسی قیمت آهن برای برآورد هزینه تجهیزات، تشخیص درست منشأ تیرگی از تعمیر غیرضروری، توقف خط و تعویض زودهنگام لوله جلوگیری می کند.
پرسش چرا سطح لوله استیل سیاه می شود زمانی پاسخ دقیقی دارد که دمای کار، نوع سیال، گرید استیل، کیفیت جوش و سابقه تمیزکاری با هم بررسی شوند. مهم ترین دلایل سیاه شدن لوله استیل شامل اکسیداسیون در اثر گرما، باقی ماندن رنگ حرارتی اطراف جوش، آلودگی آهنی و رسوبات چسبنده است؛ البته در محیط های حاوی کلرید یا مواد خورنده، احتمال آسیب واقعی به سطح نیز وجود دارد. تیرگی ناشی از رسوب ممکن است با شوینده سازگار برطرف شود، اما لایه اکسیدی ضخیم جوش گاهی به پاکسازی تخصصی نیاز دارد. بنابراین هنگام مقایسه قیمت لوله باید هزینه نگهداری، مقاومت گرید انتخابی و شرایط بهره برداری را نیز در نظر گرفت. در این مقاله از مرکزآهن، علت های تیرگی را به صورت جداگانه بررسی می کنیم و سپس روش های رفع سیاهی، راهکارهای پیشگیری و نشانه های تشخیص خوردگی را توضیح می دهیم تا بتوانید برای هر وضعیت تصمیم مناسبی بگیرید.
علت سیاه شدن سطح لوله استیل چیست؟
علت سیاه شدن سطح لوله استیل را نمی توان تنها از روی رنگ آن تشخیص داد؛ زیرا چند پدیده متفاوت ممکن است ظاهری مشابه ایجاد کنند. گاهی لایه اکسید در اثر حرارت یا جوشکاری ضخیم می شود و نوارهای قهوه ای، آبی تا سیاه روی فلز بر جای می گذارد. گاهی نیز رسوبات ناشی از سیال، دوده صنعتی، چربی سوخته یا ذرات آهن خارجی روی سطح می نشینند و بدون تغییر جدی در فلز پایه، آن را تیره نشان می دهند. در مقابل، لکه های همراه با زبری موضعی، حفره یا کاهش ضخامت می توانند نشانه خوردگی واقعی باشند. بنابراین هنگام مقایسه کیفیت و قیمت لوله استیل باید سابقه دمایی، نوع سیال و شرایط تماس با تجهیزات دیگر نیز بررسی شود، نه صرفا براق بودن ظاهر محصول.
برای تعیین علت تغییر رنگ سطح لوله استیل، ابتدا باید محل و الگوی تیرگی بررسی شود. سیاهی اطراف خط جوش بیشتر احتمال اکسید حرارتی و حفاظت ناکافی گاز محافظ را مطرح می کند؛ تیرگی یکنواخت داخل لوله می تواند با رسوب یا فرآورده های واکنش سیال مرتبط باشد و لکه های پراکنده نزدیک محل برش یا سنگ زنی ممکن است از آلودگی آهنی ناشی شوند. پرسش لوله استیل چیست نیز در این بررسی اهمیت دارد، زیرا استیل زنگ نزن یک آلیاژ دارای کروم و لایه پسیو است، نه فلزی که در هر محیطی کاملا از خوردگی مصون باشد. پاک شدن لکه با شوینده ملایم می تواند به تشخیص آلودگی سطحی کمک کند، اما برای تایید سلامت فلز کافی نیست. اگر تیرگی پس از تمیزکاری باقی ماند یا با حفره همراه بود، ارزیابی تخصصی سطح و انتخاب روش اصلاح ضروری است.
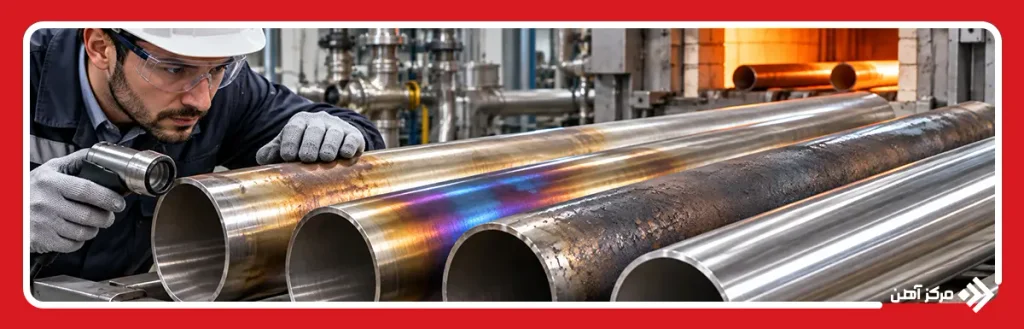
اکسیداسیون سطح لوله استیل در اثر حرارت
اکسیداسیون سطح لوله استیل در اثر حرارت زمانی رخ می دهد که لوله هنگام عملیات حرارتی، خم کاری گرم یا مجاورت تجهیزات داغ با اکسیژن تماس داشته باشد. این پدیده در بعضی از انواع جوشکاری نیز نزدیک اتصال دیده می شود، هرچند شرایط اجرایی آن متفاوت است. افزایش دما و مدت مواجهه، لایه اکسید را ضخیم تر می کند و رنگ سطح ممکن است از زرد و قهوه ای به آبی، خاکستری یا سیاه تغییر کند. بنابراین علت سیاه شدن سطح لوله استیل در این وضعیت، تشکیل اکسیدهای حرارتی است، نه لزوما رسوب خارجی. شدت تیرگی به گرید، وضعیت سطح، میزان اکسیژن و زمان گرم شدن وابسته است.
در دماهای بالاتر ممکن است پوسته اکسیدی ضخیم و کم چسبندگی ایجاد شود. این پوسته با فیلم پسیو نازک و محافظ استیل تفاوت دارد و در محیط مرطوب می تواند مقاومت خوردگی را کاهش دهد. برای تشخیص، سابقه تماس حرارتی، محل تغییر رنگ و وجود پوسته یا زبری بررسی می شود. در خطوط حساس، پاکسازی اکسید و ارزیابی سلامت سطح پیش از بهره برداری ضروری است.
جوشکاری نامناسب لوله استیل
جوشکاری نامناسب لوله استیل می تواند تیرگی در اطراف درز و داخل اتصال ایجاد کند. هنگام جوشکاری TIG یا MIG، اگر دبی گاز محافظ کافی نباشد، نازل نامناسب قرار گیرد یا جریان هوا پوشش گازی را مختل کند، فلز داغ با اکسیژن واکنش می دهد. نتیجه، تشکیل رنگ حرارتی از قهوه ای تا آبی و سیاه است. در جوش های نفوذ کامل، نرسیدن گاز پشتیبان به ریشه ممکن است اکسیداسیون دانه دانه و زبر موسوم به «شکرک جوش» ایجاد کند. این وضعیت ایراد ظاهری نیست و می تواند مقاومت خوردگی محل اتصال را کاهش دهد.
برای تشخیص علت سیاه شدن سطح لوله استیل پس از جوش، باید رنگ و زبری ریشه و رویه، حفاظت گازی، حرارت ورودی و تمیزی لبه ها بررسی شود. سیاهی همراه با سطح زبر داخل لوله نیازمند ارزیابی دقیق تر از یک لکه رنگی کم شدت است. در خطوط بهداشتی یا سیالات خورنده، برداشت اکسید حرارتی و لایه زیرین کم کروم با روش تایید شده ضروری است. تنظیم گاز پشتیبان و کنترل شرایط جوش، از تکرار این مشکل جلوگیری می کند.
تماس با مواد شیمیایی خورنده
تماس لوله استیل با مواد شیمیایی ناسازگار می تواند رنگ سطح را تغییر دهد و گاهی به خوردگی منجر شود. شوینده های حاوی اسید کلریدریک، سفیدکننده های هیپوکلریتی و محلول های دارای کلرید، در شرایطی مانند غلظت بالا، دمای زیاد یا زمان تماس طولانی، لایه پسیو غنی از کروم را تخریب می کنند. نتیجه ممکن است لکه های تیره، قهوه ای، حفره های ریز یا زبری باشد. البته همه تیرگی ها حاصل خوردگی نیستند؛ بعضی مواد شیمیایی پس از تبخیر، رسوب یا فیلم سطحی باقی می گذارند. بنابراین برای تعیین علت سیاه شدن سطح لوله استیل باید نام ماده، غلظت، دما و مدت تماس مشخص شود.
هنگام بررسی لوله های خطوط شستشو یا انتقال مواد شیمیایی، الگوی لکه و وجود حفره باید ارزیابی شود. پاک کردن ناحیه کوچک با شوینده ملایم و سازگار، پس از رعایت الزامات ایمنی، می تواند تفاوت رسوب و آسیب سطحی را روشن کند. اگر خوردگی مشاهده شد، گرید لوله و سازگاری آن با سیال باید بازبینی شود؛ زیرا پولیش به تنهایی مشکل را برطرف نمی کند.
تجمع آلودگی و رسوبات سطحی
تجمع آلودگی و رسوبات می تواند لوله استیل را خاکستری یا سیاه نشان دهد. در خطوط آب، املاح و لجن در نقاط کم جریان ته نشین می شوند؛ در صنایع غذایی نیز پروتئین، چربی و مواد آلی به دیواره داخلی می چسبند. روی سطح خارجی، دوده، گرد و غبار و روغن خشک شده اثر مشابهی دارند. علت تیره شدن سطح لوله استیل در چنین شرایطی بیشتر به ماهیت رسوب و مدت ماندگاری آن مربوط است تا درصد کروم آلیاژ. تیرگی در زانویی ها و بخش های کم دسترس بیشتر دیده می شود.
این رسوبات همیشه بی خطر نیستند. تجمع طولانی آنها می تواند تبادل اکسیژن با سطح را محدود کند و در حضور کلریدها یا فعالیت میکروبی، احتمال خوردگی موضعی زیر رسوب را افزایش دهد. برای تشخیص، وضعیت جریان سیال، سابقه شستشو و زبری سطح بررسی می شود. اگر لکه با پاک کننده سازگار برطرف شد، سطح زیر آن باید از نظر حفره یا تغییر بافت کنترل شود. برنامه شستشوی دوره ای متناسب با نوع رسوب از بازگشت تیرگی جلوگیری می کند.
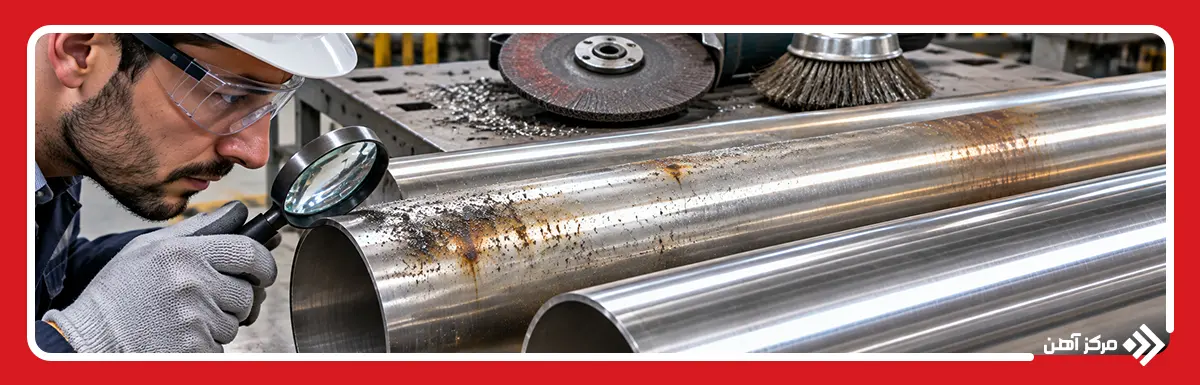
تماس با ذرات آهن و فلزات دیگر
تماس لوله استیل با ذرات آهن آزاد یا ابزارهای فولاد کربنی می تواند لکه های تیره و زنگ رنگ ایجاد کند. این آلودگی هنگام برشکاری، سنگ زنی، برس کاری یا جابه جایی با گیره فولادی منتقل می شود. ذرات خارجی به سطح می چسبند یا در خراش های ریز فرو می روند. در محیط مرطوب، آهن منتقل شده زنگ می زند و لکه هایی از قهوه ای تا تیره پدید می آورد؛ بنابراین ظاهر لکه لزوما نشان نمی دهد که خود استیل خورده شده است. با این حال، ماندگاری آلودگی می تواند زمینه خوردگی موضعی فلز زیرین را فراهم کند.
علت سیاه شدن سطح لوله استیل در این حالت با بررسی رد ابزار و جهت پاشش براده مشخص می شود. در موارد حساس، آزمون تشخیص آهن آزاد مطابق دستورالعمل معتبر کمک کننده است. پاکسازی باید با مواد سازگار و ابزار اختصاصی استیل انجام شود؛ برس فولادی معمولی ممکن است آلودگی را گسترش دهد. جداسازی محل کار استیل از سنگ زنی فولاد کربنی و تمیز نگه داشتن تجهیزات حمل، خطر تکرار مشکل را کاهش می دهد.
انتخاب گرید نامناسب استیل
انتخاب گرید نامناسب استیل زمانی باعث تیرگی می شود که مقاومت آلیاژ با شرایط کار هماهنگ نباشد. لوله 304 برای محیط های معمول مناسب است، اما در تماس با محلول های کلریدی، دمای بالا یا نقاط دارای آب راکد ممکن است دچار خوردگی حفره ای شود. محصولات خوردگی و آلودگی های گیر افتاده در حفره ها گاهی لکه های قهوه ای تا تیره ایجاد می کنند. در چنین وضعیتی، علت سیاه شدن سطح لوله استیل به محدودیت مقاومت خوردگی گرید مربوط است، نه کیفیت پرداخت یا میزان براق بودن آن.
استیل 316 به دلیل داشتن مولیبدن معمولا در برابر خوردگی موضعی کلریدی از 304 مقاوم تر است، اما برای تماس مداوم با آب دریا تضمین کافی ندارد. انتخاب گرید باید با توجه به غلظت کلرید، دمای سیال، اسیدیته، سرعت جریان و احتمال تجمع رسوب انجام شود. در خطوط جوشی، استفاده از گرید کم کربن مناسب و اجرای صحیح جوش نیز اهمیت دارد. اگر پس از پاکسازی، حفره یا زبری باقی ماند، پیش از تعویض لوله باید شرایط فرایند و مشخصات آلیاژ بررسی شوند.
روش های رفع سیاهی سطح لوله استیل
انتخاب روش رفع سیاهی به علت سیاه شدن سطح لوله استیل بستگی دارد؛ زیرا روشی که رسوب روغنی را پاک می کند، لزوما برای اکسید ضخیم اطراف جوش مناسب نیست. نخست سطح و محل تیرگی، سابقه تماس با گرما یا مواد شیمیایی، گرید لوله و میزان زبری بررسی می شود. در لوله های انتقال سیال، بازرسی بخش داخلی اهمیت ویژه ای دارد؛ ممکن است سطح بیرونی تمیز باشد اما ریشه جوش یا ناحیه کم جریان همچنان پوشیده از اکسید و رسوب باقی مانده باشد. برای تعیین دلیل سیاه شدن سطح لوله استیل، بهتر است ابتدا روی ناحیه کوچک و غیرحساس، پاکسازی آزمایشی با ماده سازگار انجام شود. اگر لکه جدا شود و سطح زیر آن صاف باقی بماند، آلودگی سطحی محتمل تر است؛ اما وجود حفره، ترک یا پوسته چسبنده به بررسی دقیق تری نیاز دارد.
انتخاب روش اصلاح به شدت آسیب و الزامات بهره برداری بستگی دارد. شستشو با شوینده مناسب برای چربی و رسوبات قابل حل کاربرد دارد؛ پولیش مکانیکی برای آثار سطحی محدود مفید است، به شرط آنکه ابزار مخصوص استیل و زبری نهایی کنترل شود. در مقابل، اکسیدهای حرارتی جوش ممکن است به اسیدشویی صنعتی یا پاکسازی الکتروشیمیایی نیاز داشته باشند تا لایه آسیب دیده نیز برداشته شود. الکتروپولیش در تجهیزات بهداشتی برای دستیابی به سطحی هموار و قابل شستشو گزینه مناسبی است. باید توجه داشت پسیو کردن، جایگزین حذف پوسته اکسیدی ضخیم نیست. استفاده خودسرانه از اسیدهای قوی، سفیدکننده کلردار یا ساینده آلوده نیز می تواند خوردگی تازه ایجاد کند. در پایان، شستشوی کامل، خشک کردن، بازرسی سطح و ثبت نتیجه باید انجام شود تا رفع تیرگی فقط به بهبود ظاهری محدود نماند.
شستشو با شوینده های مخصوص استیل
شستشو با شوینده های مخصوص استیل برای پاک کردن چربی، دوده، اثر انگشت و رسوبات قابل حل مناسب است. ابتدا نوع آلودگی و سازگاری شوینده با گرید لوله مشخص می شود؛ سپس محلول شوینده ملایم در آب ولرم، طبق دستور سازنده، روی بخش کوچکی آزمایش می شود. استفاده از پارچه بدون پرز، اسفنج نرم یا برس نایلونی اختصاصی، احتمال خراش را کاهش می دهد. برای لکه های روغنی مقاوم می توان از چربی زدای سازگار با استیل استفاده کرد، اما اختلاط شوینده ها یا استفاده از سفیدکننده کلردار و اسید کلریدریک خطرناک است.
پس از پاکسازی، سطح باید با آب تمیز آبکشی و با دستمال نرم خشک شود تا مواد شوینده و املاح باقی نمانند. در خطوط غذایی و دارویی، شوینده و روش شستشو باید با الزامات بهداشتی و دستورالعمل تجهیزات سازگار باشند. اگر سیاهی همراه با زبری، حفره یا پوسته اکسیدی جوش باشد، شستشوی معمول کافی نیست و باید روش تخصصی انتخاب شود. ثبت نوع شوینده و نتیجه آزمایش نیز تشخیص علت تغییر رنگ سطح لوله استیل را آسان می کند.
استفاده از پولیش سطحی
پولیش سطحی زمانی برای رفع تیرگی لوله استیل مناسب است که لکه در لایه های بسیار نازک سطحی قرار داشته باشد یا خط و خش کم عمق همراه آن دیده شود. پیش از شروع، لوله را از چربی و ذرات آزاد پاک می کنند و سپس با پد یا سنباده مخصوص استیل، پرداخت را از درجه زبری متناسب با سطح موجود آغاز می کنند. در سطوح خش دار، حرکت نهایی باید با جهت خطوط پرداخت اولیه هماهنگ باشد تا ناحیه ترمیم شده متفاوت دیده نشود. استفاده از ابزار آلوده به آهن یا فشار بیش از حد، احتمال ایجاد خراش تازه، افزایش دما و تغییر رنگ مجدد را بالا می برد.
پولیش می تواند آثار ظاهری محدود را کاهش دهد، اما برای سیاهی ضخیم ناشی از جوشکاری یا خوردگی حفره ای، راهکار کامل محسوب نمی شود. پس از پرداخت، سطح باید تمیز و آبکشی شود و در کاربردهای حساس، نیاز به پاکسازی شیمیایی و بازیابی شرایط پسیو نیز ارزیابی شود. هدف، حذف نقص بدون کاهش غیرضروری ضخامت دیواره یا برهم زدن زبری مورد نیاز خط است.
اسیدشویی تخصصی لوله استیل
اسیدشویی تخصصی لوله استیل برای حذف اکسیدهای مقاوم ناشی از جوشکاری و عملیات حرارتی کاربرد دارد، به ویژه زمانی که تیرگی به فلز چسبیده و شستشوی معمول نتیجه نداده است. در این فرآیند، مواد شیمیایی پوسته اکسیدی و لایه نازک کم کروم زیر آن را برمی دارند تا مقاومت خوردگی ناحیه آسیب دیده بازیابی شود. بسته به ابعاد قطعه و دسترسی، متخصصان از وان صنعتی یا ژل و خمیر اسیدشویی استفاده می کنند. انتخاب روش باید با گرید استیل، کیفیت پرداخت و شرایط بهره برداری سازگار باشد.
اسیدشویی با پسیو کردن تفاوت دارد: اولی لایه آسیب دیده را حذف می کند، اما دومی به زدودن آلودگی و تشکیل لایه محافظ کمک می کند و برای برداشتن اکسید ضخیم کافی نیست. ترکیبات رایج اسیدشویی ممکن است حاوی اسید هیدروفلوئوریک باشند که خطر سوختگی شدید و مسمومیت دارد؛ بنابراین اجرا باید فقط توسط افراد آموزش دیده و با تجهیزات حفاظتی و مدیریت پسماند انجام شود. شستشوی نهایی کامل و بازرسی سطح ضروری است، زیرا باقی ماندن اسید می تواند خوردگی حفره ای ایجاد کند.
استفاده از روش الکتروپولیش
الکتروپولیش روشی الکتروشیمیایی برای اصلاح سطح لوله استیل است که در آن قطعه در الکترولیت به عنوان آند قرار می گیرد و با عبور جریان، لایه نازکی از فلز حل می شود. برداشت ماده از برجستگی های میکروسکوپی بیشتر است؛ در نتیجه زبری کاهش می یابد و سطحی یکنواخت تر و آسان تر برای شستشو ایجاد می شود. این روش می تواند آثار اکسیدی، آلودگی آهنی و برخی تیرگی های سطحی را برطرف کند. در اجرای صحیح، پسیو شدن سطح نیز همزمان رخ می دهد و در تجهیزات دارویی و غذایی، کاهش محل تجمع رسوبات مزیت مهمی است.
اجرای الکتروپولیش برای داخل لوله به طراحی الکترود، گردش الکترولیت و کنترل یکنواختی جریان نیاز دارد. این فرآیند جایگزین ترمیم حفره های عمیق، ترک یا جوش معیوب نیست و ممکن است برخی نواقص را آشکارتر کند. همچنین با برداشت بخشی از فلز، باید ضخامت مجاز و زبری نهایی کنترل شوند. پس از عملیات، آبکشی کامل و ارزیابی کیفیت سطح ضروری است. انجام کار با محلول های خورنده و تجهیزات الکتریکی باید به مجموعه متخصص سپرده شود.
روش های جلوگیری از سیاه شدن سطح لوله استیل
برای جلوگیری از سیاه شدن سطح لوله استیل، پیشگیری باید از انتخاب محصول آغاز شود و تا ساخت و بهره برداری ادامه پیدا کند. نخست شرایط کار شامل ترکیب سیال، دما، رطوبت، غلظت کلرید و امکان تجمع رسوب مشخص می شود. سپس گرید، کیفیت پرداخت و روش اتصال بر اساس این داده ها انتخاب می شوند. علت سیاه شدن سطح لوله استیل همیشه به یک اشتباه محدود نیست؛ گرید مناسب نیز ممکن است پس از جوشکاری با حفاظت ناقص یا تماس با براده آهن لکه دار شود. پیش از اجرا، معیار پذیرش سطح، وضعیت مجاز رنگ حرارتی جوش و روش پاکسازی نهایی باید در مشخصات فنی پروژه ثبت شود. این رویکرد تشخیص نقص را هنگام تحویل آسان می کند و اختلاف تحویل را کاهش می دهد.
پس از نصب، کنترل شرایط بهره برداری از اصلاح مکرر لکه ها موثرتر است. نقاط کم جریان، محل اتصال ها، نواحی زیر بست ها و بخش های نزدیک منابع حرارتی باید در برنامه بازدید قرار گیرند؛ زیرا رسوب، رطوبت محبوس و افزایش موضعی دما در این نقاط زودتر مشکل ایجاد می کنند. برای پاسخ به پرسش چرا سطح لوله استیل سیاه می شود ثبت زمان ظهور لکه، محل آن و تغییرات اخیر فرآیند کمک می کند تا منشأ آلودگی از خوردگی احتمالی تفکیک شود. راهکارهای پیشگیرانه باید شامل کنترل عملیات حرارتی، حفاظت گازی صحیح، جداسازی ابزارهای استیل از فولاد کربنی، شستشوی متناسب با آلودگی و ارزیابی نیاز به پسیو کردن باشند. بازبینی سازگاری گرید با محیط ضروری است؛ زیرا تغییر ترکیب سیال یا ماده شوینده می تواند شرایط خوردگی را دگرگون کند. در نهایت، مستندسازی بازرسی و رسیدگی به اولین نشانه تیرگی، هزینه توقف و تعمیرات بعدی را کاهش می دهد.
کنترل دما در فرآیندهای حرارتی
کنترل دما در فرآیندهای حرارتی روشی موثر برای کاهش تغییر رنگ لوله استیل است. هنگام گرم کردن، خم کاری یا عملیات حرارتی، باید محدوده دما و مدت نگهداری مطابق گرید آلیاژ و دستورالعمل فرآیند تعیین شود. قرار گرفتن طولانی مدت در معرض هوای داغ، رشد اکسیدهای سطحی را افزایش می دهد و ممکن است لکه هایی از قهوه ای تا سیاه ایجاد کند. برای پیشگیری، استفاده از حسگر دما، ثبت منحنی حرارت و توزیع یکنواخت گرما مهم است. گرم کردن موضعی با شعله بدون کنترل می تواند نوارهای تیره و اختلاف کیفیت سطح به وجود آورد.
در کوره های صنعتی، انتخاب اتمسفر کنترل شده یا خلأ، در صورت سازگاری با فرآیند، تماس سطح با اکسیژن را محدود می کند. همچنین باید از نگهداری غیرضروری قطعه در دمای بالا پرهیز کرد و روش سرد کردن را طبق مشخصات فنی انتخاب کرد؛ زیرا سرد کردن سریع یا آهسته برای همه گریدها مناسب نیست. اگر علت سیاه شدن سطح لوله استیل به چرخه حرارتی مرتبط باشد، اصلاح همان چرخه از پاکسازی مکرر نتیجه پایدارتری خواهد داشت.
استفاده از گاز محافظ در جوشکاری
استفاده از گاز محافظ در جوشکاری لوله استیل، تماس فلز داغ با اکسیژن هوا را محدود می کند. در روش TIG معمولا آرگون خالص از حوضچه جوش حفاظت می کند، اما محافظت سطح بیرونی کافی نیست؛ ریشه جوش لوله نیز به گاز پشتیبان نیاز دارد. برای این کار، پیش از شروع جوشکاری، هوای فضای نزدیک اتصال با جریان گاز جایگزین و اکسیژن با دستگاه سنجش کنترل می شود. نوع گاز و حد مجاز اکسیژن باید مطابق گرید استیل و دستورالعمل جوشکاری انتخاب شود.
دبی گاز باید پوشش پایداری ایجاد کند؛ جریان بیش از حد ممکن است هوا را وارد ناحیه جوش کند. گاز پشتیبان تا خنک شدن ریشه جوش حفظ می شود تا اکسید تیره تشکیل نشود. پس از جوشکاری، رنگ و زبری سطح داخلی بررسی می شود؛ زیرا سیاهی دانه دانه ریشه می تواند مقاومت خوردگی را کاهش دهد. در خطوط حساس، نتیجه با معیار پذیرش پروژه سنجیده و اکسید نامطلوب با روش تایید شده برداشته می شود. به این ترتیب، یکی از دلایل سیاه شدن لوله استیل هنگام ساخت مهار می شود.
جلوگیری از تماس با مواد خورنده
جلوگیری از تماس با مواد خورنده از انتخاب شوینده و طراحی مسیر لوله آغاز می شود. مواد مصرفی، برگه اطلاعات ایمنی و سازگاری آنها با گرید استیل باید بررسی شوند. پاک کننده های حاوی اسید کلریدریک و محلول های غلیظ هیپوکلریت می توانند لکه و خوردگی حفره ای ایجاد کنند. برای جلوگیری از پاشش، استفاده از محافظ و اتصالات آب بند اهمیت دارد. در سامانه های شستشوی درجا نیز غلظت محلول، دما و زمان تماس باید مطابق دستورالعمل تایید شده کنترل شوند.
پس از تماس با ماده ناسازگار، آبکشی کامل و تخلیه نقاط کم ارتفاع ضروری است؛ زیرا باقی ماندن محلول زیر بست ها و درزها خطر خوردگی شیاری را افزایش می دهد. پایش نشتی، بررسی آب بندها و ثبت تغییر مواد مصرفی، تشخیص علت سیاه شدن سطح لوله استیل را آسان تر می کند. همچنین نباید شوینده های اسیدی و سفیدکننده ها را مخلوط کرد؛ زیرا ممکن است گاز سمی آزاد شود. در صورت مشاهده لکه پایدار، ابتدا نوع ماده مهاجم مشخص و سپس روش اصلاح انتخاب می شود.
تمیزکاری دوره ای سطح لوله
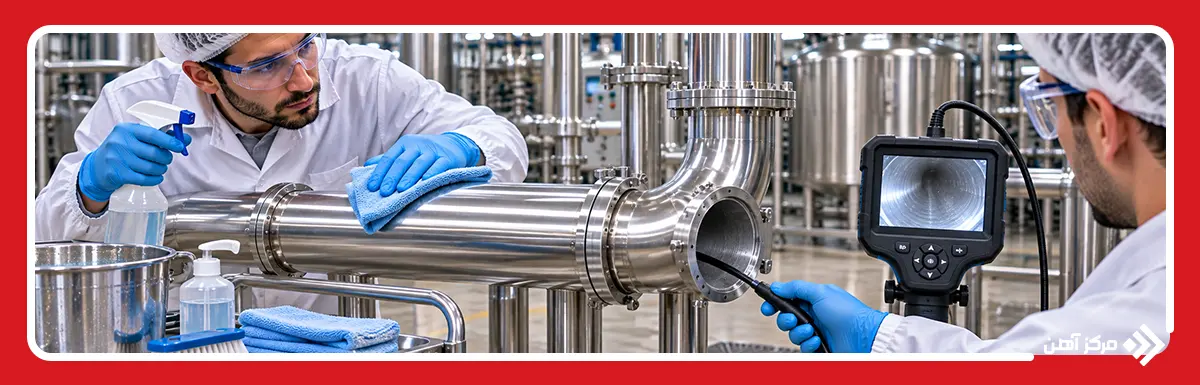
تمیزکاری دوره ای سطح لوله باید بر اساس نوع سیال، آلودگی محیط و سابقه تشکیل رسوب برنامه ریزی شود، نه با یک فاصله ثابت برای همه خطوط. در محیط های پرگرد و غبار یا مجاور نمک، پاکسازی باید بیشتر انجام شود. برای سطح داخلی نیز نقاط کم جریان، زانویی ها و محل تخلیه اهمیت دارند؛ زیرا تجمع مواد در این نواحی ممکن است پیش از دیده شدن لکه خارجی آغاز شود. ثبت عکس از وضعیت سطح، نوع رسوب و فاصله بین دو نوبت نظافت به تنظیم برنامه نگهداری کمک می کند.
در هر نوبت، ابتدا رسوبات سست حذف می شوند و سپس متناسب با ماهیت آلودگی، شوینده تایید شده به کار می رود. آبکشی کامل، تخلیه آب باقی مانده و خشک کردن نقاط در دسترس مانع ایجاد لکه های تازه می شود. در خطوط غذایی و دارویی باید شستشو و کنترل اثربخشی آن با الزامات بهداشتی هماهنگ باشد. اگر تیرگی زودتر از دوره قبلی بازگشت، به جای افزایش دفعات شستشو، علت تیره شدن سطح لوله استیل و تغییرات فرآیند بررسی می شود.
استفاده از ابزار مخصوص استیل
استفاده از ابزار مخصوص استیل در برشکاری، سنگ زنی و مونتاژ، انتقال آلودگی آهنی به لوله را کاهش می دهد. دیسک برش، صفحه ساب، برس سیمی و پد پرداخت باید مخصوص استیل باشند و سابقه استفاده روی فولاد کربنی نداشته باشند. برس سیمی نیز باید از استیل سازگار ساخته شده باشد. در کارگاه های مشترک، برچسب گذاری ابزارها و اختصاص قفسه جداگانه از جابه جایی اشتباه جلوگیری می کند. برای گیره، فک دستگاه و میز کار باید پوشش تمیز در محل تماس با لوله در نظر گرفت.
پیش از شروع عملیات، سالم بودن صفحه ساب، تمیزی میز و نبود براده آهن روی تجهیزات کنترل می شود. سنگ زنی فولاد کربنی در مجاورت لوله های استیل باید متوقف یا با جداسازی فیزیکی و جمع آوری گرد فلزی مهار شود. پس از عملیات، سطح با روش مناسب بازرسی می شود. در پروژه های حساس، آزمون آلودگی آهن آزاد به تشخیص دلیل سیاه شدن سطح لوله استیل پس از ساخت کمک می کند. این کنترل ها از ایجاد لکه های ثانویه پس از نصب جلوگیری می کنند.
انتخاب گرید متناسب با محیط
انتخاب گرید متناسب با محیط زمانی موثر است که مشخصات سیال و شرایط بهره برداری ثبت شوند. برای آب معمولی و محیط های کم خورنده، استیل 304 پاسخگو است؛ اما با افزایش کلرید، دما یا ماندگاری رطوبت در درزها، گرید 316 به دلیل وجود مولیبدن معمولا مقاومت بیشتری در برابر خوردگی حفره ای دارد. برای محیط های شدیدتر، مانند خطوط آب شور یا فرآیندهای شیمیایی، ممکن است استیل دوبلکس 2205 یا آلیاژهای مقاوم تر لازم باشند. هیچ گریدی بدون بررسی شرایط کار، انتخاب قطعی محسوب نمی شود.
پیش از سفارش، غلظت مواد خورنده، محدوده دما، توقف های خط، روش شستشو و شکل اتصال ها را با مشخصات فنی گرید مقایسه کنید. برای خطوط جوشی، نسخه کم کربن مناسب مانند 316L را نیز ارزیابی کنید. گواهی آنالیز مواد و تطابق استاندارد محصول باید بررسی شود. اگر تیرگی در نواحی زیر بست یا محل تجمع سیال رخ می دهد، اصلاح طراحی و زهکشی به اندازه انتخاب آلیاژ اهمیت دارد؛ زیرا علت سیاه شدن سطح لوله استیل ممکن است همزمان به گرید و شرایط نصب مرتبط باشد.
پسیو کردن سطح لوله استیل
پسیو کردن سطح لوله استیل برای حذف آلودگی آهنی و تقویت لایه محافظ اکسید کروم انجام می شود. لایه محافظ در تماس سطح تمیز با اکسیژن تشکیل می شود و مقاومت خوردگی را افزایش می دهد. پس از ساخت، ماشین کاری یا پرداخت، ممکن است ذرات آهن آزاد روی لوله باقی بمانند. در این شرایط، محلول های اسید سیتریک یا نیتریک متناسب با گرید استفاده می شوند. این عملیات برای تجهیزات بهداشتی و اتصالات تازه ساخته شده اهمیت دارد.
پیش از پسیو کردن باید چربی، رسوب و اکسید ضخیم جوش حذف شوند؛ زیرا این روش جایگزین اسیدشویی یا ترمیم خوردگی نیست. پس از فرآیند، آبکشی کامل، حذف بقایای مواد شیمیایی و در صورت نیاز آزمون آلودگی آهن آزاد ضروری است. استاندارد ASTM A967/A967M معیارهایی برای انتخاب روش و ارزیابی نتیجه ارائه می کند. اگر علت سیاه شدن سطح لوله استیل تماس مکرر با ماده خورنده باشد، پسیو کردن بدون اصلاح شرایط بهره برداری از بازگشت تیرگی جلوگیری نمی کند. همچنین باید از تماس سطح تازه پسیو شده با ابزار آلوده جلوگیری شود.
آیا سیاه شدن سطح لوله استیل نشانه خوردگی است؟
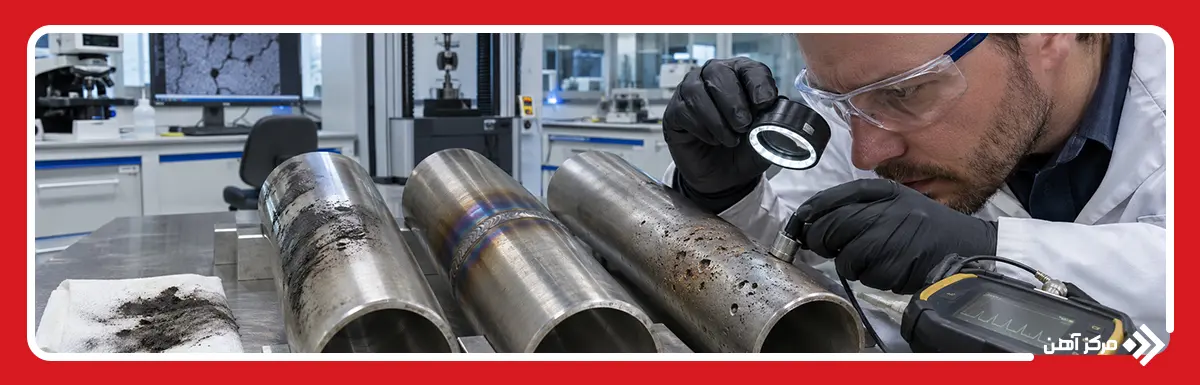
سیاه شدن سطح لوله استیل همیشه به معنای خوردگی فلز پایه نیست. اگر تیرگی از دوده، چربی یا رسوبات قابل شستشو ایجاد شده باشد، ممکن است پس از پاکسازی، سطحی صاف و سالم دیده شود. لکه های ناشی از ذرات آهن خارجی نیز گاهی محصول زنگ زدن همان ذرات هستند، نه تخریب خود لوله. در مقابل، وجود حفره های ریز، زبری موضعی، پوسته شدن فلز یا گسترش لکه در شرایط مرطوب، احتمال خوردگی را افزایش می دهد. به ویژه در محل تجمع رسوب، زیر بست ها و اطراف اتصالات، ممکن است خوردگی حفره ای یا شیاری زیر پوشش تیره پنهان بماند. بنابراین علت سیاه شدن سطح لوله استیل باید با مشاهده وضعیت سطح پس از حذف آلودگی و بررسی شرایط محیط مشخص شود.
برای تشخیص دقیق، ابتدا محل لکه، زمان پیدایش و سابقه تماس با گرما، کلرید یا ابزار فولادی ثبت می شود. سپس پاکسازی محدود و سازگار انجام می گیرد و سطح زیر لکه با نور مناسب و در صورت نیاز ذره بین بررسی می شود. اگر حفره یا کاهش ضخامت مشکوک دیده شود، بازرس می تواند از اندازه گیری ضخامت، آزمون های متناسب با نوع خوردگی و بررسی تخصصی جوش استفاده کند. تیرگی آبی یا سیاه اطراف جوش، حتی بدون حفره آشکار، نباید صرفا یک نقص ظاهری تلقی شود؛ زیرا اکسید حرارتی ممکن است مقاومت موضعی در برابر خوردگی را کاهش دهد. تکرار لکه پس از پاکسازی، نشت سیال و ایجاد حفره های جدید نیز نشانه نیاز به بررسی فوری هستند. در نهایت، تصمیم درباره شستشو، اصلاح سطح یا تعویض قطعه باید بر اساس شدت آسیب و الزامات ایمنی خط اتخاذ شود.
علت سیاه شدن سطح لوله استیل را باید با توجه به محل لکه، شرایط کار و وضعیت فلز بررسی کرد. تیرگی اطراف جوش اغلب به اکسیداسیون حرارتی مربوط است، در حالی که لکه های پراکنده ممکن است از ذرات آهن، آلودگی یا رسوبات ناشی شوند. پرسش چرا سطح لوله استیل سیاه می شود با مشاهده رنگ پاسخ داده نمی شود؛ وجود حفره، زبری و کاهش ضخامت نیز باید ارزیابی شود. شستشوی سازگار برای آلودگی های سبک مناسب است، اما اکسیدهای مقاوم ممکن است به پاکسازی تخصصی نیاز داشته باشند. پیشگیری با انتخاب گرید مناسب، حفاظت گازی، جداسازی ابزارها و نگهداری دوره ای امکان پذیر است. در مرکزآهن توصیه می کنیم پیش از پولیش یا استفاده از مواد شیمیایی، علت تیرگی مشخص شود تا ضمن حفظ کیفیت سطح، از هزینه و آسیب به لوله جلوگیری شود.
سوالات متداول
حرارت باعث ضخیم شدن لایه اکسیدی سطح می شود و با افزایش دما و زمان تماس، رنگ لوله ممکن است از قهوه ای و آبی به سیاه تغییر کند.
حفاظت گازی ناکافی، نفوذ اکسیژن به ریشه جوش و حرارت ورودی نامناسب از دلایل سیاه شدن لوله استیل پس از جوشکاری هستند.
بله، علت تغییر رنگ سطح لوله استیل می تواند تماس با اسیدها، ترکیبات کلریدی یا شوینده های ناسازگار باشد که گاهی به خوردگی موضعی منجر می شوند.
ذرات آهن منتقل شده از ابزارهای فولاد کربنی در حضور رطوبت زنگ می زنند و لکه های تیره یا قهوه ای روی سطح استیل ایجاد می کنند.
همیشه خیر؛ علت سیاه شدن سطح لوله استیل ممکن است آلودگی باشد، اما وجود حفره، زبری و کاهش ضخامت احتمال خوردگی واقعی را افزایش می دهد.
پولیش برای تیرگی های سطحی و خراش های کم عمق موثر است، اما اکسیدهای ضخیم جوش و خوردگی عمیق ممکن است به اصلاح تخصصی نیاز داشته باشند.
با انتخاب گرید مناسب، کنترل حرارت، جوشکاری اصولی، استفاده از ابزار اختصاصی و تمیزکاری منظم می توان احتمال تکرار علت تیره شدن سطح لوله استیل را کاهش داد.


