
رسوب لوله استیل در صنایع غذایی؛ از علت تا روش های رسوب زدایی

دسترسی سریع به محتوای این مطلب
علت رسوب گرفتن لوله استیل در صنایع غذایی فقط به کیفیت فلز مربوط نیست؛ حتی لوله ای از استیل زنگ نزن 304 یا 316 در تماس با شیر، نوشیدنی، سس و آب فرایندی می تواند لایه ای از مواد معدنی یا بقایای محصول را روی دیواره داخلی خود نگه دارد. این لایه با زنگ زدگی فولاد تفاوت دارد و ممکن است بدون تغییر در ظاهر بیرونی خط تشکیل شود. رسوب انباشته شده شستشوی سطح را دشوار می کند، عبور سیال را محدود می سازد و در صورت باقی ماندن آلودگی، خطر افت کیفیت بهداشتی محصول را افزایش می دهد. بنابراین، در خرید تجهیزات صنایع غذایی نباید تنها به گرید استیل یا قیمت روز آهن توجه کرد؛ کیفیت سطح داخلی، طراحی بهداشتی مسیر و قابلیت شستشوی کامل نیز بخشی از ارزش واقعی خط تولید هستند.
رسوب گرفتن لوله استیل در صنایع غذایی زمانی نگران کننده می شود که نشانه هایی مانند افزایش اختلاف فشار، کاهش دبی یا نتایج نامطلوب آزمون های بهداشتی دیده شوند. این نشانه ها به تنهایی رسوب را اثبات نمی کنند و به بررسی شرایط فرایند و سوابق شستشو نیاز دارند. هزینه رفع مشکل هم فقط به قیمت لوله فولادی یا تعویض یک قطعه محدود نیست؛ توقف تولید، مصرف آب و مواد شوینده، زمان شستشو و احتمال دورریز محصول نیز اهمیت دارند. در این مقاله از مرکزآهن، شش عامل اصلی تشکیل رسوب را بررسی می کنیم، پیامدهای آن را از نظر بهره برداری و ایمنی غذا توضیح می دهیم و روش های رسوب زدایی، کنترل عملکرد سیستم CIP و اقدامات پیشگیرانه را معرفی می کنیم تا بتوانید بر اساس نوع آلودگی و شرایط خط، تصمیم فنی مناسبی بگیرید.
چرا لوله استیل در صنایع غذایی رسوب می گیرد؟
علت رسوب گرفتن لوله استیل در صنایع غذایی زمانی این است که ترکیبات موجود در سیال به سطح داخلی لوله بچسبند و به تدریج لایه ای پایدار تشکیل دهند. فولاد زنگ نزن در برابر خوردگی مقاوم است، اما این ویژگی مانع چسبیدن املاح، پروتئین ها یا چربی ها به سطح نمی شود. در خطوط انتقال شیر، بخشی از ترکیبات محصول ممکن است حتی در مسیرهای بدون گرمایش، به صورت لایه نازک روی دیواره باقی بماند؛ در مسیرهای گرم، تغییر ساختار پروتئین ها و رسوب برخی نمک های معدنی این فرایند را تشدید می کند. به همین دلیل، انتخاب لوله استیل صنایع غذایی باید علاوه بر گرید آلیاژ، بر قابلیت شستشوی سطح در تماس با محصول و تناسب آن با فرایند تولید استوار باشد.
تشکیل رسوب معمولا از باقی ماندن یک لایه اولیه آغاز می شود. اگر این لایه پیش از خشک شدن یا تثبیت شدن برداشته نشود، می تواند محل تجمع مواد بیشتری باشد و دسترسی محلول شستشو به سطح فلز را محدود کند. رسوب در لوله های صنایع غذایی همیشه ظاهری یکسان ندارد؛ بعضی لایه ها سفید و معدنی هستند و برخی به شکل پوشش چسبنده آلی دیده می شوند. وجود رسوب همچنین با تشکیل بیوفیلم میکروبی تفاوت دارد، هرچند باقی ماندن بقایای غذایی می تواند شرایط رشد میکروارگانیسم ها را فراهم کند. این مسئله به معنای خوردگی قطعی لوله نیست، ولی پاکسازی ناقص و شرایط نامناسب بهره برداری ممکن است بر عمر لوله استیل و اطمینان بهداشتی خط تاثیر بگذارند. بنابراین، تشخیص ماهیت لایه تشکیل شده پیش از انتخاب شوینده اهمیت دارد؛ زیرا روش موثر برای حذف چربی لزوما برای رسوب معدنی مناسب نیست.
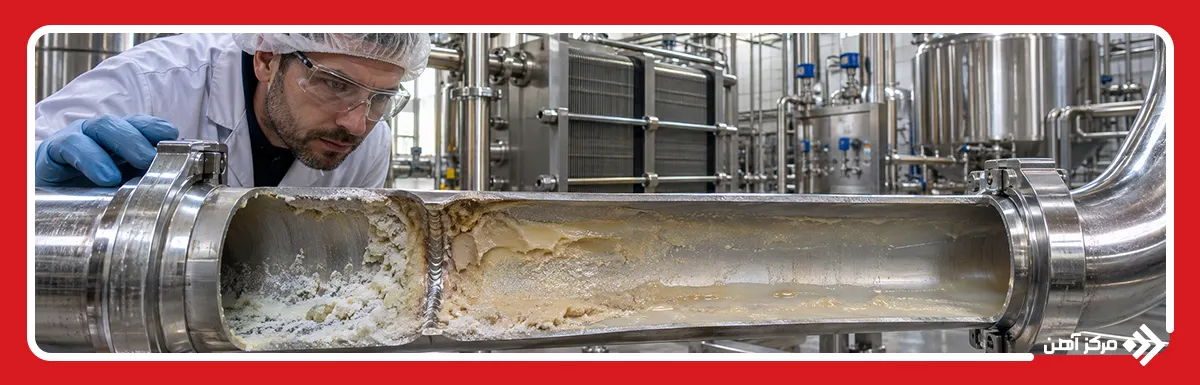
مهم ترین دلایل رسوب گرفتن لوله استیل در صنایع غذایی
مهم ترین علت رسوب گرفتن لوله استیل در صنایع غذایی را می توان در سه گروه بررسی کرد: ترکیب آب و محصول، شرایط فرایند و وضعیت طراحی و شستشوی خط. هنگام خرید، علاوه بر بررسی قیمت لوله استیل، باید به کیفیت سطح داخلی و تناسب مشخصات لوله با شرایط خط تولید توجه کرد. در گروه نخست، املاح آب ورودی و مواد تشکیل دهنده محصول نقش دارند. کربنات کلسیم می تواند از آب سخت رسوب کند؛ در خطوط لبنی نیز پروتئین ها و ترکیبات کلسیم و فسفات، به ویژه روی سطوح گرم، در تشکیل لایه های چسبنده مشارکت می کنند. چربی های همراه محصول هم ممکن است در میان این لایه ها محبوس شوند. بنابراین، یک رسوب ظاهرا یکدست لزوما از یک ماده تشکیل نشده است.
گروه دوم به شرایط بهره برداری مربوط می شود. افزایش دمای موضعی، مدت تماس محصول با سطح و الگوی جریان می توانند سرعت تشکیل رسوب را تغییر دهند. برای مثال، در مجاورت جداره گرم مبدل حرارتی، ترکیب و رفتار مواد با بخش خنک تر خط یکسان نیست. توقف طولانی سیال یا گردش نامناسب آن نیز می تواند فرصت بیشتری برای ماندگاری بقایای محصول ایجاد کند. از سوی دیگر، زبری غیرمجاز سطح داخلی، برجستگی ریشه جوش و اتصالات دارای فضای راکد، تخلیه کامل و دسترسی محلول شوینده را دشوار می کنند.
گروه سوم به اثربخشی شستشو مربوط است. اگر غلظت شوینده، دما، زمان تماس یا شدت جریان در سیستم CIP با نوع آلودگی متناسب نباشد، بخشی از لایه قبلی باقی می ماند و در چرخه بعدی تولید گسترش پیدا می کند. برای ریشه یابی، بررسی سختی آب، ترکیب محصول، سوابق دما، افت فشار و نتایج آزمون پاکیزگی مفید است. تشخیص ترکیب واقعی رسوب باید پیش از انتخاب برنامه اصلاحی انجام شود تا علت اصلی با نشانه های ظاهری اشتباه گرفته نشود.
سختی آب و تجمع املاح معدنی
آب مصرفی برای تولید، شستشو و آبکشی خطوط غذایی ممکن است حاوی کلسیم و منیزیم باشد. با افزایش دما و تغییر تعادل کربنات در آب، کربنات کلسیم روی جداره لوله رسوب می کند و راهنمای تترا پک تشکیل این رسوب را هنگام گرم کردن آب سخت تایید می کند. لایه معدنی معمولا سفید یا کرم رنگ است، اما تشخیص ترکیب آن از روی ظاهر امکان پذیر نیست. در خطوط لبنی، فسفات کلسیم موجود در محصول می تواند همراه پروتئین ها رسوب کند؛ بنابراین نباید هر لایه معدنی را ناشی از آب سخت دانست.
برای بررسی این عامل، سختی آب ورودی و آب مصرفی در سیستم CIP را اندازه گیری کنید و تغییرات دما را ثبت کنید. افزایش اختلاف فشار یا افت بازده انتقال حرارت می تواند نشانه تجمع رسوب باشد، ولی علت را به تنهایی اثبات نمی کند. برای جلوگیری از رسوب لوله استیل، در صورت نیاز از سختی گیر مناسب استفاده کنید و کیفیت آبکشی نهایی را کنترل کنید. انتخاب روش تصفیه باید بر پایه آزمایش آب و الزامات بهداشتی فرایند انجام شود.
باقی ماندن چربی و پروتئین مواد غذایی
در خطوط تولید شیر، خامه و سس، ترکیبات آلی محصول ممکن است به دیواره لوله استیل بچسبند. پروتئین های شیر، به ویژه پروتئین های آب پنیر، در شرایط فرایندی مشخص تغییر ساختار می دهند و لایه ای چسبنده ایجاد می کنند.
قطرات چربی نیز ممکن است در این لایه گرفتار شوند و حجم رسوب را افزایش دهند. البته چربی همیشه عامل اصلی نیست؛ در خطوط لبنی، پروتئین ها و ترکیبات معدنی نقش بیشتری دارند. نسبت این مواد به ترکیب محصول و شرایط فرآوری بستگی دارد.
در محصولات غلیظ یا پرچرب، مانند خامه و برخی سس ها، بقایای آلی ممکن است به شکل پوششی روی سطح باقی بمانند. این لایه گاهی با املاح معدنی ترکیب می شود و تشخیص ماهیت آن از روی رنگ امکان پذیر نیست. برای ریشه یابی، نمونه رسوب و ویژگی های محصول، از جمله چربی و پروتئین، باید بررسی شوند. شناخت اجزای رسوب اهمیت دارد؛ زیرا شوینده مناسب آلودگی آلی لزوما برای حذف لایه معدنی کارآمد نیست. باقی ماندن این مواد می تواند پاکیزگی سطح تماس با غذا را مختل کند.
دمای بالا و تغییرات حرارتی
افزایش دما یکی از عوامل تشدید رسوب در خطوط حرارتی صنایع غذایی است، به ویژه زمانی که شیر از لوله های گرم عبور می کند. گرما می تواند ساختار پروتئین های آب پنیر را تغییر دهد و چسبیدن آنها به سطح فلزی را آسان تر کند. همزمان، تغییر تعادل کلسیم و فسفات در شیر ممکن است تشکیل رسوبات معدنی را افزایش دهد. شدت این پدیده به دمای دیواره لوله، مدت تماس و ترکیب محصول وابسته است، نه فقط دمای سیال.
در فرایندهایی با گرم شدن و سرد شدن متناوب، شرایط تشکیل و ماندگاری رسوب تغییر می کند. نواحی دارای دمای موضعی بالا ممکن است سریع تر دچار گرفتگی شوند و با افزایش ضخامت رسوب، انتقال حرارت ضعیف تر شود. برای کنترل مشکل، دمای سطح در تماس با محصول، زمان توقف سیال و سوابق شستشو بررسی می شوند. کاهش زمان ماند غیرضروری محصول در بخش های داغ و پیشگیری از گرم شدن موضعی به محدود شدن رسوب کمک می کند. البته هیچ تغییری در دما یا زمان فرآوری نباید الزامات ایمنی مواد غذایی را مختل کند.
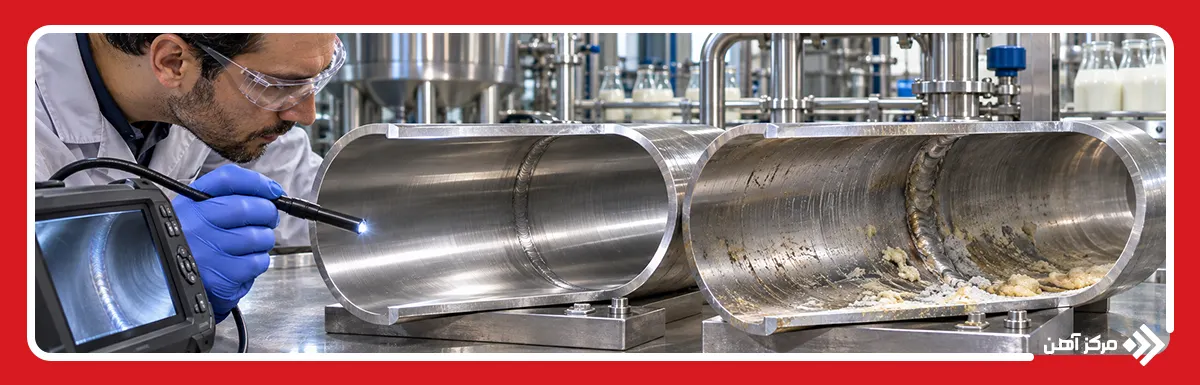
زبری سطح داخلی و کیفیت جوشکاری لوله
زبری سطح داخلی لوله استیل می تواند گیر افتادن بقایای مواد غذایی را افزایش دهد و پاک شدن آنها را در چرخه شستشو دشوارتر کند. خراش های عمیق، حفره ها و شیارهای ناشی از پرداخت نامناسب، نسبت به سطح صاف، مکان مساعدتری برای ماندگاری آلودگی هستند. در طراحی بهداشتی، زبری متوسط سطح با شاخص Ra ارزیابی می شود و مقدار ۰٫۸ میکرومتر یا کمتر برای بسیاری از سطوح تماس با محصول توصیه می شود؛ با این حال، پایین بودن این عدد به تنهایی قابلیت شستشو را تضمین نمی کند.
کیفیت جوشکاری نیز اهمیت دارد. نفوذ ناقص جوش، ناهماهنگی لبه لوله ها، برجستگی ریشه جوش یا ایجاد شکاف در اتصال می تواند جریان محلول شستشو را مختل کند و محلی برای تجمع رسوب بسازد. اکسیداسیون شدید پشت جوش نیز باید از نظر کیفیت سطح و مقاومت به خوردگی بررسی شود. برای کنترل این مشکلات، بازرسی درون بینی جوش، بررسی صافی سطح و اجرای اتصال بهداشتی با حفاظت گازی مناسب ضروری است. هدف، ایجاد مسیری یکنواخت، قابل تخلیه و قابل شستشو است.
کاهش سرعت جریان و وجود نقاط مرده در لوله کشی
کاهش سرعت جریان در لوله کشی صنایع غذایی، نیروی برشی وارد بر دیواره را کم می کند و فرصت بیشتری برای ماندن بقایای محصول فراهم می سازد. این وضعیت به ویژه در مسیرهای فرعی کم استفاده، پشت شیرها و انشعاب های بلند دیده می شود. نقاط مرده بخش هایی هستند که سیال یا محلول شستشو به اندازه مسیر اصلی در آنها گردش ندارد. در چنین فضاهایی حتی اگر لوله استیل سطح صافی داشته باشد، تخلیه کامل محصول دشوار می شود و احتمال انباشت رسوب افزایش می یابد.
برای تشخیص این مشکل، نقشه لوله کشی، جهت جریان و محل نصب شیرها و حسگرها باید بررسی شود. انشعاب های بدون استفاده بهتر است حذف شوند و اتصالات ضروری تا حد امکان کوتاه، قابل تخلیه و در معرض جریان موثر شستشو قرار گیرند. افزایش سرعت پمپ به تنهایی راه حل مطمئنی نیست؛ زیرا ممکن است جریان اصلی مناسب باشد اما مایع به انتهای انشعاب راکد نرسد. طراحی درست باید با آزمون عملکرد واقعی CIP تایید شود تا تمام سطوح تماس با محصول پاک شوند.
شستشوی نامناسب و نقص در سیستم CIP
شستشوی در محل یا CIP زمانی موثر است که محلول شوینده با غلظت، دما، زمان تماس و شدت جریان مناسب در مسیرها گردش کند. اگر پمپ دبی کافی نداشته باشد، حسگر دما خطا کند یا محلول رقیق شود، بخشی از آلودگی پس از پایان چرخه باقی می ماند. کوتاه کردن مرحله پیش آبکشی نیز ممکن است باعث شود بقایای محصول مصرف ماده شوینده را افزایش دهند و عملکرد مراحل بعدی کاهش یابد. در نتیجه، اجرای خودکار برنامه به تنهایی نشانه پاکیزگی لوله نیست.
نقص در فرمان شیرهای مسیر، کالیبره نبودن سنسور هدایت الکتریکی یا ثبت نشدن زمان واقعی گردش محلول باید در گزارش های CIP بررسی شوند. برای عیب یابی، دما و دبی رفت و برگشت، غلظت واقعی شوینده و ترتیب باز و بسته شدن شیرها را با برنامه تایید شده مقایسه کنید. پس از رفع اشکال، پاکیزگی باید با روش متناسب، مانند آزمون بقایای پروتئین یا نمونه برداری میکروبی، راستی آزمایی شود. در صورت نامطلوب بودن نتیجه، خط نباید بدون اقدام اصلاحی وارد تولید شود.
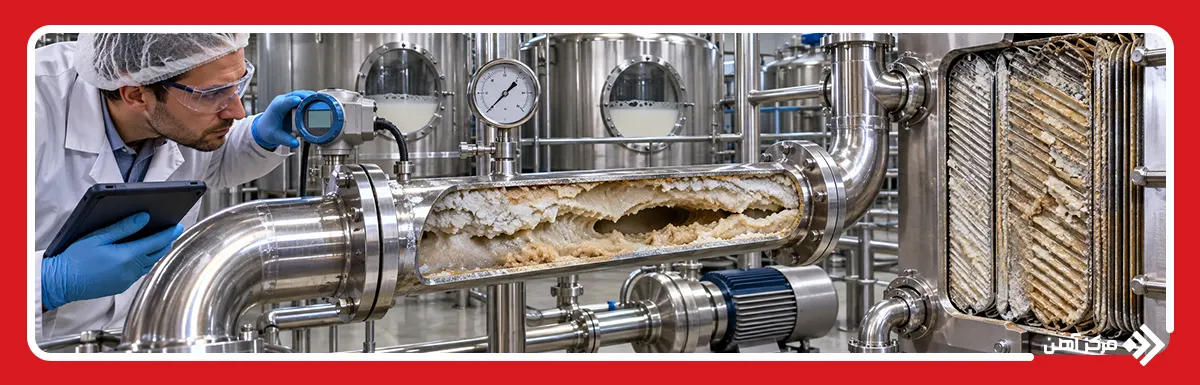
رسوب گرفتن لوله استیل در صنایع غذایی چه مشکلاتی ایجاد می کند؟
رسوب گرفتن لوله استیل در صنایع غذایی ابتدا بر عملکرد هیدرولیکی خط تاثیر می گذارد. تجمع لایه های معدنی و آلی، سطح مقطع موثر عبور محصول را کوچک تر و مقاومت جریان را بیشتر می کند. در نتیجه، ممکن است اختلاف فشار دو سر مسیر افزایش یابد، دبی خروجی کاهش پیدا کند یا پمپ برای تامین جریان مورد نیاز انرژی بیشتری مصرف کند. این تغییرات در خطوط انتقال محصولات غلیظ حساس تر هستند و می توانند زمان پر کردن مخازن یا ظرفیت تولید را تحت تاثیر قرار دهند. در بخش های حرارتی نیز رسوب مانند یک مانع در برابر انتقال گرما عمل می کند. افت راندمان مبدل حرارتی، افزایش مصرف انرژی و ناپایداری دمای محصول از پیامدهای احتمالی آن است. اگر فرایند حرارتی نتواند شرایط اعتبارسنجی شده را حفظ کند، ایمنی و کیفیت محصول باید پیش از ادامه تولید ارزیابی شود.
پیامد مهم دیگر، دشوار شدن کنترل بهداشت سطوح تماس با غذا است. لایه های باقی مانده می توانند دسترسی محلول شوینده به دیواره لوله را محدود کنند و در صورت فراهم بودن شرایط مناسب، بستری برای استقرار میکروارگانیسم ها و تشکیل بیوفیلم باشند. البته مشاهده رسوب به معنای وجود قطعی آلودگی میکروبی نیست و نتیجه آزمون های بهداشتی باید ملاک تصمیم باشد. جدا شدن ذرات رسوب نیز ممکن است ظاهر، بافت یا یکنواختی محصول را مختل کند. از نظر اقتصادی، رسوب در لوله های صنایع غذایی می تواند دفعات توقف تولید، مصرف آب و مواد شیمیایی در شستشو و احتمال دورریز محصول را افزایش دهد. در مواردی که رسوب زیر خود محیط خورنده ایجاد کند، آسیب موضعی سطح استیل نیز محتمل است. بنابراین، آثار رسوب باید همزمان از نظر افت عملکرد، کیفیت محصول و انطباق بهداشتی بررسی شوند.
روش های رسوب زدایی لوله استیل در صنایع غذایی
رسوب زدایی لوله استیل در صنایع غذایی باید با شناسایی نوع آلودگی آغاز شود؛ زیرا رسوبات پروتئینی و چربی با رسوبات کربناتی یا فسفاتی رفتار شیمیایی یکسانی ندارند. پیش از انتخاب برنامه، اطلاعات مربوط به محصول عبوری، دمای فرایند، کیفیت آب و محل تجمع رسوب بررسی می شود. کاهش دبی، افزایش اختلاف فشار و کاهش بازده تجهیزات حرارتی سرنخ هستند، اما ماهیت لایه را مشخص نمی کنند. در خطوطی که امکان گردش یکنواخت محلول وجود دارد، شستشوی در محل یا CIP راهکار اصلی است. این سامانه بدون باز کردن مسیر، محلول را از سطوح در تماس با محصول عبور می دهد؛ با این حال، نقاط مرده یا اتصال های نامناسب ممکن است به اصلاح طراحی یا تمیزکاری جداگانه نیاز داشته باشند.
برنامه رسوب زدایی معمولا با تخلیه محصول و پیش آبکشی شروع می شود و بسته به نوع آلودگی، مرحله قلیایی برای مواد آلی و مرحله اسیدی برای املاح معدنی در آن قرار می گیرد. ترتیب دقیق مراحل باید متناسب با فرایند و بر اساس روش اعتبارسنجی شده تعیین شود؛ بین مواد ناسازگار نیز آبکشی کامل ضرورت دارد. اثربخشی شستشو به چهار عامل وابسته است: غلظت محلول، دمای مناسب، مدت تماس و نیروی مکانیکی ناشی از جریان. افزایش بی ضابطه غلظت یا دما می تواند به قطعات، آب بندها یا سطح استیل آسیب بزند. پس از پایان شستشو، حذف باقیمانده شوینده، تخلیه خط و تایید پاکیزگی با آزمون مناسب انجام می شود. ضدعفونی، در صورت الزام فرایند، مرحله ای مستقل از حذف رسوب است و جایگزین آن نمی شود.
شستشو با سیستم CIP
شستشو با سیستم CIP روشی برای پاکسازی سطح داخلی لوله های استیل بدون باز کردن تجهیزات است. ابتدا محصول از مسیر تخلیه می شود و پیش آبکشی، مواد سست و محلول در آب را خارج می کند. سپس محلول شوینده طبق برنامه تایید شده در مدار بسته گردش می کند تا واکنش شیمیایی و نیروی برشی جریان به جدا شدن رسوب کمک کنند. در خطوط معمول، سرعت حدود ۱٫۵ متر بر ثانیه مبنای طراحی جریان آشفته است، اما مقدار مناسب باید با قطر لوله، آرایش مسیر و آزمون اثربخشی تعیین شود.
اپراتور باید مطمئن شود همه شاخه های در تماس با محصول در چرخه قرار دارند و شیرها مسیر گردش را به درستی باز می کنند. دما، غلظت محلول، زمان تماس و دبی باید ثبت و با حدود تایید شده مقایسه شوند. افت جریان در یک شاخه یا نرسیدن محلول به نقطه راکد می تواند باعث باقی ماندن آلودگی شود. پس از چرخه، بررسی روند فشار و نتایج آزمون پاکیزگی نشان می دهد آیا برنامه به هدف رسیده است.
استفاده از شوینده های قلیایی برای رسوبات آلی
شوینده های قلیایی برای حذف بقایای چربی، پروتئین و ترکیبات آلی چسبیده به سطح داخلی لوله استیل کاربرد دارند. هیدروکسید سدیم با افزایش قلیاییت، به تجزیه و جدا شدن رسوبات پروتئینی کمک می کند. در شوینده های صنعتی، مواد فعال سطحی نیز برای خیس کردن لایه چربی، جدا کردن آن از دیواره و معلق نگه داشتن آلودگی به کار می روند. انتخاب شوینده قلیایی فرموله شده برای خطوط لبنی می تواند از مصرف بی هدف سود سوزآور موثرتر باشد.
غلظت محلول، دما و مدت تماس باید بر اساس نوع محصول، میزان آلودگی و دستورالعمل تایید شده تعیین شوند. قلیاییت بیش از حد لزوما پاک کنندگی را افزایش نمی دهد و حتی ممکن است بعضی رسوبات پروتئینی را سخت تر کند. پیش از مصرف، سازگاری شوینده با واشرها و آب بندهای خط بررسی می شود. محلول قلیایی نباید بدون آبکشی کافی با شوینده اسیدی وارد تماس شود. پس از شستشو نیز باقی ماندن چربی یا پروتئین باید با آزمون مناسب ارزیابی شود؛ زیرا ظاهر تمیز سطح، پاکیزگی آن را تضمین نمی کند.
استفاده از شوینده های اسیدی مناسب برای رسوبات معدنی
رسوبات معدنی مانند کربنات کلسیم و فسفات های کلسیم معمولا با شستشوی قلیایی کاملا جدا نمی شوند. برای حل کردن این ترکیبات، از شوینده های اسیدی مخصوص تجهیزات صنایع غذایی استفاده می شود. فرمولاسیون های حاوی اسید نیتریک یا اسید فسفریک از گزینه های متداول هستند و در بعضی شرایط اسید سیتریک نیز کاربرد دارد. انتخاب ماده به ترکیب رسوب، گرید استیل و سازگاری آن با واشرها و سایر اجزای خط بستگی دارد. اسید کلریدریک برای رسوب زدایی معمول لوله استیل مناسب نیست؛ زیرا یون کلرید خطر خوردگی موضعی را افزایش می دهد.
پیش از اجرای شستشوی اسیدی، بقایای شوینده قلیایی باید با آبکشی مناسب خارج شوند. سپس محلول طبق دستورالعمل تایید شده و با کنترل غلظت، دما و زمان تماس گردش می کند. افزایش خودسرانه غلظت اسید می تواند به آب بندها و قطعات حساس آسیب بزند. پس از پایان کار، محلول تخلیه و مسیر به طور کامل آبکشی می شود تا مواد شیمیایی با محصول غذایی تماس پیدا نکنند. نتیجه رسوب زدایی باید با بازرسی و شاخص های عملکردی خط تایید شود.
آبکشی و کنترل بهداشت پس از شستشو
آبکشی نهایی پس از شستشوی قلیایی یا اسیدی، برای خارج کردن بقایای مواد شیمیایی و آلودگی های جدا شده از لوله ضروری است. آب مصرفی باید از نظر کیفیت میکروبی و شیمیایی با الزامات خط تولید سازگار باشد. جریان آب باید تمام مسیرهای در تماس با محصول، از جمله انشعاب ها و محفظه شیرها را پوشش دهد. باقی ماندن شوینده در نقاط کم جریان ممکن است باعث آلودگی شیمیایی محصول بعدی شود. مدت آبکشی را نباید فقط با یک زمان ثابت تعیین کرد؛ شرایط خروج آب و برنامه تایید شده اهمیت دارند.
برای بررسی حذف شوینده، می توان هدایت الکتریکی یا pH آب خروجی را با آب ورودی مقایسه کرد. این شاخص ها به تنهایی نبود بقایای غذایی یا میکروارگانیسم ها را ثابت نمی کنند. کنترل بهداشت، متناسب با خطر فرایند، ممکن است شامل آزمون ATP، سنجش بقایای پروتئین یا آلرژن و نمونه برداری میکروبی باشد. پس از تایید نتایج، خط باید بهداشتی تخلیه شود و در صورت الزام، مرحله ضدعفونی معتبر اجرا شود. آغاز تولید فقط پس از احراز معیارهای پذیرش مجاز است.
چگونه از رسوب گرفتن لوله استیل در صنایع غذایی جلوگیری کنیم؟
جلوگیری از رسوب لوله استیل از مرحله طراحی خط آغاز می شود، نه زمان مشاهده گرفتگی. برای هر مدار مشخص کنید چه محصولی عبور می کند، سطح داخلی چقدر در معرض گرما است و آب مصرفی چه سختی و ترکیب معدنی دارد. بر اساس آزمایش آب، روش مناسب کنترل املاح را انتخاب کنید؛ زیرا سختی گیری بدون ارزیابی اولیه ممکن است هزینه اضافی ایجاد کند و همه رسوبات خطوط لبنی را نیز برطرف نمی کند. در خطوط حرارتی، پایش دمای جداره و جلوگیری از توقف غیرضروری محصول در نواحی گرم به کاهش تشکیل لایه های چسبنده کمک می کند.
در مرحله اجرا، از اتصالات بهداشتی هم راستا، جوش های یکنواخت و مسیرهای قابل تخلیه استفاده کنید. انشعاب های بلااستفاده، بخش های کم گردش و محل هایی را که پس از توقف پمپ مایع در آنها باقی می ماند، شناسایی و اصلاح کنید. برای هر مدار CIP نیز برنامه ای متناسب با نوع محصول و مقدار آلودگی تنظیم شود. زمان شروع شستشو پس از پایان تولید اهمیت دارد؛ باقی گذاشتن محصول در لوله تا نوبت بعدی می تواند پاکسازی را دشوارتر کند.
برای ارزیابی پیشگیری، شاخص هایی مانند اختلاف فشار، دبی، بازده انتقال حرارت، هدایت الکتریکی آب آبکشی و نتایج آزمون پاکیزگی را در بازه های مشخص ثبت کنید. روند تغییر این شاخص ها از یک عدد منفرد ارزش بیشتری دارد، زیرا می تواند شروع گرفتگی را قبل از اختلال جدی آشکار کند. اگر رسوب پس از چند چرخه تکرار شد، به جای افزایش خودسرانه غلظت شوینده، کیفیت آب، پوشش مسیر CIP و نقاط تجمع را بررسی کنید. به این ترتیب، پیشگیری بخشی از کنترل مستمر فرایند خواهد بود و نه واکنشی پس از افت تولید.
علت رسوب گرفتن لوله استیل در صنایع غذایی را نمی توان تنها به جنس لوله نسبت داد. املاح آب، بقایای چربی و پروتئین، شرایط حرارتی و طراحی مسیر در کنار کیفیت شستشو، تشکیل رسوب را تعیین می کنند. پیامد این مشکل ممکن است به کاهش دبی، افت انتقال حرارت و دشواری کنترل بهداشت منجر شود. بنابراین، انتخاب روش پاکسازی باید از شناسایی ماهیت رسوب آغاز شود؛ شوینده قلیایی برای آلودگی آلی و شوینده اسیدی سازگار برای رسوبات معدنی کاربرد دارد.
برای جلوگیری از بازگشت مشکل، کیفیت آب و وضعیت جوش ها را بررسی کنید، نقاط راکد را اصلاح کنید و پارامترهای سیستم CIP را بر اساس برنامه معتبر پایش کنید. آبکشی کامل و تایید پاکیزگی پیش از راه اندازی نیز ضروری است. هدف نهایی، حفظ کیفیت محصول و جلوگیری از توقف های مکرر تولید است.
سوالات متداول
بله، رسوب گرفتن لوله استیل در صنایع غذایی می تواند پاکسازی سطح را دشوار کند و در صورت باقی ماندن آلودگی، احتمال رشد میکروارگانیسم ها و انتقال ذرات به محصول را افزایش دهد.
زمان رسوب زدایی به نوع محصول، کیفیت آب، شرایط تولید و نتایج کنترل بهداشت بستگی دارد و باید بر اساس برنامه شستشوی اعتبارسنجی شده تعیین شود.
افزایش اختلاف فشار، کاهش دبی و افت راندمان حرارتی از نشانه های احتمالی رسوب در لوله های صنایع غذایی هستند. بازرسی داخلی و بررسی نمونه رسوب به تشخیص دقیق کمک می کند.
استفاده از شوینده اسیدی سازگار با گرید استیل، تحت شرایط کنترل شده و همراه با آبکشی کامل امکان پذیر است؛ اما اسید نامناسب می تواند باعث خوردگی و آسیب به تجهیزات شود.
علت رسوب گرفتن لوله استیل در صنایع غذایی پس از شستشو می تواند سختی آب، باقی ماندن آلودگی، نقاط راکد یا نقص عملکرد سیستم CIP باشد.
بله، رسوبات ماندگار در شرایط مستعد خوردگی زیررسوبی می توانند به سطح آسیب بزنند. جلوگیری از رسوب لوله استیل و شستشوی اصولی به حفظ دوام آن کمک می کند.


