
لوله درز مستقیم چیست؟ معرفی انواع لوله های درز مستقیم

دسترسی سریع به محتوای این مطلب
لوله درز مستقیم یکی از محصولات پرکاربرد صنعت فولاد است که از شکل دهی ورق فولادی و اتصال لبه های آن در امتداد محور طولی لوله تولید می شود. این محصول در خطوط انتقال سیالات، تاسیسات صنعتی، پروژه های عمرانی و ساخت سازه های فلزی کاربرد دارد. ویژگی مهم این لوله، امکان تولید در ابعاد متنوع با استفاده از روش های جوشکاری مقاومتی و زیرپودری است که هر کدام قابلیت های متفاوتی در کنترل کیفیت اتصال ایجاد می کنند. انتخاب محصول مناسب به مشخصاتی مانند قطر خارجی، ضخامت دیواره، گرید فولاد، فشار طراحی و شرایط بهره برداری بستگی دارد. علاوه بر این، تغییرات قیمت آهن و هزینه تامین ورق فولادی می تواند بر بهای تمام شده لوله تاثیر بگذارد. شناخت ساختار درز جوش، استانداردهای تولید و محدودیت های فنی به خریداران کمک می کند محصولی متناسب با نیاز پروژه انتخاب کنند. در ادامه، انواع لوله های درز مستقیم، مشخصات فنی، روش تولید و کاربردهای آنها را بررسی می کنیم.
لوله درز مستقیم چیست؟
برای پاسخ دقیق به پرسش لوله درز مستقیم چیست، باید ساختار متالورژیکی و هندسه اتصال آن را بررسی کرد. لوله درز مستقیم (Longitudinal Welded Pipe) نوعی لوله فولادی است که در آن لبه های ورق یا نوار فولادی پس از شکل دهی به مقطع استوانه ای، در امتداد خطی موازی با محور طولی لوله به یکدیگر متصل می شوند. برخلاف لوله های بدون درز، این محصول دارای ناحیه جوش و منطقه متاثر از حرارت (HAZ) است که خواص مکانیکی آنها می تواند با فلز پایه تفاوت داشته باشد. کیفیت نهایی لوله فولادی درز مستقیم به ترکیب شیمیایی فولاد، کنترل پارامترهای جوشکاری، عملیات حرارتی احتمالی و دقت ابعادی بستگی دارد. در تولید صنعتی، یکنواختی ضخامت دیواره، گردی مقطع، میزان بیضوی شدن (Ovality) و انحراف خط جوش از عوامل مهم کنترل کیفیت هستند. برای اطمینان از یکپارچگی اتصال نیز از آزمون های غیرمخرب مانند اولتراسونیک و رادیوگرافی، متناسب با روش تولید و استاندارد سفارش، استفاده می شود. وجود درز جوش به تنهایی نشانه مقاومت پایین نیست؛ بلکه عملکرد این لوله باید براساس استاندارد تولید و شرایط طراحی ارزیابی شود.
مشخصات فنی و استانداردهای لوله درز مستقیم
مشخصات فنی لوله های درز مستقیم براساس کاربرد نهایی و استاندارد سفارش تعیین می شوند. برای مثال، الزامات لوله انتقال گاز با محصول مورد استفاده در ساخت سازه فلزی یکسان نیست. در انتخاب لوله درز مستقیم صنعتی، مشخصاتی مانند قطر خارجی (OD)، ضخامت اسمی دیواره (WT)، گرید فولاد، میزان استحکام تسلیم و نوع آزمون های کنترل کیفیت اهمیت دارند. استاندارد API 5L برای لوله های خطوط انتقال نفت و گاز، ASTM A53 برای برخی کاربردهای مکانیکی و انتقال سیال و ASTM A500 برای مقاطع فولادی سازه ای کاربرد دارد. در لوله های خطوط انتقال، سطح مشخصات محصول (PSL) نیز می تواند الزامات متفاوتی از نظر آزمون و کیفیت ایجاد کند.
جدول زیر مهم ترین مشخصات و استانداردهای مرتبط را نشان می دهد. دامنه ابعاد در هر پروژه باید از استاندارد مربوط و کاتالوگ سازنده استخراج شود.
| مشخصه فنی | توضیحات |
|---|---|
| نوع محصول | لوله فولادی جوشکاری شده با درز طولی |
| روش های اصلی تولید | ERW/HFW و LSAW/SAWL |
| ماده اولیه | ورق یا نوار فولادی نورد گرم و فولادهای آلیاژی متناسب با سفارش |
| شکل مقطع | عمدتا دایره ای |
| قطر خارجی | متغیر براساس روش تولید و ظرفیت کارخانه |
| ضخامت دیواره | وابسته به قطر، گرید فولاد و استاندارد سفارش |
| طول شاخه | معمولا 6 یا 12 متر؛ با امکان تولید طول های دیگر |
| استاندارد API 5L | لوله های خطوط انتقال نفت و گاز |
| استاندارد ISO 3183 | لوله های فولادی سیستم های انتقال در صنایع نفت و گاز |
| استاندارد ASTM A53 | لوله های فولادی جوشی و بدون درز برای کاربردهای تعریف شده |
| استاندارد ASTM A500 | مقاطع فولادی سازه ای جوشی و بدون درز |
| استاندارد EN 10217 | لوله های فولادی جوشکاری شده برای مصارف تحت فشار |
| گریدهای متداول | ASTM A53 Grade B و گریدهای مختلف API 5L |
| کنترل کیفیت جوش | UT، RT یا روش های الکترومغناطیسی مطابق استاندارد |
| آزمون مکانیکی | کشش، خمش، تخت شدگی یا ضربه مطابق مشخصات |
| پوشش سطحی | سیاه، گالوانیزه یا پوشش های حفاظتی صنعتی |
نکته مهم این است که استاندارد ابعادی، استاندارد مواد و استاندارد کاربرد نباید با یکدیگر اشتباه گرفته شوند. برای نمونه، درج API 5L روی مدارک محصول بدون مشخص بودن گرید، سطح PSL و الزامات آزمون، اطلاعات کافی برای ارزیابی فنی لوله فراهم نمی کند. همچنین در سفارش محصولات تحت فشار باید فشار طراحی، دمای کاری، ضریب خوردگی و الزامات کد پایپینگ به صورت مستقل بررسی شوند.
انواع لوله درز مستقیم
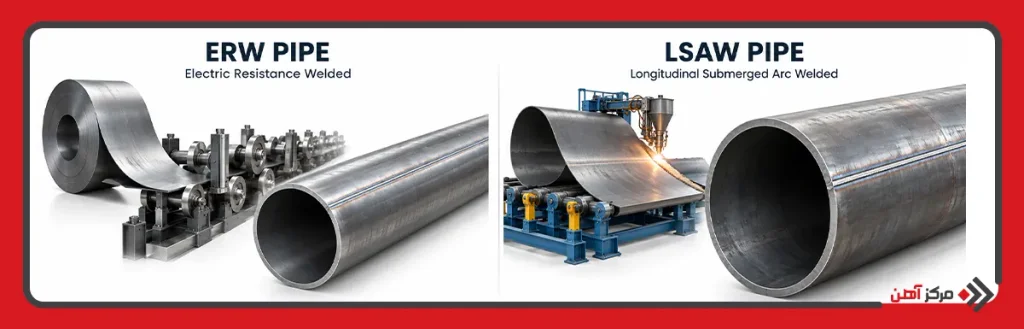
انواع لوله درز مستقیم عمدتا براساس روش ایجاد اتصال طولی و تجهیزات جوشکاری طبقه بندی می شوند. دو فناوری مهم در تولید صنعتی این محصولات، جوشکاری مقاومتی الکتریکی (ERW) و جوشکاری زیرپودری طولی (LSAW) هستند. روش نخست بیشتر برای تولید پیوسته لوله از نوار فولادی کاربرد دارد، در حالی که روش دوم امکان ساخت بسیاری از لوله های قطور و ضخیم را فراهم می کند. تفاوت این فناوری ها فقط به نوع دستگاه جوش محدود نمی شود و بر آماده سازی لبه ها، شکل دهی، ساختار ناحیه جوش و روش های بازرسی نیز تاثیر می گذارد.
لوله درز مستقیم با جوش مقاومتی (ERW)
لوله ERW مخفف Electric Resistance Welded Pipe است و از نوار فولادی که به تدریج به مقطع دایره ای تبدیل می شود، تولید می گردد. در خطوط صنعتی جدید، معمولا از فناوری جوشکاری فرکانس بالا (HFW) استفاده می شود. در این فرایند، جریان الکتریکی باعث گرم شدن موضعی لبه های نوار شده و غلتک های فشاری، لبه های آماده شده را در دمای مناسب به یکدیگر متصل می کنند. این اتصال از نوع جوش فشاری است و در فناوری متداول آن به فلز پرکننده مستقل نیازی وجود ندارد. پس از جوشکاری، برجستگی اضافی درز از سطح داخلی یا خارجی، مطابق مشخصات محصول، برداشته می شود. سپس لوله از مراحل کالیبراسیون، خنک کاری، صاف کاری و آزمون عبور می کند. سرعت تولید بالا، کنترل مناسب ابعاد و قابلیت تولید انبوه از ویژگی های مهم این روش هستند. در برخی گریدهای صنعتی، عملیات حرارتی موضعی خط جوش برای اصلاح ریزساختار و بهبود یکنواختی خواص مکانیکی انجام می شود. این محصولات در خطوط سیال و کاربردهای سازه ای متناسب با استاندارد انتخابی استفاده می شوند.
لوله درز مستقیم با جوش زیرپودری (LSAW)
لوله LSAW مخفف Longitudinal Submerged Arc Welded Pipe است و عمدتا برای تولید لوله های فولادی با قطر بزرگ و دیواره نسبتا ضخیم کاربرد دارد. ماده اولیه این محصول معمولا ورق فولادی است که با روش هایی مانند UOE یا JCOE به شکل استوانه درمی آید. در فرایند جوشکاری زیرپودری (SAW)، قوس الکتریکی میان الکترود مصرفی و قطعه کار، زیر لایه ای از فلاکس تشکیل می شود. این فلاکس از حوضچه مذاب محافظت می کند و شرایط رسوب گذاری پایدار فلز جوش را فراهم می سازد. اتصال معمولا با پاس های داخلی و خارجی تکمیل می شود و بسته به ضخامت قطعه، ممکن است از چندین پاس استفاده شود. پس از جوشکاری، کنترل ابعاد، آزمون های غیرمخرب و در صورت الزام، آزمون هیدرواستاتیک انجام می گیرد. این روش برای خطوط انتقال با قطر زیاد مناسب است؛ زیرا امکان کنترل ترکیب فلز جوش، عمق نفوذ و کیفیت اتصال در ضخامت های بالا را فراهم می کند. البته ظرفیت فشار نهایی همچنان به گرید فولاد، ضخامت دیواره و طراحی خط بستگی دارد.
بررسی تفاوت لوله درزدار و بدون درز
تفاوت لوله درزدار و بدون درز به ساختار اولیه محصول، مسیر تولید و وجود یا نبود اتصال جوشی طولی مربوط می شود. لوله بدون درز (Seamless Pipe) معمولا از شمش فولادی و به کمک فرایند سوراخ کاری گرم و نورد تولید می شود. در مقابل، لوله جوشی از ورق یا نوار فولادی شکل می گیرد. هنگام مقایسه این دو محصول باید چند ویژگی اساسی را بررسی کرد:
- ساختار بدنه: لوله درزدار دارای اتصال جوشی طولی یا مارپیچی است، اما در بدنه لوله بدون درز، اتصال جوشی ناشی از تولید وجود ندارد.
- فرایند تولید: لوله جوشی با شکل دهی ورق و اتصال لبه ها ساخته می شود، در حالی که لوله بدون درز از تغییر شکل گرم و گاهی تکمیل سرد محصول توخالی به دست می آید.
- یکنواختی خواص مکانیکی: در لوله جوشی، خواص منطقه جوش و HAZ باید کنترل شوند؛ در لوله بدون درز نیز ناهمسانگردی و تغییرات ناشی از نورد اهمیت دارند.
- کیفیت سطح: هر دو محصول ممکن است به عملیات تکمیلی نیاز داشته باشند، اما لوله جوشی می تواند دارای آثار مربوط به حذف برجستگی درز باشد.
- قابلیت تحمل فشار: فشار مجاز تابع قطر، ضخامت، استحکام مواد و استاندارد طراحی است و نمی توان صرفا براساس وجود درز آن را تعیین کرد.
- محدوده ابعادی: روش های جوشی امکان تولید بسیاری از قطرهای بزرگ را فراهم می کنند، در حالی که دامنه تولید لوله بدون درز به تجهیزات نورد و سوراخ کاری وابسته است.
- هزینه تامین: در ابعاد و گریدهای قابل مقایسه، تولید لوله جوشی اغلب اقتصادی تر است، اما شرایط بازار و مشخصات فنی می توانند این رابطه را تغییر دهند.
برای انتخاب اقتصادی، مقایسه قیمت لوله درز دار با نمونه بدون درز باید بر مبنای قطر خارجی، ضخامت واقعی، گرید و سطح بازرسی یکسان انجام شود. اختلاف قیمت بدون یکسان سازی مشخصات، معیار مناسبی برای تصمیم گیری نیست.
| معیار | لوله درز مستقیم | لوله بدون درز |
|---|---|---|
| نام انگلیسی | Longitudinal Welded Pipe | Seamless Pipe |
| ماده اولیه رایج | ورق یا نوار فولادی | شمش فولادی |
| وجود درز جوش | دارد | ندارد |
| روش ساخت | شکل دهی و جوشکاری | سوراخ کاری و نورد |
| کنترل ناحیه جوش | ضروری | مطرح نیست |
| قطرهای بزرگ | قابل تولید با روش های مناسب | محدود به ظرفیت تجهیزات |
| تحمل فشار | مطابق طراحی و استاندارد | مطابق طراحی و استاندارد |
| قیمت نسبی | اغلب اقتصادی تر | اغلب بالاتر در مشخصات مشابه |
| کاربرد | خطوط انتقال و سازه ها | خطوط فرآیندی و کاربردهای متنوع |
تولید لوله های درز جوش مستقیم
تولید لوله درز مستقیم با انتخاب ورق یا نوار فولادی دارای ترکیب شیمیایی و خواص مکانیکی مناسب آغاز می شود و مراحل تولید لوله درز مستقیم براساس روش جوشکاری و تجهیزات کارخانه متفاوت است. در خطوط ERW، کلاف فولادی باز شده و پس از کنترل لبه ها از مجموعه غلتک های شکل دهنده عبور می کند تا مقطع باز به تدریج به شکل استوانه درآید. سپس لبه ها به وسیله جریان الکتریکی فرکانس بالا گرم شده و تحت فشار غلتک های جوش به یکدیگر متصل می شوند. در خطوط LSAW، ورق های برش خورده با تجهیزات پرس به شکل U یا J و سپس O یا شکل نزدیک به استوانه درمی آیند و اتصال طولی با جوشکاری زیرپودری تکمیل می شود. پس از تشکیل لوله درز جوش مستقیم، بسته به روش ساخت، عملیات حذف برجستگی جوش، انبساط مکانیکی، عملیات حرارتی یا کالیبراسیون انجام می گیرد. در مرحله نهایی، ابعاد محصول کنترل شده و آزمون های مکانیکی، غیرمخرب و فشار مطابق استاندارد سفارش اجرا می شوند. لوله های تایید شده پس از برش، آماده سازی سرشاخه، نشانه گذاری و بسته بندی به انبار منتقل می شوند.
کاربرد انواع لوله درز مستقیم
کاربرد لوله های درز مستقیم به ویژگی هایی مانند استحکام مکانیکی، قابلیت جوشکاری، دقت ابعادی و امکان تولید در اندازه های مختلف وابسته است. برای مثال، لوله مورد استفاده در خطوط انتقال گاز باید الزامات فنی متفاوتی نسبت به لوله سازه ای داشته باشد. همچنین انتخاب نوع پوشش سطحی با توجه به میزان رطوبت، شرایط خوردگی و محل نصب انجام می شود. در پروژه هایی که مقاومت در برابر خوردگی اهمیت دارد، بررسی قیمت ورق گالوانیزه و هزینه اجرای پوشش مناسب می تواند در انتخاب مواد اولیه و برآورد هزینه محصول نهایی موثر باشد. مهم ترین کاربردهای این لوله عبارتند از:
- خطوط انتقال نفت خام و فرآورده های نفتی
- شبکه های انتقال و توزیع گاز
- خطوط انتقال آب صنعتی و شهری
- سیستم های آتش نشانی و اطفای حریق
- شبکه های هوای فشرده صنعتی
- تاسیسات کارخانه های پتروشیمی
- سازه های فولادی و تجهیزات عمرانی
- ساخت ستون ها و اعضای سازه ای لوله ای
- صنایع ماشین سازی و تولید تجهیزات
- ساخت شاسی و قطعات صنعتی
- خطوط انتقال سیالات فرآیندی
- پروژه های زیرساختی و خطوط لوله مدفون
مزایا و معایب لوله درز مستقیم
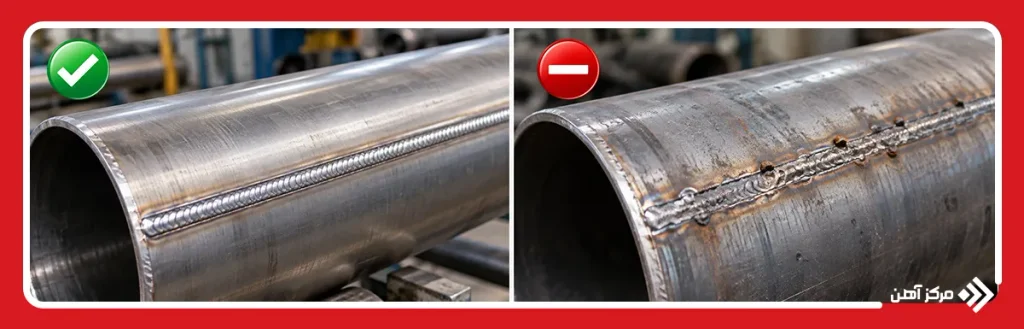
استفاده از لوله های درز مستقیم در بسیاری از پروژه ها به دلیل امکان تولید صنعتی با ظرفیت بالا و تنوع مشخصات فنی رایج است. با این حال، ویژگی های محصول باید با شرایط بهره برداری تطبیق داشته باشند. برای نمونه، در خطوط انتقال سیالات، ارزیابی کیفیت جوش و الزامات آزمون اهمیت بیشتری نسبت به کاربردهای غیرحساس دارد. شناخت مزایا و محدودیت های محصول به انتخاب مناسب کمک می کند.
مزایای لوله درز مستقیم
- امکان تولید صنعتی در تیراژ بالا
- تنوع قطر خارجی و ضخامت دیواره
- قابلیت تولید با گریدهای مختلف فولادی
- دقت ابعادی مناسب در خطوط تولید کنترل شده
- امکان تولید لوله های قطور با فناوری LSAW
- بهره وری مناسب در مصرف مواد اولیه
- قابلیت اجرای آزمون های غیرمخرب روی درز
- امکان استفاده از پوشش های ضدخوردگی
- هزینه تولید رقابتی در بسیاری از ابعاد
- قابلیت استفاده در کاربردهای سازه ای و انتقال سیال
معایب لوله درز مستقیم
- ضرورت کنترل کیفیت اتصال طولی
- احتمال وجود ناپیوستگی های جوش در صورت تولید نامناسب
- تفاوت احتمالی ریزساختار جوش با فلز پایه
- حساسیت برخی گریدها به شرایط حرارتی جوشکاری
- نیاز به بازرسی تخصصی در کاربردهای حساس
- محدودیت بعضی روش های تولید در قطر و ضخامت
- احتمال ایجاد تنش پسماند ناشی از شکل دهی و جوشکاری
- وابستگی کیفیت نهایی به تنظیمات خط تولید
عوامل موثر بر قیمت لوله درز مستقیم
قیمت لوله درز مستقیم تحت تاثیر عوامل تولیدی و مشخصات فنی محصول تعیین می شود. مهم ترین عامل، قیمت ورق فولادی است که بخش قابل توجهی از بهای تمام شده لوله را تشکیل می دهد. ضخامت دیواره و قطر خارجی نیز بر وزن مصرفی فولاد تاثیر مستقیم دارند. علاوه بر این، گرید فولاد، ترکیب شیمیایی و الزامات مکانیکی می توانند هزینه تامین مواد اولیه را تغییر دهند. برای مثال، استفاده از فولادهای مخصوص خطوط انتقال که به کنترل دقیق چقرمگی و ترکیب شیمیایی نیاز دارند، ممکن است هزینه بیشتری ایجاد کند. روش تولید نیز اهمیت دارد؛ زیرا تجهیزات جوشکاری فرکانس بالا با خطوط بزرگ LSAW از نظر سرمایه گذاری، مصرف انرژی و ظرفیت تولید متفاوت هستند. هنگام بررسی قیمت لوله باید هزینه آزمون های کنترل کیفیت، گواهی متریال و عملیات تکمیلی مانند پوشش دهی نیز محاسبه شود. همچنین حجم سفارش، برند سازنده و هزینه حمل تا محل پروژه بر مبلغ نهایی خرید تاثیر می گذارند.
در مقایسه اقتصادی محصولات باید تفاوت فناوری ساخت و شرایط عرضه بازار نیز بررسی شود. برای نمونه، مقایسه قیمت لوله اسپیرال با نمونه درز مستقیم زمانی معتبر است که قطر، ضخامت، گرید فولاد، طول شاخه و سطح کنترل کیفیت یکسان باشند. در تولید لوله اسپیرال، مسیر جوش به صورت مارپیچی قرار می گیرد و این موضوع می تواند بر نوع تجهیزات و مصرف مواد تاثیر بگذارد. در مقابل، تولید لوله های درز مستقیم قطور ممکن است به ورق های عریض و تجهیزات شکل دهی سنگین نیاز داشته باشد. نوسانات نرخ ارز، هزینه انرژی و میزان دسترسی به ورق فولادی نیز می توانند اختلاف قیمت کارخانه ها را افزایش دهند. خریداران بهتر است پیش از ثبت سفارش، وزن واقعی هر شاخه، استاندارد تولید، مدارک آزمایشگاهی، نوع پوشش و شرایط تحویل را بررسی کنند تا علاوه بر قیمت اولیه، هزینه تامین و بهره برداری محصول را نیز برآورد کنند.
سوالات متداول
بله، لوله درز مستقیم تولید شده مطابق استانداردهای معتبر مانند API 5L و مشخصات فنی پروژه می تواند برای انتقال گاز استفاده شود.
بله، در صورت انتخاب گرید، ضخامت، روش تولید و استاندارد مناسب، این لوله قابلیت استفاده در خطوط فشار بالا را دارد.
قطر و ضخامت ثابت و یکسانی برای تمام لوله های درز مستقیم وجود ندارد و محدوده مجاز براساس استاندارد، روش تولید و ظرفیت کارخانه تعیین می شود.
بله، لوله های تولید شده مطابق استانداردهای سازه ای مانند ASTM A500 می توانند در اعضای فولادی و تجهیزات سازه ای استفاده شوند.
بله، لوله های تولید شده مطابق استانداردهای سازه ای مانند ASTM A500 می توانند در اعضای فولادی و تجهیزات سازه ای استفاده شوند.
عمر مفید این لوله به محیط بهره برداری، شرایط خوردگی، نوع پوشش، کیفیت ساخت، بارگذاری و برنامه نگهداری بستگی دارد و مقدار ثابتی ندارد.


