
فیتاپ لوله چیست و چگونه انجام می شود؟

دسترسی سریع به محتوای این مطلب
فیتاپ لوله یکی از مراحل آماده سازی اتصال در اجرای خطوط لوله صنعتی است که پیش از جوشکاری اصلی انجام می شود. در این عملیات، دو سر لوله یا لوله و اتصال مربوط به گونه ای کنار هم قرار می گیرند که محور آنها هم راستا باشد و شکل شیار جوش با نقشه و دستورالعمل تایید شده مطابقت داشته باشد. حتی اگر جوشکار مهارت بالایی داشته باشد، لبه های نامنظم، اختلاف تراز داخلی یا فاصله ریشه نامناسب می توانند اجرای پاس ریشه را دشوار کنند و احتمال ایجاد عیب را افزایش دهند. از همین رو، بررسی اندازه و جنس قطعات قبل از شروع کار ضروری است. نوسان قیمت آهن ممکن است هزینه خرید مصالح و اصلاح قطعات معیوب را تغییر دهد، اما صرفه جویی با حذف کنترل های فیتاپ می تواند هزینه تعمیر اتصال را بیشتر کند.
در پروژه های تاسیساتی، پالایشگاهی و انتقال سیالات، فیت آپ لوله فقط نزدیک کردن دو قطعه به یکدیگر نیست؛ بلکه شامل آماده سازی لبه ها، تنظیم موقعیت اتصال، کنترل ابعاد و تثبیت موقت آن تا آغاز جوشکاری است. برای مثال، فاصله ریشه و مقدار ناهم راستایی باید بر اساس دستورالعمل جوشکاری تایید شده یا WPS و الزامات طراحی تعیین شوند و نمی توان یک اندازه ثابت را برای تمام ضخامت ها و روش های جوشکاری پیشنهاد کرد. همچنین هنگام مقایسه قیمت لوله باید به جنس، ضخامت و کیفیت انتهای شاخه ها توجه کرد؛ زیرا این ویژگی ها بر میزان آماده سازی مورد نیاز در کارگاه اثر می گذارند. در این مقاله مرکزآهن بررسی می کنیم که فیتاپ لوله چیست، چرا بر کیفیت جوش اثر می گذارد، چگونه اجرا می شود و برای کنترل آن به چه ابزارها و معیارهایی نیاز داریم.
فیتاپ لوله چیست؟
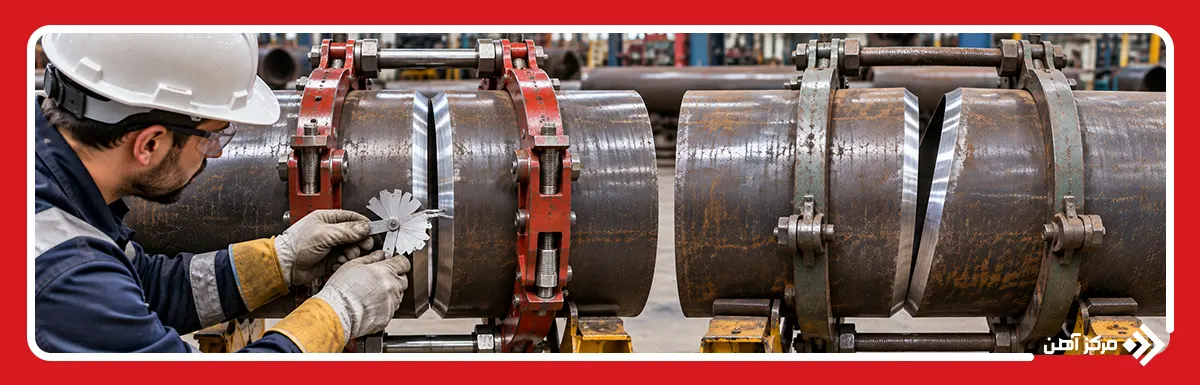
برای پاسخ به این پرسش که فیتاپ لوله چیست، باید آن را فرایند تنظیم هندسه اتصال پیش از جوشکاری اصلی دانست. در این مرحله، سر دو لوله یا لوله و اتصال، مطابق نقشه و دستورالعمل جوشکاری در موقعیت مشخص قرار می گیرند. فیتاپ لوله شامل بررسی عمود بودن برش، شکل پخ، ارتفاع لبه ریشه، فاصله میان قطعات و هم راستایی محور آنها است. پس از برش لوله استیل ممکن است پلیسه یا آلودگی روی سطح باقی بماند که باید پیش از کنار هم قرار گرفتن قطعات برطرف شود. برای ثابت نگه داشتن اتصال از گیره هم راستاساز، بست، پایه نگهدارنده و در شرایط مجاز از خال جوش استفاده می کنند. هدف این است که شیار اتصال در تمام محیط لوله شکل کنترل شده ای داشته باشد و جوشکار بتواند پاس ریشه را طبق روش تایید شده اجرا کند.
فیت آپ لوله با خود جوشکاری تفاوت دارد؛ در فیتاپ، موقعیت و ابعاد اتصال آماده و تثبیت می شوند، اما در جوشکاری پیوند دائمی میان قطعات ایجاد می شود. این تمایز در خطوط ساخته شده از لوله کربن استیل، فولاد زنگ نزن و سایر آلیاژها اهمیت دارد، زیرا هر جنس ممکن است به آماده سازی سطح و شرایط حرارتی متفاوتی نیاز داشته باشد. در اتصال لب به لب، اختلاف سطح داخلی دو لوله می تواند کیفیت نفوذ جوش را تحت تاثیر قرار دهد؛ بنابراین پیش از خال جوش باید اندازه گیری شود. اندازه مجاز فاصله ریشه، زاویه پخ و ناهم راستایی برای همه پروژه ها یکسان نیست و از نقشه اجرایی، مشخصات فنی پروژه و دستورالعمل جوشکاری تایید شده یا WPS استخراج می شود. پس از کنترل این موارد، اتصال برای تثبیت نهایی و تحویل به جوشکار آماده می شود.
هدف و اهمیت فیتاپ در جوشکاری لوله
اهمیت فیتاپ لوله در جوشکاری از آنجا ناشی می شود که کیفیت اتصال فقط به مهارت جوشکار یا تنظیم دستگاه وابسته نیست. اگر فاصله ریشه در اطراف لوله یکنواخت نباشد، حوضچه مذاب در بخش های مختلف رفتار متفاوتی دارد و کنترل نفوذ دشوار می شود. فاصله کم می تواند احتمال نفوذ ناقص را افزایش دهد و فاصله بیش از حد، بسته به روش جوشکاری، خطر نفوذ اضافی یا سوختگی لبه را بالا ببرد. همچنین اختلاف تراز دو لبه، تمرکز تنش ایجاد می کند و ممکن است در سطح داخلی مسیر جریان ناپیوستگی به وجود آورد. هنگام بررسی آمپر مناسب جوشکاری لوله گاز باید توجه داشت که تنظیم جریان به تنهایی چنین مشکلاتی را جبران نمی کند؛ هندسه اتصال نیز باید با دستورالعمل جوشکاری تایید شده مطابقت داشته باشد.
فیتاپ دقیق علاوه بر کمک به دستیابی به کیفیت مورد انتظار، کنترل فرایند ساخت را ساده تر می کند. وقتی پخ ها، راستای محورها و محل اتصال پیش از جوشکاری بررسی شوند، احتمال توقف کار برای سنگ زنی مجدد، اصلاح خال جوش یا باز کردن اتصال کاهش می یابد. این موضوع در خطوط تحت فشار اهمیت بیشتری دارد؛ زیرا عیوب جوش ممکن است در آزمون های غیرمخرب آشکار شوند و تعمیر آنها به زمان، نیروی انسانی و مواد مصرفی بیشتری نیاز داشته باشد. از دید بهره برداری، هم راستایی مناسب به حفظ هندسه داخلی لوله کمک می کند، هرچند آب بندی و استحکام نهایی همچنان به کیفیت جوش و بازرسی وابسته هستند. بنابراین، هدف فیت آپ لوله ایجاد شرایط تکرارپذیر برای اجرای جوش مطابق نقشه، WPS و معیارهای پذیرش پروژه است، نه تضمین خودکار سلامت اتصال. ثبت نتایج کنترل پیش از جوشکاری نیز امکان پیگیری مشکلات احتمالی را فراهم می کند.
مراحل اجرای فیتاپ لوله
مراحل فیتاپ لوله از بررسی مدارک ساخت و مشخصات قطعات آغاز می شود، نه از قرار دادن دو سر لوله کنار یکدیگر. ابتدا فیتر باید نقشه ایزومتریک، شماره خط، جنس و ضخامت لوله و نسخه معتبر دستورالعمل جوشکاری (WPS) را تطبیق دهد. سپس محل اتصال از نظر آسیب دیدگی، بیضوی شدن دهانه و آلودگی بررسی می شود تا مشخص شود قطعات برای آماده سازی مناسب هستند. در ادامه، برش انتهایی و پخ متناسب با طرح اتصال اصلاح می شود و سطح مجاور شیار از روغن، زنگ و مواد مزاحم پاک می شود. در این بخش، نحوه فیتاپ لوله باید با توجه به نوع اتصال لب به لب یا اتصال به قطعه دیگر تعیین شود؛ زیرا کنترل هندسی آنها یکسان نیست.
پس از آماده سازی، قطعات روی پایه های پایدار قرار می گیرند و با گیره هم راستاساز در موقعیت طراحی ثابت می شوند. فیتر فاصله ریشه و اختلاف سطح داخلی را در چند نقطه از محیط اندازه می گیرد و در صورت خروج از محدوده WPS، پیش از تثبیت اتصال اصلاح می کند. سپس جوشکار واجد صلاحیت طبق روش تایید شده خال جوش های لازم را اجرا می کند تا هندسه اتصال هنگام برداشتن یا جابه جایی گیره تغییر نکند. بعد از خال جوش، اندازه ها دوباره کنترل می شوند؛ زیرا انقباض حرارتی ممکن است فاصله اولیه را تغییر دهد. خال جوش ترک دار یا معیوب باید مطابق دستورالعمل اصلاح شود و نباید بدون بررسی در پاس ریشه باقی بماند. در پایان، بازرسی ظاهری، تطبیق ابعاد با نقشه و ثبت نتیجه کنترل انجام می شود. این ترتیب، مراحل فیتاپ لوله را به یک فرایند قابل پیگیری تبدیل می کند و احتمال دوباره کاری را کاهش می دهد.
آماده سازی و پخ زنی لبه لوله ها
آماده سازی و پخ زنی لبه لوله ها برای اتصال لب به لب ضروری است. فیتر انتهای لوله ها را از نظر عمود بودن برش، بیضوی شدن و آسیب بررسی می کند. سپس با پخ زن یا سنگ زنی، شکل شیار را مطابق نقشه و دستورالعمل جوشکاری ایجاد می کند. زاویه پخ و ضخامت لبه ریشه باید با WPS هماهنگ باشند؛ زیرا تغییر آنها دسترسی به ریشه و حجم فلز جوش را تغییر می دهد. در این مرحله پلیسه ها و لبه های نامنظم نیز برطرف می شوند.
پس از شکل دهی، سطوح اطراف اتصال از زنگ، رنگ، روغن برش، رطوبت و اکسید پاک می شوند. آلودگی باقی مانده می تواند باعث تخلخل یا اختلال در ذوب دیواره شیار شود. برای لوله استیل زنگ نزن باید از برس و ابزار اختصاصی استفاده کرد تا ذرات فولاد کربنی به سطح منتقل نشوند. در پایان، فیتر با شابلون پخ و ابزار اندازه گیری، یکنواختی شیار و سلامت لبه ها را کنترل می کند و سپس قطعات را برای تنظیم فاصله ریشه تحویل می دهد.
تنظیم فاصله ریشه و هم راستاسازی لوله ها
تنظیم فاصله ریشه و هم راستاسازی لوله ها پس از پخ زنی انجام می شود. قطعات روی پایه های ثابت قرار می گیرند تا وزن آنها اتصال را جابه جا نکند. فیتر با دستگاه فیتاپ لوله یا گیره داخلی، موقعیت لبه ها را تنظیم می کند. فاصله ریشه در چند نقطه با گیج اندازه گیری می شود. مقدار مجاز این فاصله را نقشه و دستورالعمل جوشکاری تعیین می کنند؛ بنابراین نمی توان یک عدد ثابت برای تمام لوله ها پیشنهاد کرد.
هم راستاسازی فقط برابر کردن سطح بیرونی نیست. فیتر باید اختلاف ارتفاع لبه های داخلی را کنترل کند که به آن های لو می گویند. اگر دهانه لوله بیضوی یا ضخامت دیواره ها متفاوت باشد، ممکن است با وجود ظاهر منظم، در ریشه اتصال اختلاف تراز ایجاد شود. اصلاح موقعیت باید بدون تحمیل نیروی بیش از حد انجام شود؛ زیرا چنین فشاری می تواند تنش اضافی ایجاد کند. گیره تا زمان تثبیت اتصال باقی می ماند و فاصله ریشه و میزان ناهم راستایی پیش از اجرای خال جوش کنترل می شوند.
تثبیت اتصال و اجرای خال جوش
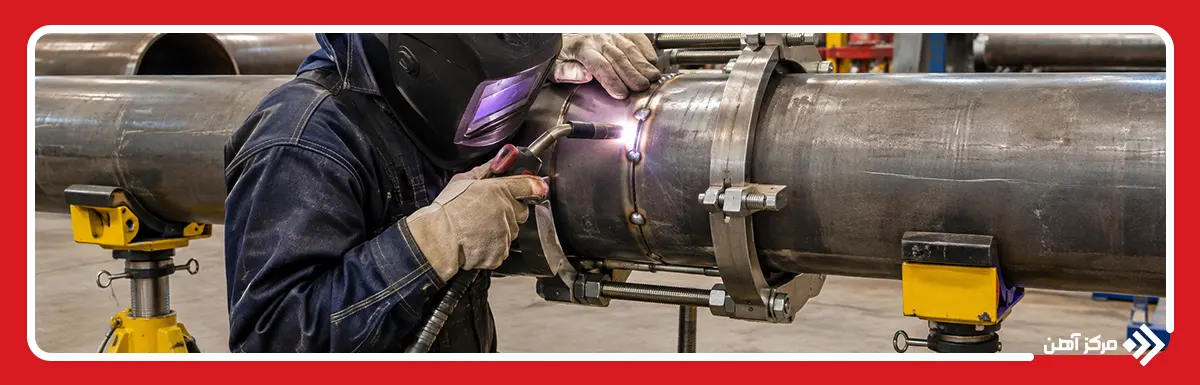
پس از تنظیم فاصله ریشه و هم راستایی، اتصال باید تا جوشکاری اصلی در موقعیت خود ثابت بماند. برای این کار، جوشکار واجد صلاحیت مطابق دستورالعمل جوشکاری تایید شده، خال جوش هایی پیرامون لوله اجرا می کند. تعداد، طول و محل خال جوش ها به قطر لوله و ضخامت دیواره بستگی دارد و نباید بدون بررسی فنی تعیین شود. هنگام اجرای خال جوش، گیره هم راستاساز و پایه های نگهدارنده از جابه جایی قطعات جلوگیری می کنند.
انقباض فلز پس از سرد شدن خال جوش ممکن است فاصله ریشه را کاهش دهد یا هم راستایی را تغییر دهد. بنابراین، فیتر پیش از باز کردن گیره، ابعاد اتصال را دوباره اندازه گیری می کند. سطح خال جوش باید از نظر ترک، تخلخل و ذوب ناقص بررسی شود و نمونه معیوب طبق روش تایید شده برداشته یا اصلاح شود. اگر قرار است خال جوش در پاس ریشه باقی بماند، باید تمیز و در صورت نیاز انتهای آن با شیب ملایم سنگ زنی شود تا اتصال پیوسته و سالم شکل بگیرد.
بازرسی و کنترل نهایی فیتاپ
بازرسی و کنترل نهایی فیتاپ پس از اجرای خال جوش و پیش از شروع پاس ریشه انجام می شود. در این مرحله، بازرس ابتدا شماره اتصال، جنس لوله و دستورالعمل جوشکاری معتبر را با مدارک پروژه تطبیق می دهد. سپس با گیج، فاصله ریشه، ارتفاع لبه ریشه، زاویه پخ و اختلاف تراز داخلی را در چند نقطه از محیط اندازه می گیرد. یکنواختی شیار، سلامت لبه ها و نبود رطوبت، روغن یا آلودگی نیز بررسی می شود. در بررسی نحوه فیتاپ لوله، معیار پذیرش اندازه ها از نقشه و WPS استخراج می شود.
کنترل خال جوش ها بخش دیگری از این بازرسی است. بازرس محل قرارگیری، پیوستگی و وجود عیوب ظاهری مانند ترک را بررسی می کند و مطمئن می شود خال جوش باعث تغییر نامجاز فاصله یا راستای اتصال نشده است. هر مورد خارج از رواداری باید پیش از جوشکاری اصلی اصلاح و دوباره اندازه گیری شود. با پایان مراحل فیتاپ لوله، نتیجه بازرسی ثبت می شود و اتصال برای اجرای پاس ریشه تحویل داده می شود.
ابزار و تجهیزات مورد نیاز فیتاپ لوله
ابزار و تجهیزات مورد نیاز فیتاپ لوله به قطر، ضخامت، جنس قطعه و محل اجرای اتصال بستگی دارند. در مرحله آماده سازی، متر و گونیا برای کنترل ابعاد، شابلون برای مشخص کردن خط برش و دستگاه برش یا پخ زن برای آماده کردن انتهای لوله به کار می روند. سنگ فرز و ابزار پلیسه گیری نیز باید متناسب با جنس لوله انتخاب شوند. برای جلوگیری از انتقال آلودگی آهنی به فولاد زنگ نزن، ابزار تماس با سطح آن باید اختصاصی و تمیز باشد. انتخاب ابزار مناسب از ایجاد لبه های نامنظم و اصلاحات زمان بر جلوگیری می کند.
برای هم راستاسازی، گیره های خارجی در اطراف اتصال بسته می شوند و گیره های داخلی از درون لوله به تنظیم موقعیت دو سر کمک می کنند. اصطلاح دستگاه فیتاپ لوله در کارگاه ها ممکن است به همین سامانه های مکانیکی یا هیدرولیکی هم راستاساز اشاره داشته باشد و نام یک دستگاه مشخص نیست. پایه های لوله، خرک های قابل تنظیم و رولرها وزن قطعات را تحمل می کنند تا اتصال در موقعیت پایدار قرار بگیرد. برای قطعات سنگین باید تجهیزات جابه جایی و مهار بار با ظرفیت مناسب استفاده شوند.
کنترل هندسه اتصال به ابزار اندازه گیری جداگانه نیاز دارد. گیج فاصله ریشه، گیج اختلاف تراز داخلی یا های لو و شابلون زاویه پخ به فیتر کمک می کنند اندازه ها را با WPS تطبیق دهد. تراز، گونیا و ابزار هم محوری برای تنظیم موقعیت لوله و فلنج کاربرد دارند. تجهیزات خال جوش و وسایل حفاظت فردی نیز متناسب با روش جوشکاری انتخاب می شوند. پیش از شروع کار، سلامت گیره ها، کالیبراسیون یا صحت عملکرد ابزارهای اندازه گیری و پایداری پایه ها باید بررسی شود.
اصول و استانداردهای فیتاپ لوله
اصول و استانداردهای فیتاپ لوله با تعیین کد طراحی و ساخت حاکم بر پروژه آغاز می شوند؛ زیرا الزامات اتصال در خطوط فرایندی و خطوط انتقال لزوما یکسان نیستند. برای لوله کشی فرایندی، استاندارد ASME B31.3 مبنای متداول الزامات ساخت، نصب و بازرسی است و ASME BPVC Section IX به تایید روش جوشکاری و صلاحیت جوشکار می پردازد. در پروژه هایی که این مدارک الزام شده اند، فیتر باید نقشه ایزومتریک، مشخصات اتصال و WPS معتبر را هم زمان بررسی کند. زاویه پخ، لبه ریشه، فاصله ریشه و مقدار مجاز ناهم راستایی باید از مدارک مربوط استخراج شوند و نباید بر پایه تجربه شخصی یا یک عدد ثابت تعیین شوند. استاندارد ISO 9692-1 نیز انواع آماده سازی شیار برای چند فرایند جوشکاری فولاد را توصیف می کند، اما جایگزین الزامات اختصاصی پروژه نیست.
در کنترل اجرایی، ابعاد شیار، تمیزی سطوح، اختلاف تراز داخلی و موقعیت قطعات باید پیش از خال جوش بررسی شوند. پس از تثبیت اتصال، بازرس فاصله ریشه و راستای دو لوله را دوباره اندازه می گیرد؛ زیرا انقباض خال جوش ممکن است تنظیم اولیه را تغییر دهد. خال جوش ها نیز باید با الزامات روش تایید شده سازگار باشند و هر عیب قابل مشاهده پیش از اجرای پاس ریشه بررسی و اصلاح شود. برای جلوگیری از اختلاف برداشت میان عوامل کارگاه، در فرم بازرسی باید شماره اتصال، ابزار اندازه گیری، مقادیر ثبت شده و نتیجه پذیرش مشخص باشد. حتی اگر در مکاتبات غیررسمی اصطلاح فیتاب لوله استفاده شود، ملاک فنی همان معیارهای درج شده در WPS، نقشه و مشخصات پروژه است. در نهایت، تایید فیتاپ مجوز شروع جوشکاری است و گواهی سلامت نهایی جوش به حساب نمی آید.
اشتباهات رایج در فیتاپ لوله
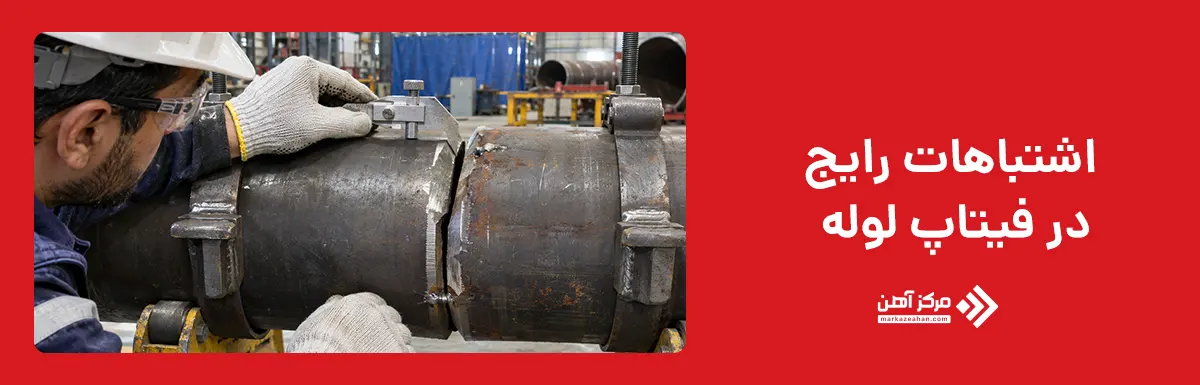
اشتباهات رایج در فیتاپ لوله معمولا از عجله در آماده سازی اتصال یا کنترل نکردن اندازه ها پیش از خال جوش ناشی می شوند. یکی از خطاهای مهم، برش کج یا پخ زنی نامتقارن است که باعث تغییر شکل شیار در اطراف محیط لوله می شود. اگر ضخامت لبه ریشه بیش از مقدار تعیین شده باشد، اجرای نفوذ کامل دشوارتر می شود. فاصله ریشه نامنظم نیز مشکل دیگری است؛ فاصله کم می تواند نفوذ ناقص و فاصله بیش از حد می تواند سوراخ شدن ریشه یا افزایش حجم فلز جوش را به دنبال داشته باشد. برای جلوگیری از این مشکلات، فیتر باید ابعاد شیار را در چند موقعیت اندازه بگیرد و با WPS مقایسه کند.
خطای بعدی، توجه به هم راستایی ظاهری بدون بررسی اختلاف تراز داخلی یا «های لو» است. این مشکل به ویژه در لوله های بیضوی یا قطعات دارای اختلاف ضخامت رخ می دهد و ممکن است با نگاه کردن به سطح بیرونی مشخص نشود. استفاده از گیره نامناسب یا برداشتن زودهنگام آن نیز می تواند موقعیت اتصال را تغییر دهد. از سوی دیگر، اجرای خال جوش ترک دار، باقی گذاشتن پلیسه و اکسید روی پخ یا استفاده از ابزار آلوده، خطر ایجاد ناپیوستگی در جوش نهایی را افزایش می دهد. گاهی نیز فیتر تلاش می کند با فشار بیش از حد گیره، اختلاف ابعادی قطعات را پنهان کند؛ در حالی که این کار می تواند تنش ناخواسته ایجاد کند. راه پیشگیری، کنترل مجدد پس از خال جوش، اصلاح موارد خارج از رواداری و ثبت نتیجه بازرسی پیش از شروع پاس ریشه است.
فیتاپ لوله مرحله ای در آماده سازی اتصال است که پیش از جوشکاری، هندسه شیار و موقعیت قطعات را کنترل می کند. در آن، پخ لبه ها، فاصله ریشه، هم راستایی و کیفیت خال جوش باید مطابق نقشه و دستورالعمل جوشکاری تایید شده بررسی شوند. انتخاب گیره، پایه نگهدارنده و ابزار اندازه گیری به قطر، جنس و ضخامت لوله بستگی دارد. اجرای فیت آپ لوله احتمال ناهماهنگی، نفوذ ناقص و دوباره کاری را کاهش می دهد، اما به تنهایی سلامت جوش نهایی را تضمین نمی کند. بنابراین، پس از تثبیت باید ابعاد دوباره اندازه گیری شوند و هر مورد خارج از محدوده مجاز اصلاح شود. رعایت این ترتیب در خطوط تاسیساتی و فرایندی، کیفیت اجرای اتصال را قابل کنترل تر می سازد و امکان ثبت نتایج بازرسی پیش از پاس ریشه را فراهم می کند.
سوالات متداول
فیتاپ لوله شامل آماده سازی، تنظیم و تثبیت هندسه اتصال است، اما جوشکاری با ایجاد پیوند متالورژیکی، قطعات را به یکدیگر متصل می کند.
فاصله ریشه عدد ثابتی ندارد و بر اساس ضخامت لوله، نوع اتصال، فرایند جوشکاری و دستورالعمل WPS تعیین می شود.
فیت آپ لوله در ساخت خطوط انتقال نفت و گاز، تاسیسات پتروشیمی، نیروگاه ها، پالایشگاه ها و شبکه های لوله کشی صنعتی کاربرد دارد.
خال جوش یکی از روش های تثبیت اتصال در فیت آپ لوله است، اما ضرورت اجرای آن به روش ساخت، تجهیزات نگهدارنده و دستورالعمل جوشکاری بستگی دارد.
با اندازه گیری فاصله ریشه، زاویه پخ، اختلاف تراز داخلی، بررسی کیفیت خال جوش و تطبیق نتایج با نقشه و WPS می توان کیفیت اتصال فیتاپ لوله را کنترل کرد.
در لوله های بزرگ معمولا به تجهیزات هم راستاسازی قوی تر و پایه های نگهدارنده بیشتری نیاز است؛ اما اصول کنترل هندسه اتصال در هر دو یکسان است.


